2026-09-15 17:22:40 分类:商机
上周三后半夜,我刚换完衣服准备下班。
小李踹开休息室门,脸白得像纸。
“王哥,坏了,主轴崩了。”
我跟着跑到车间,就看见刚磨完三个小时的1米汽轮机主轴,轴头凹进去一大块。
碎砂轮渣子崩得到处都是,刚换的砂轮防护罩裂了一道缝。
那主轴值六十多万。就这么废了。
查原因,新换的砂轮是采购图便宜换的小厂货,比原来便宜四成。
你说,砂轮这玩意儿,平时不起眼,出事儿就是大的。
你真以为砂轮就是粘一堆磨料?门道大着呢
很多年轻小孩觉得,砂轮不就是石头磨料加胶水粘起来?
错得离谱。
砂轮能不能用,核心看三个东西:磨料粒度,结合剂占比,成型压力。
就说结合剂,陶瓷结合剂一般占7%,树脂结合剂要占到12%,差一个百分点,硬度韧性就差一大截。
陶瓷砂轮成型,得压到30MPa,少两个兆帕,砂轮内部就会有暗孔,用着用着就裂。
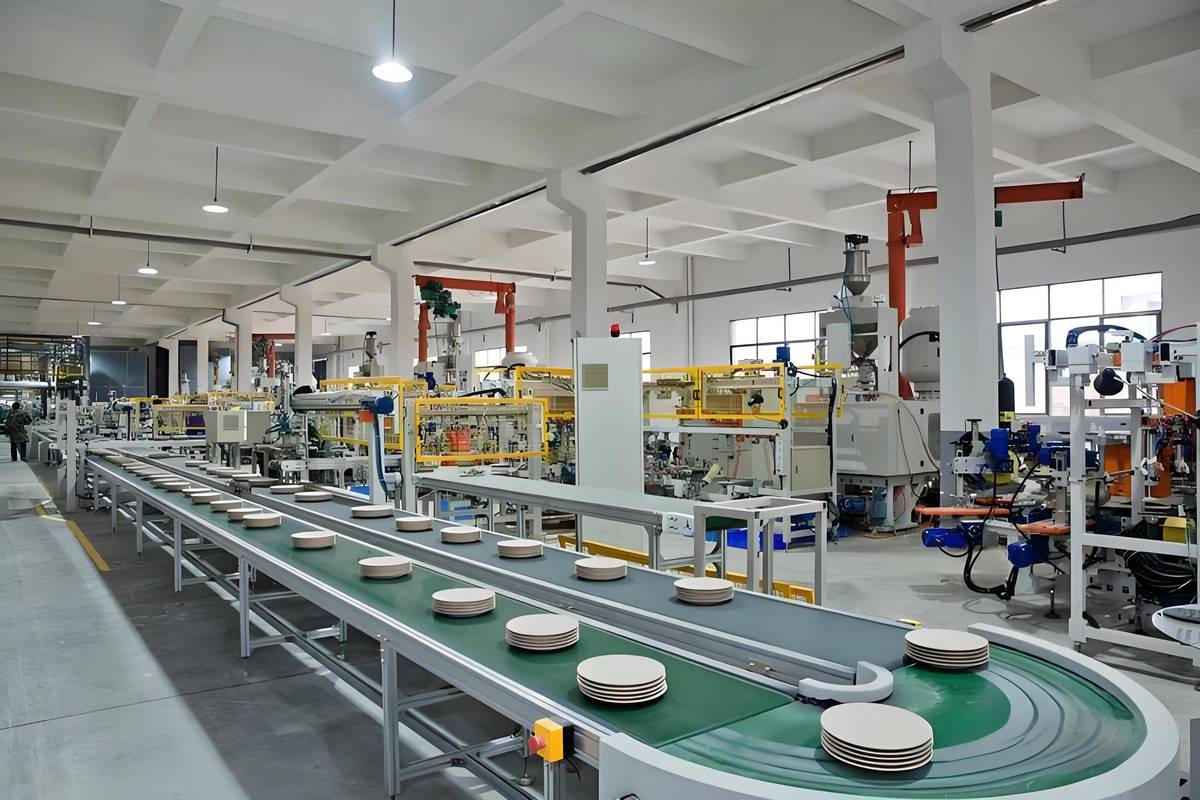 陶瓷结合剂砂轮生产压制车间
现在主流就是陶瓷和树脂两条路线。
陶瓷硬,耐高温,磨淬火钢不变形,但是脆,受冲击容易崩,生产成本高。
树脂韧性好,不容易碎,但是环境温度超过40度,结合剂就软,走刀容易飘,公差控制不住。
说实话,行业内通常不说,但大家都在做妥协。
大厂家会按你的加工工件调磨料配比,小厂家呢?直接收回炉的废砂轮料,磨成粉重新压,成本直接降三成。
你拿到手,检测报告全对,用起来就是不对。
出了问题,人家还说你磨床参数调错了,你找谁说理去?
不同行业要的砂轮,根本不是一个东西
去年跟汽车厂的老朋友吃饭,他跟我吐苦水。
他们原来做曲轴,采购为了降本,换了南方某小厂的树脂砂轮。
磨一根曲轴要12分钟,粗糙度还不稳,一天下来废品率能到5%。
后来咬咬牙换了江苏一家老牌砂轮厂家的陶瓷砂轮,单根走刀时间直接降到8分钟,废品率降到0.3%不到。
一天多产三十多根,三个月省的电费和废品损失,早就把砂轮的差价赚回来了。
对吧?
另一个例子是轴承行业。
我们车间常年给周边轴承厂做工装,去年有个小轴承厂老板找我帮忙查问题。
他们给电动车厂供的轴承,三个月不到就出问题,批量退货,赔了小两百万。
查来查去,就是滚道磨削的砂轮不对。
电动车轴承要承受十几万转的交变应力,滚道表面不能有半丝微裂纹。
他们贪便宜进的便宜砂轮,磨出来的滚道肉眼看着光滑,其实有很多肉眼看不见的微裂纹。
人家主机厂要求必须用微晶陶瓷砂轮,他们换了便宜的普通氧化铝,不出事才怪。
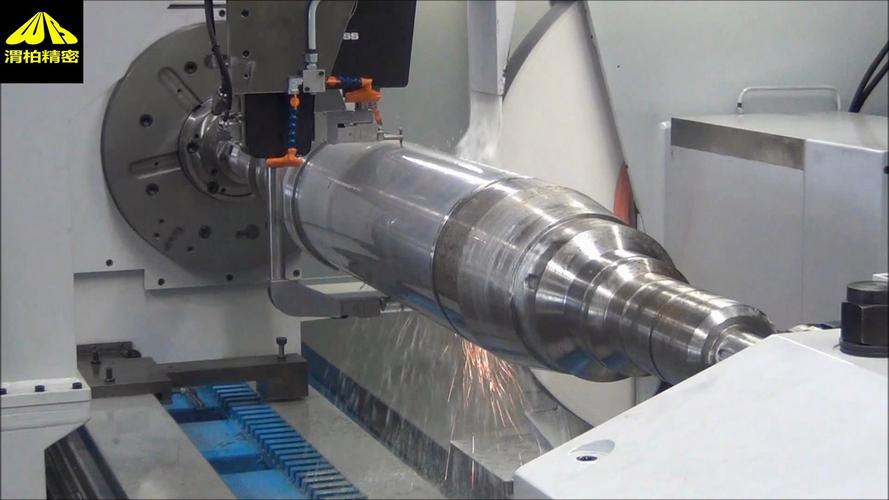 磨床加工汽轮机主轴现场
进口替代浪潮里,藏着很多人没说的坑
 进口替代浪潮里,藏着很多人没说的坑
这两年都喊进口替代,原来很多要从德国日本进的高端砂轮,现在国内砂轮厂家也能做了。
比如磨高速钢刀具的CBN砂轮,原来进口要几万一块,国内大厂做出来只要三分之一的价,性能差不了多少。
还有绿色制造,现在要求砂轮不能含游离甲醛,很多厂家都改了无醛树脂配方,对工人身体也好。
不过话说回来,有个问题行业内没人愿意公开说。
现在咱们国家的砂轮质量标准,还是十多年前定的。
只要求检测砂轮的整体硬度,从来不要求检测硬度的分布均匀度。
什么意思?就是小厂家可以在配料的时候,外层用好料,内层混回炉料,整体硬度测出来达标,实际上一块砂轮软硬差好几个等级。
你磨工件的时候,走刀一会快一会慢,公差根本控不住,但是你去送检砂轮,各项指标全合格。
这个坑,不知道坑了多少加工厂。
你找谁说理都没用,标准就是这么定的。
我现在给厂里选砂轮,从来不听采购说什么便宜多少钱。
干了二十年,我信一句土话:选砂轮厂家,别光看报价,得看他肯不肯给你掏真心。
你要磨什么料,什么精度,人家愿意给你针对性调配方,哪怕贵一点,用着省心得多。
真等出了崩砂、打坏工件的事儿,那点差价连零头都不够赔。
你们车间有没有遇过那种检测参数全对,用起来就是烂的砂轮?
欢迎出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老车间工程师聊:靠谱砂轮厂家能帮你省几十万冤枉钱
文章链接:https://yxqcspc.com/15664/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
