那天早上刚换班,学徒小周开机不到三分钟,工件“嗡”的一声飞出来,直接砸在机床侧面的防护板上,震得整个操作台都晃。
我们冲过去的时候,小周脸都白了,半天说不出话。
事后查原因,学徒装夹操作没毛病,问题出在卡盘——是上个月贪便宜从某个小厂进的货。
你说这事儿邪门不?看起来一模一样的三爪卡盘,换个厂家出的,就能差点出人命。
别光看报价,三爪卡盘的坑全在厂家看不见的地方
很多年轻徒弟刚入行,觉得不就是个夹工件的东西?能转能夹就行,价格越低越好。
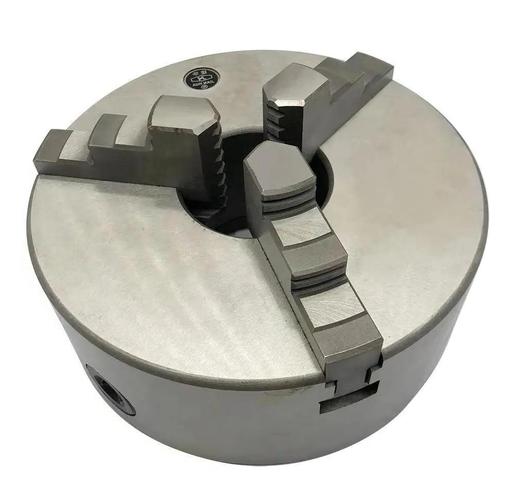
其实三爪卡盘的门道,全在厂家做的那几道看不见的工艺里。
齿圈啮合间隙,正规三爪卡盘厂家都会控制在0.02mm以内,用一年都不会滑齿。小厂呢?能做到0.1mm就算良心了,用三个月间隙就大到夹不住细活。
卡爪的淬硬层深度,正规厂家要求的是1.5-2mm,耐磨,用两三年爪面都不会磨花。小厂为了省淬火成本,淬硬层才0.3-0.5mm,车不了几百个活,爪面就磨凹了,精度直接飞了。
还有盘体的调质硬度,必须要到220-250HB,受大冲击不会裂。
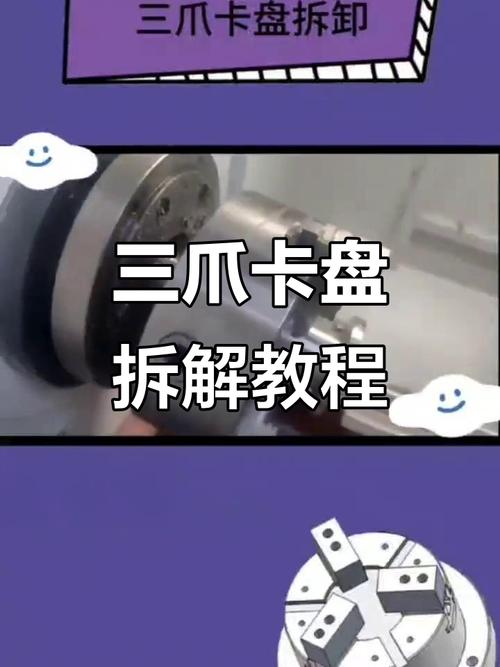
现在市面上有两种主流路线,一种是整体锻造盘体,一种是铸件盘体。
锻造的抗冲击性好,哪怕你拉荒吃刀量大,盘体也不会开裂变形,缺点是成本比铸件高30%左右。
铸件成本低,翻模就能做,但是内部容易有砂眼气泡,受点大冲击就断,风险高。
说实话,这就是行业内心照不宣的妥协。百分之八十的中小厂家,嘴上说自己用的是锻造盘体,实际给你发的是铸件,只是表面抛得亮堂堂的,外行拿在手里根本分不出来。你买回去用大半年断了,人家还说你操作不当。
不同行业用卡盘,三爪卡盘厂家的要求天差地别
我干这么多年,见过各行各业用卡盘,要求差的不是一点半点。
就说汽配行业,做商用车传动轴加工,都是一米多长的轴件,粗车拉荒的时候吃刀量超大,对夹紧力的稳定性要求极高。去年山东一个汽配厂老板找我帮忙看问题,说他一天废十好几个工件,换了三个操作工都不行。
我去一看,卡盘是贪便宜从小厂拿的,齿圈间隙大到能塞进一张A4纸,夹紧力够,一转就滑,车出来的轴锥度差一个毫米,根本不合格。后来换了正规三爪卡盘厂家定制的大孔径卡盘,直接把废品率降到了千分之二,一个月省出来的钱都能买两套新卡盘了。
再说说五金卫浴行业,做水龙头阀芯那种小零件,要求的是重复装夹精度,不是大夹紧力。之前广东潮州一个做定制水龙头的厂子,找我吐槽,说他们抛光出来的龙头阀芯总是厚薄不均,客户退货退到哭。
拆了卡盘一看,普通标准款,没有软爪定位槽,工人每次换软爪都得重新对刀,误差最少0.1mm,抛光出来肯定不合格。后来找厂家做了带定位止口的定制卡盘,重复精度稳在0.01mm以内,退货直接没了。
进口替代热的背后,藏着行业不愿说的暗礁
这几年进口替代喊得响,国内不少三爪卡盘厂家确实争气,精度做的不比进口的差,价格才进口的三分之一,很多厂子都换国产了,这是好事。
不过话说回来,行业里有个难题,没人愿意公开说。
现在咱们执行的国家标准还是十多年前定的,只要求测静态的精度和夹紧力,根本不测动态夹紧力的衰减。说白了就是,新卡盘出厂检测都合格,你用半年,夹紧力掉了30%,卡盘越来越松,依然符合旧标准,出了问题你连说理的地方都没有。
还有绿色制造要求废钢回收,很多小厂就收废钢回炉做盘体,杂质多,密度不够,用一年就变形,价格还卖的低,很多厂子贪便宜中招,回头骂整个国产卡盘不行,其实就是找错了厂家。
我干了二十年,总结一句土话:选三爪卡盘厂家,别贪那仨瓜俩枣的便宜,结实耐用才是吃饭的本钱。
你们车间这些年,遇过最坑的三爪卡盘是什么情况?欢迎老同行一起唠唠。
