出事才知道:同轴度差一点,代价翻十倍
上周三半夜,调度室的电话炸响。
西北风电项目的装配班长骂着拍过来,说我们发的三根12米主轴,装上去转了不到72小时,轴承烧了俩,直接抱轴。
连夜开车七个小时赶过去,拆开来量,你猜怎么着?
就是两个安装轴颈的同轴度偏了0.02mm。
就差两根头发丝的量!几十万的货,拉回来重磨,还赔了十万块停工损失。
很多人觉得同轴度校准就是走个质检流程,没必要较真。出了这事你就知道,这东西卡的就是命门。
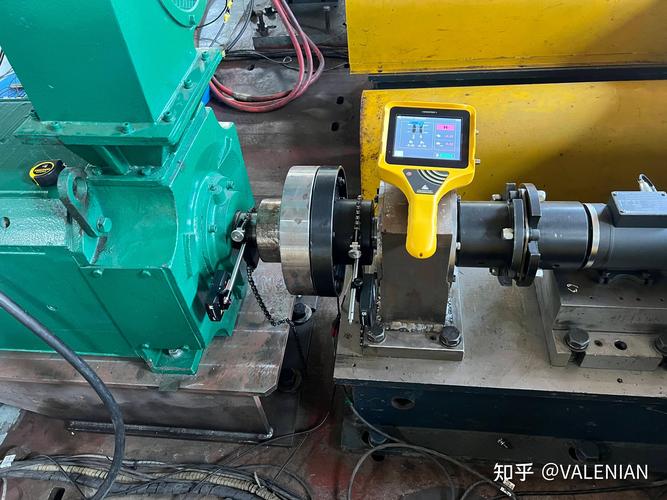
说点行业内藏着不说的实操门道
说实话,很多刚进车间的新手都搞反了,以为同轴度就是两个圆对个线,量一下差多少就行。
同轴度校准的核心,从来都是找基准。基准歪了,你量得再准也是错的。
现在车间里主流就是两个路线,打表法和激光对中法,我给你掰扯掰扯。
打表法一套工装做下来,成本不到1500元,普通零件精度能控在0.01mm以内,铁屑灰尘随便造,不怕振不怕脏,就是长轴不行,1米以上的轴,误差会翻三倍,慢得要死,一个零件校一遍要半个小时。
激光对中法就不一样了,一套设备十万起步,精度能做到0.002mm,10米长轴误差也不会超过0.015mm,几分钟就校完,就是娇气得很,车间吊车一过振动两毫米,数据直接飘,镜头沾点灰都不行,换个镜头小两万就没了。
不过话说回来,优劣其实很明显,但是行业内有个不说的妥协。
百分之八十的中小批量生产厂,1米以下的零件,不管给客户报的是什么,实际都是用打表法校准,从来不上激光。
不是买不起,是真没必要。你卡着0.002mm的精度做,成本涨三成,交期拖一周,客户也不会多给你一分钱,只要在客户给的公差范围内,能过质检就行了,追求多余的精度就是跟自己的钱包过不去。
不同行当,要求差的不是一点半点
就拿刚才说的风电主轴来说,这个场景要求很特殊。
风电主轴转速不高,每分钟才二三十转,但是扭矩大得吓人,整根轴十几吨重,转起来惯性大,同轴度差个0.03mm以上,轴承受力不均匀,用不了一年就会烧瓦抱轴。那次我们出问题,就是差了0.02mm,刚好超出了客户的要求,就出了大事。
换汽车变速箱输入轴呢?完全不一样。
去年我们给国内一家车企做一批输入轴,那玩意装车之后转速能到每分钟六千转,要求同轴度偏差不能超过0.01mm,差半丝都不行,跑起来变速箱嗡嗡响,车主直接退车。
第一批一千件,我们校准用的旧顶针,磨偏了一点,有三十六件差了0.008mm,接近公差线,全部给打回来,全给拆了重校,前前后后废了快十万,连原料带工时都亏进去了。
新风口下藏着没人说的坑
现在都喊进口替代,原来几万十几万的进口激光校准仪,现在国产的一半价格就能拿下,精度差不了多少,很多中小厂都换了,这是好事,门槛降下来了。
但是有个行业不愿公开说的难题,现在的同轴度校准标准,还是十多年前定的。
标准里只说了校准的基本原则,根本没提薄壁件、长轴、异形零件这些特殊产品的基准选择方法。就说薄壁液压缸筒,你用三爪夹着量和用工装架着量,结果能差三倍,到底按哪个算?没说。
所以很多厂家就选对自己有利的方法,出厂是合格品,到客户那里装不进去用不了,出了问题就扯标准,扯来扯去耽误大半年,最后还是生产方买单,这个风险,很少有人提前说。
还有现在吹的智能制造在线同轴度校准,看起来高大上,实际上传感器用半年就会漂移,没有哪家设备厂商会告诉你,必须每周用标准块复核,很多工厂嫌麻烦省了这个步骤,批量出问题的时候哭都来不及。
我在机械车间摸了二十二年,一直信一句话,土话叫:同轴差一丝,力气废一半。
不管设备多先进,标准多好看,你校准的时候偷一点懒,差一丝半点,后面所有工序的功夫,全白费。
你们车间做同轴度校准,习惯用打表还是激光?遇见过什么离谱的糟心事?不妨出来聊聊。
