2026-09-17 11:51:44 分类:商机
上个月帮一个开机械加工厂的发小擦屁股。
他上个月贪便宜,找了个中间商进了三套垂直度补偿,装上去才三个月,立加主轴垂直度歪了0.02mm,一整批汽车支架毛坯全废,赔了客户小二十万。老板把采购骂得狗血淋头,蹲在车间门口抽烟,说早知道多花两万找靠谱的,哪至于亏成这样。
踩过坑才知道的选厂硬标准
真不是我危言耸听,这个领域水真的深。很多人选厂家只看价格,最后坑的是自己。我掏几个实打实的判断方法,你照着试就行。
第一个,看他会不会给你做针对性匹配,会不会拿通用件凑数。很多小厂家,你不管报什么型号的机床,张嘴就说能做,放下价就给你发成品。拿到手装上去,要么卡导轨,要么补偿量不对,白耽误半个月工期。怎么试他?你就故意说你的机床是用了八年的旧立加,导轨磨损量大概0.03mm,问他能不能做。真靠谱的厂家,会接着问你加工范围多大,平时干重切削还是轻精铣,要不要调整补偿块的刚性。上来就给你报低价的,直接pass。
第二个,看他有没有现场调试的实测数据沉淀,不是靠嘴吹。我见过太多厂家,画册印得花里胡哨,全是漂亮的参数图,问他要最近三个月同型号机床的安装后检测报告,支支吾吾拿不出来。
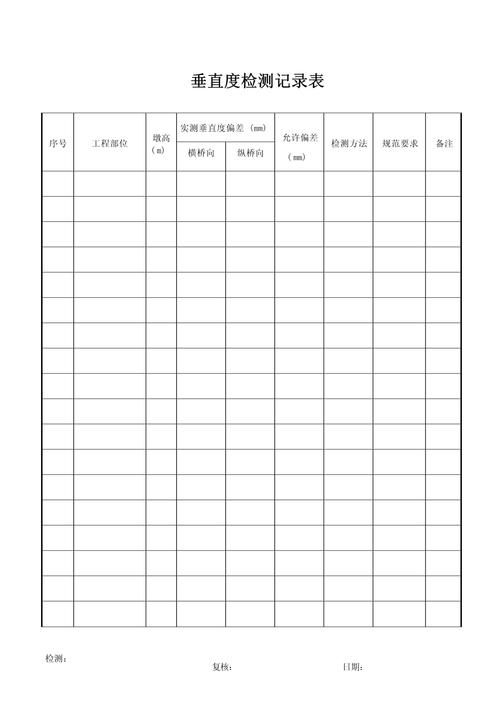 垂直度补偿现场精度检测记录表
真靠谱的厂家,手机或者电脑里存一大堆实测记录,哪台机床装了多久,现在误差还维持在多少,翻出来给你看的清清楚楚。不会跟你扯什么“我们技术全国领先”这种虚的。
第三个,看售后响应能不能跟上。很多贸易商卖完就不管,你装完发现精度不对,找他,他推给厂家,厂家推给经销商,转三圈找不到能解决问题的人。怎么判断?你打电话过去就说,我现在在苏北的工厂,机床出问题了,你们多久能派人过来。敢给你承诺48小时内到场的,才值得考虑。说“我们安排一下,什么时候去不一定”的,直接再见。
靠谱的垂直度补偿厂家,长什么样
说实话,我接触这行快十年,见过能把垂直度补偿做稳的,全是专精一条路的。那种啥都做,从机床配件到钣金外加工全接的,基本别碰。什么钱都想赚,最后什么都做不精。
举个例子,前年我帮无锡一家整机厂找供应商,接触过苏州的恒准机电,他们厂不大,不到一百人,就只做机床精度补偿件,垂直度、直线度这几块,别的活给钱也不接。工厂进门就是测试区,摆了七八台不同品牌不同年限的旧机床,你带自己的工件过去,装完直接打表测,精度够了你再谈价格。
 垂直度补偿厂家专用机床精度测试台
不过话说回来,不是说越大的厂就一定越好。我也见过那种几万人的重工集团,顺带做垂直度补偿,价格贵一倍,服务还跟不上,你一个几十套的小订单,根本没人理你,排产能排到半年后,耽误你上市新品。
靠谱厂家的共性其实很好认:一是不吹牛逼,做不了的单直接拒,不会接了转手倒给小作坊赚差价;二是报价透明,哪块钱花在哪,配件是全新的还是什么渠道来的,调试费多少,质保一年多少钱,写得明明白白,不会签完合同再给你加这个钱那个钱。对吧?
不同采购规模,该怎么签合同避坑
 不同采购规模,该怎么签合同避坑
策略要跟着你的采购量变,不能一套方法用到死。
如果你是小加工厂,一次只买个一两套做旧机改装,那记住,付款一定要分阶段。三成预付款,货到现场调试验收合格,再付六成五,剩下五成质保金,压满一年,一年之内精度没超差再给。别嫌麻烦,真出问题你手里才有筹码,不至于叫天天不应。
如果你是整机厂,一次采购几十上百套配套,那一定要先拿一套做测试。装上去跑三个月,每半个月测一次精度,稳定了再批量下单,别直接签整批的合同,不然几十套全不对,亏到姥姥家。量大还可以谈预留10%的尾款,三个月抽检没问题再结,厂家也都能接受。
最后给你们列几个碰都不能碰的坑,记下来:
第一,别信“通用垂直度补偿,所有机床通用”这种鬼话。哪有这种东西?不同品牌不同年限的机床,导轨磨损、主轴间隙都不一样,通用件装上去能准才怪。
第二,合同一定要写死补偿后的垂直度误差允许范围,还有达不到要求怎么解决,退款还是免费返工。很多人签合同只写了数量价格,不写精度要求,最后出问题打官司你都没依据。
第三,别碰比市场价低三成以上的货。现在原材料、人工都透明,一套合格的垂直度补偿成本摆在那,低于成本价卖你,不是用的拆机旧光栅尺,就是根本没做出厂检测,赚一笔就跑,你找都找不到。
做机械这行,精度就是吃饭的本钱。垂直度补偿差一丝,整批工件就废,选厂家真的别瞎撞,多跑两趟工厂,多要几份实测记录,多问几个问题,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选垂直度补偿别瞎撞!老采购掏心窝子的选厂指南
文章链接:https://yxqcspc.com/15793/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
