上个月帮朋友擦屁股。
擦的什么?他图便宜找了个报价比市场价低三成的深孔钻削厂,做二十根液压油缸孔。货到了一测,直线度偏了18丝。整批报废。十几万的钢材打了水漂,朋友躲在我办公室抽烟,抽了一下午,烟头堆了半个烟灰缸。这不,催我写点东西,别让更多人踩同样的坑。
摸得着的选厂硬标准,别光听老板吹
很多人选厂家,第一眼看报价,第二看展厅漂不漂亮,转头就签合同,踩坑不冤。我干了快十年机械媒体,跑过上百家深孔加工厂,总结出来三个实打实的判断方法,你去验厂照着摸就行。
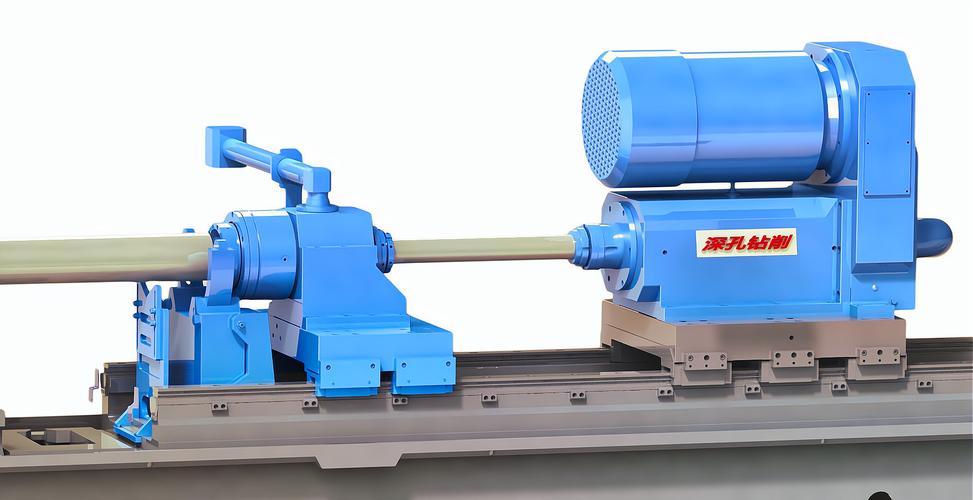
第一个,看设备本身的精度和机龄。别只在会客室喝茶,一定要磨着销售带你进加工车间。深孔钻对床子刚性要求比普通钻床高十倍都不止,十年以上的老床子,哪怕天天保养,丝杠主轴的间隙都磨出来了,钻个20倍径的孔可能还行,长径比超过40直接歪。你就问销售,能不能调一台正在加工的设备看加工记录,能不能当场测一下正在钻的孔的直线度,敢答应的,至少设备不会差到哪去。那些推三阻四说车间不让进的,直接走。
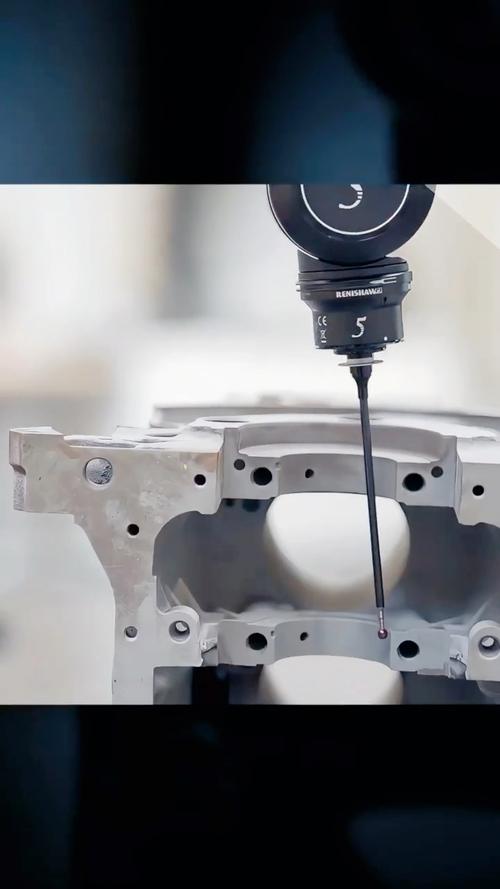
第二个,要符合你要求的真实试钻样件。很多厂家会拿几个表面光滑、公差完美的小样件给你看,那都是专门挑出来给客户看的,你要的是50倍径、公差5丝以内的孔,他给你看10倍径的样品,有屁用。靠谱的厂不怕给你试真家伙,甚至愿意陪着你用三坐标测精度,只会跟你谈合理的试模费,不会拿漂亮垃圾搪塞你。
第三个,看工艺配套全不全。深孔钻完要不要珩磨?要不要做内外径抛光?要不要无损探伤?很多小厂就一两台钻床,剩下的工序全外协,一层扒一层,不仅交期拖半个月,出了问题钻床说珩磨搞坏的,珩磨说钻的时候就歪了,互相甩锅,最后买单的还是你。
靠谱深孔钻削厂家,到底长什么样
跑的厂多了,我总结出来两种靠谱的类型,碰到就可以重点谈。
第一种,常年给头部整机厂做配套的厂。比如我常跑的江苏常州那片,有个叫常瑞深孔的厂,做了十五年,一直给国内头部工程机械厂的液压油缸做深孔加工,大订单的品控要求把他们磨得比一般厂严太多,哪怕你只下十件的小单,他们的品控流程也不会省,不会因为单小就糊弄。这种厂,报价不是最低的,但绝对不会出低级错误。
第二种,专门做高精度小众领域的深孔厂。比如东莞有个做航空航天配套的精恒深孔,他们只接公差要求3丝以内的精密深孔单,设备全是进口的深孔钻,师傅都是干了十几年的老技工,就是单价偏高,但你做高压油缸、精密轴类这种对精度要求死的产品,找他绝对放心,我见过他们给客户做的80倍径的深孔,直线度控制在2丝以内,绝了。
那种什么单都接,从几块钱的小零件到几十米长的深孔都敢接的,你就得小心了。十有八九是中介,本身没有设备,拿到你的单转手找小厂做,赚了差价不说,出了问题你连人都找不到。
不同采购规模,签约该怎么避坑
说实话,不同量的单,策略完全不一样,我给你理清楚。
如果你是新品开发,只有三五件试制品试单,别嫌麻烦,一定要跟厂家谈做一件检一件,合格一件算一件的钱,预付款别给超过30%,那些一上来就要你付全款才开工的,直接转身走,他要是对自己的活有信心,为啥怕你不合格不要?
要是你是年框几十万的稳定批量单,一定要把精度赔付条款写进合同里。比如直线度、公差超差,整批免费重做,还要赔付对应的原材料费用,别觉得不好意思提。靠谱的厂敢签这个,因为他知道自己能做到,不敢签的,本身就没底,你找他干嘛?
最后给你列几个必看的避坑清单,存好。
报价比市场价低20%以上的,别碰。要么就是偷工减料省工序,要么就是中介倒单,最后给你一堆废件,亏的更多。
不让你进加工车间看设备的,别碰。说不定就是个租了门面的皮包公司,根本没自己的床子。
工人流动性大的厂,别碰。你去验厂的时候,找个工人递根烟聊两句,问问干了多久,要是工人说干了三五个月的多,那品控肯定好不了,深孔钻全靠师傅手感,新人手稳不住。
不过话说回来,也不是越贵越好,有些贸易商挂着原厂的牌子翻一倍加价,那种也得躲。多跑两家,多聊两句,看看老板敢不敢拍胸脯给你担责任,比什么都强。对吧?
