2026-09-22 04:32:54 分类:商机
上周三质检老周拍我办公桌,把检验报告摔在我面前,烟都掉了一根。
十三件,三十件退了十三件。
客户是做液压阀的,拍着桌子骂我们偷工减料,说孔圆度超了两丝,装上阀芯半年就漏。
我蹲到次品堆里翻了半个小时,最后拿起铰刀一看,刀齿磨的时候偏了零点零零几毫米。
谁能想到?就是这么点误差,小到千分之二毫米,毁了小十万的活。
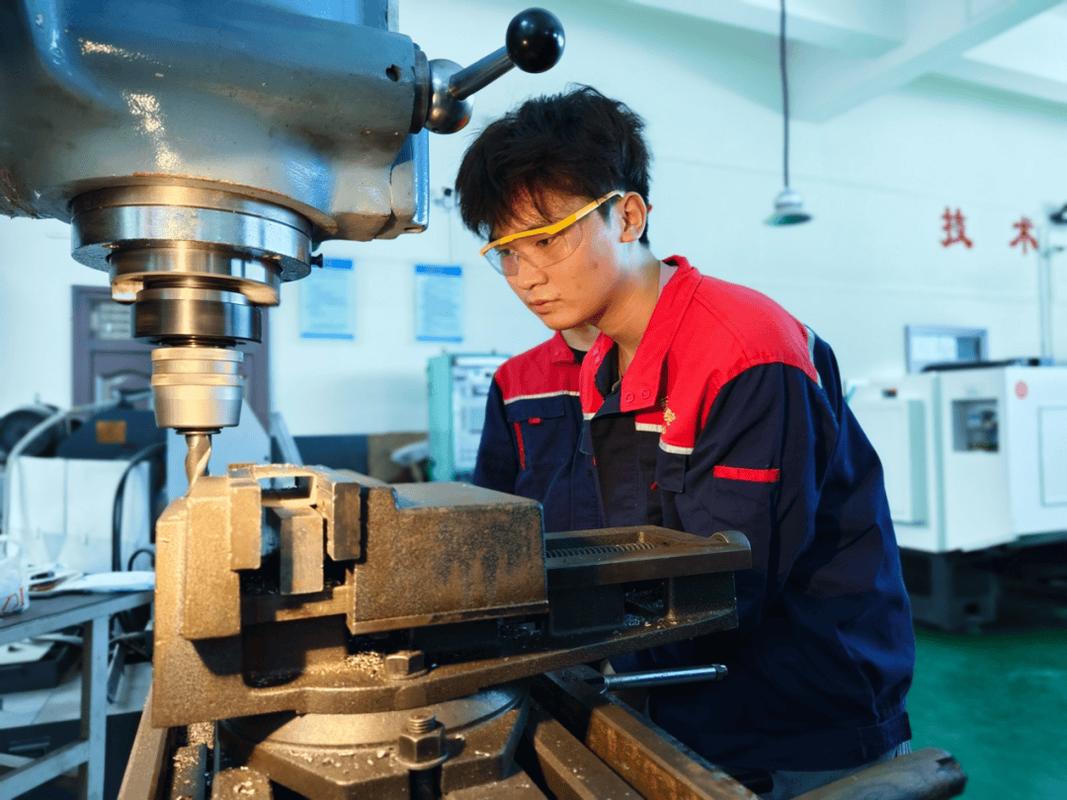 机械加工车间手工铰孔操作实拍
没人愿意说破的行业潜规则
很多新手觉得,铰孔不就是钻完孔蹭一刀吗?
有什么精度好说的?错。
我干了二十年,师傅最开始就给我掰着手指头数,几个关键数字卡死你。
铰孔能稳定拿到的最高粗糙度是Ra0.4μm,公差等级最高能到IT6级,普通精铰之前留的预加工余量,一定不能超过0.05mm。多一丝,精度直接掉一个等级。少一丝,铰刀碰不到底,白走一遍没用。
现在主流就是两种刀,高速钢铰刀和整体硬质合金铰刀。
高速钢便宜,韧性好,崩了刃还能磨个两三次再用,适合小批量散活。
但是线速度压不住,超过25m/min就容易粘屑,孔壁直接拉毛。
硬质合金呢,线速度能跑到120m/min,精度稳,干批量几千件都不飘。
但是脆,碰到工件里藏个硬点,直接崩半个刀齿,一把刀的价格能买七八把高速钢的。
说实话,行业内通常不说,但大部分中小厂都在这么干。
批量生产的时候,明明图纸要求IT6级精度,成本卡得死,很少有人全换全新硬质合金铰刀。
都是用磨过两三次的高速钢铰刀干,干出来挑挑拣拣,九成合格,剩下一成报废,算下来成本还是比全用好刀便宜。
这就是实打实的妥协,说出来不好听,但大家都这么干。对吧?
不同场子不同要求,差着十万八千里
我干过两种极端要求,一个在汽车,一个在航空,完全不是一回事。
前年给国内自主车企做发动机缸体配套,定位销孔要求位置度0.01mm,圆度不能超0.003mm。
差一点,装缸盖的时候偏一丝,发动机跑合几千公里就拉缸,索赔起来要赔哭你。
那批活刚开始做,出了三成废品,查了三天,最后发现是用了五年的数控铣床主轴,跳动超了0.001mm。就那一丝的跳动,铰出来的孔就是椭圆,直接废。后来换了新主轴,合格率直接拉到99%。
去年给航空配套做起落架衬套孔,材料是TC4钛合金。
衬套和孔要过盈配合,要求铰孔之后绝对不能有可见刀痕,因为刀痕就是应力集中点。飞上天承受几吨的冲击力,刀痕裂了就是人命关天的大事。
一开始用普通硬质合金铰刀干,出来看每一件都有细微螺旋刀纹,全部不合格。最后换成金刚石铰刀,把走刀速度压到每分钟2毫米,干一件要十分钟,才全部过关。
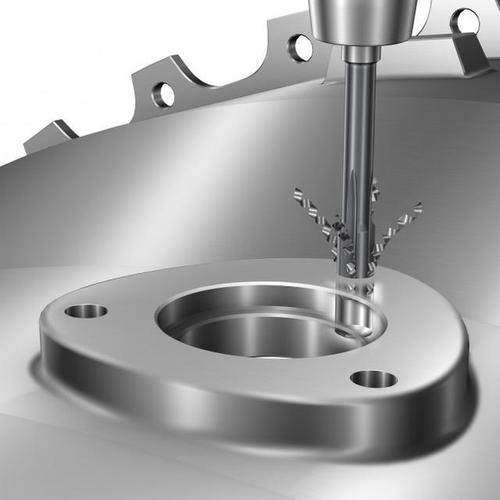 数控加工中心铰削缸体定位孔实拍
新风口下藏着看不见的坑
现在都讲进口替代,原来高端铰刀全靠德国日本进口,现在国内做高精度硬质合金铰刀的厂子越来越多,精度也上来了,价格才进口的一半不到。
绿色制造要求减少加工余量,干铰越来越多,不用乳化液,省成本还环保。
但是有个事,行业没人愿意公开说。
现在的铰孔精度国家标准,还是二十年前定的。
只要求你测尺寸公差,测圆度,测圆柱度,从来没有要求检测孔壁的表面残余应力。
说白了,你铰孔的时候吃刀量大了,进给快了,孔壁里面留了大的拉应力。放个两三年,应力慢慢释放,孔就变形了。
比如液压阀的孔,变形个几丝,用不了多久就漏油。客户找过来,大家都怪铸件变形,谁会说这是铰孔工艺留下的问题?
标准不要求,厂家就不会花钱测这一项,出了问题全靠经验蒙,坑了下游用户,坑了我们加工的,最后倒霉的还是整个行业。
我现在每天在车间转,摸了二十年刀,最深的感受就是,老师傅传下来的土话比多少论文都管用:“铰孔要稳,慢走少补”。
就是说,余量别贪多,别瞎补刀,走刀慢一点,手稳一点,比什么百万进口设备都靠谱。
你们车间铰孔出了精度问题,最先调的是什么?是余量?转速?还是铰刀本身?出来聊聊吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊铰孔精度:车间里摸出来的实操干货
文章链接:https://yxqcspc.com/16152/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
