上个月跟着做汽配的老陈跑工厂,进门就看见他蹲厂房门口抽烟。脚边堆了三垛冲压好的车门A柱,整批不合格。就差0.2毫米的回弹量,三万多片毛坯,全废。
老陈把烟头往泥里一碾,说为了省十万模具费,找了个报价低三成的小厂,现在好了,亏出去八十万。
做冲压的谁没栽过冲压回弹的坑?零件出来歪歪扭扭,改模改到崩溃,交货期拖到客户罚款,找谁说理去?核心问题其实根本不是技术难,是你选错了厂家。
摸得到的选厂硬标准,别听销售瞎忽悠
别上来就问你们能不能做回弹控制,张嘴就能说会道的销售多了去了。你得自己抠细节,三个维度一卡,大半浑水摸鱼的就现形了。
第一个,必须要同材质同厚度的过往试模报告。不是什么给你看一大堆资质证书就管用,你要找他要和你产品差不多的,比如你做1.5mm高强度钢的汽车结构件,他拿个0.8mm普通冷轧板的案例给你看,那就是扯。要改模前后的回弹数据对比,要三坐标的测量原始文件,不是P出来的合格报告。很多小厂连原始数据都拿不出来,你敢信他能控得住回弹?
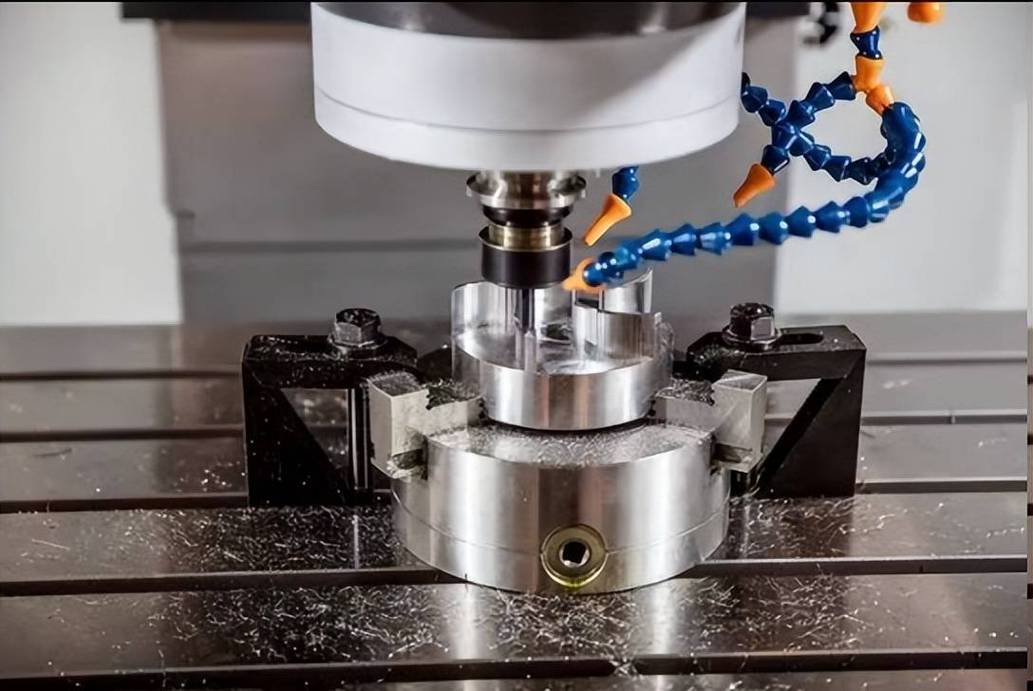
第二个,看模具加工设备的精度。别光听他说我们有数控铣,你要问,开凹模凸模用的是几轴的,精度能到多少丝。我见过太多小厂,用普通数控铣开粗,最后抛光全靠钳工手磨,钳工手艺再牛,能保证每一个回弹补偿的曲面都磨到公差范围内?鬼才信。正经做回弹的厂家,五轴联动铣是标配,加工精度控制在0.02mm以内,这是基础门槛,达不到直接pass。
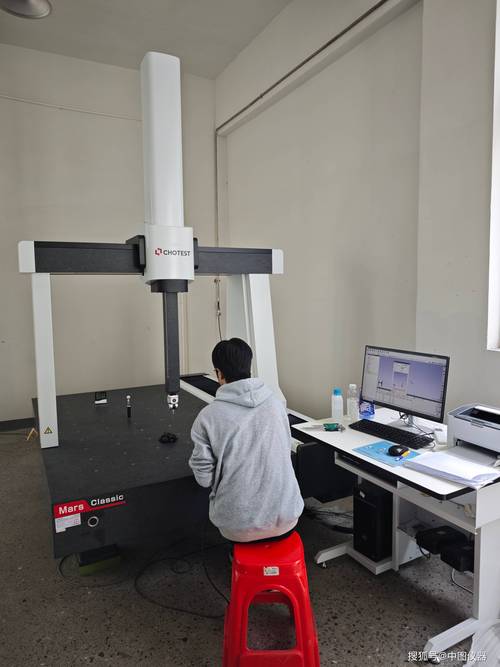
第三个,试模的时候有没有三坐标现场跟着测。很多厂试模,拿个卡尺卡一卡两个端点,就说回弹合格了。你那个零件是曲面啊大哥,转角、拉伸位的回弹分布,卡尺能测出来?靠谱的厂家,试模第一件,直接搬三坐标上扫全点云,和数模一对比,哪里回弹超差一目了然,改模直接对着改,一次就能改到八九不离十。
靠谱冲压回弹厂家的共同画像,碰到就别错过
跑多了厂你就发现,能把冲压回弹做稳的,就那么两类,各有各的好,碰到符合特征的,你就偷着乐吧。
第一类,模房+冲压一体化的实体厂,绝对不是那种接了单再外发找小厂开模的贸易商。贸易商赚一道差价,模具出了问题,他找开模厂,开模厂推说冲压参数不对,冲压厂又说模具做歪了,来回甩锅,改个回弹改俩月,你不急死?我之前接触过佛山的合丰模具,专门做汽车零部件的冲压回弹,模具自己开,试模自己有2000吨的冲压线,改模三天就能重新试,之前有个客户改了五次都不对的零件,换过去一次试模就把回弹控制在公差里了。这种厂,哪怕报价高个十分八分,其实算下来省的试错成本不知道多少。
第二类,愿意接小批量预试的细分领域厂家。很多大厂瞧不上小订单,上来就要你签百万的合同,靠谱的厂家,哪怕你只打一套样,他也愿意收点成本费给你做预实验,先测回弹量,不对就提前改补偿,不会等你开了大模才出问题。江浙一带不少做细分领域的小厂,比如专门做高强度钢冲压回弹的,一共就几十号人,但是个个都是做了十几年的老师傅,手稳得很,比很多大厂的流水线做得还好。
反过来,那种上来就拍胸脯说“我们啥回弹都能做”的,你多半要小心。冲压回弹跟材质、厚度、拉伸深度关系太大了,说全能的基本都是啥都不精,骗一单是一单。
不同采购规模的签约策略,坑都给你列好了
说实话,选对了人,还要签对合同,不然一样掉坑。我分两种情况给你说,都是跑厂跑出来的经验。
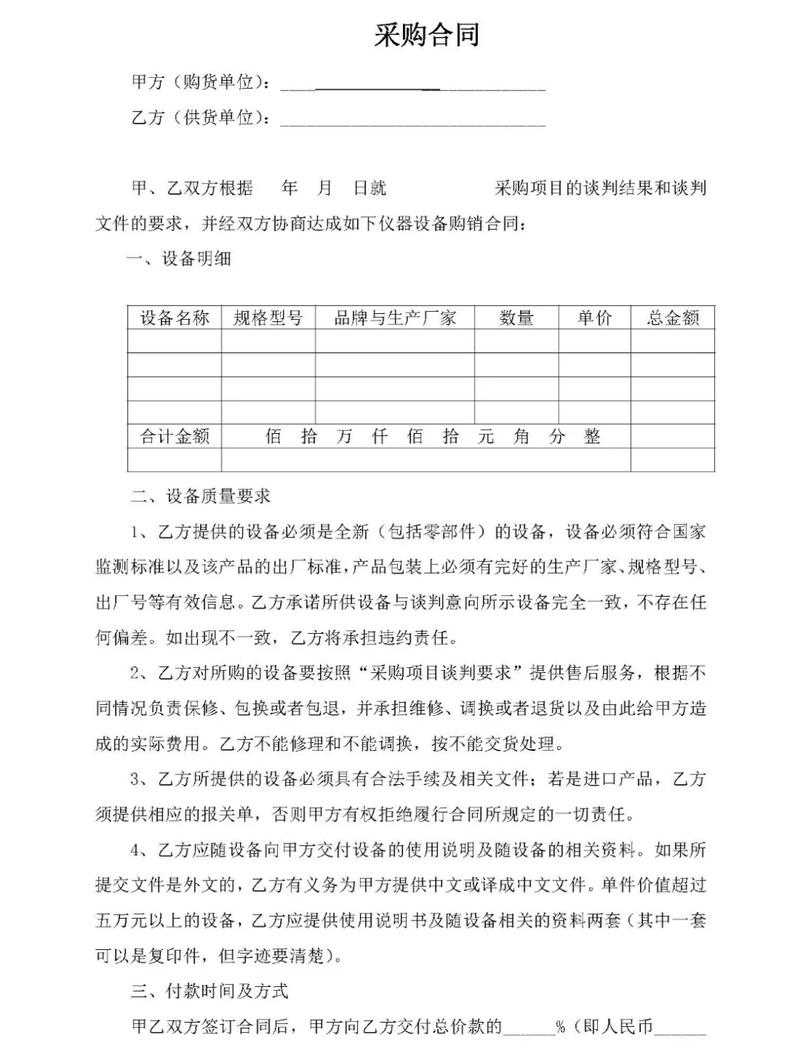
如果你是小批量采购,年订单额百万以内,就是做个新品开发打样试产。别贪便宜,报价比行业均价低15%以上的直接拉黑,绝对是坑。签约的时候一定要加一条:回弹达不到约定公差,退一半以上预付款。别信什么“我们开模了不能退”,他开个模成本也就那么多,真有把握的厂家敢签这个条款,不敢签就是心里没底。避坑第一条,永远别把回弹公差只放技术要求里不进合同,口头承诺全不算数。
如果你是大批量采购,年订单千万级以上,给主机厂配套的那种。一定要抽时间自己去厂里蹲一天,别让销售领着你走马观花。你就去模房看,去试模间看,有没有专职的回弹工艺工程师?很多厂就是几个钳工加一个数控操机,就敢接百万的订单,回弹补偿靠钳工凭经验改,改一次差一点,改到你怀疑人生。还有,夜班的时候去看,是不是正常开工改模,不少厂白天装样子,晚上连人都没有,交期能拖到你哭。签合同的时候,一定要留10%的尾款,批量生产满半年,所有零件回弹都稳定再付,别不好意思,靠谱厂家都能接受这个条款。
最后说句掏心窝子的,做冲压这么多年,我见过太多老板,为了省几万十几万的模具钱,最后亏几十万上百万的废料钱和罚款。冲压回弹这东西,真的是差一丝就是天差地别,选对厂家,比啥技术攻略都管用。
对吧?
