2026-09-23 00:10:41 分类:商机
卡车堵门那天的烂摊子
昨天下午物流卡车堵在车间大门口。
司机叼着烟靠在车门上,说你们这批货我拉回去还是卸下来?一车汽车B柱内板,百分之十七都带拉伸起皱,客户质检直接全扣了。
我蹲在积水的水泥地上翻了三块样件,指甲缝蹭满了镀锌板掉的锌粉,一眼就看见那道沿着拉伸方向走的波浪纹,浅的像被指甲刮过,深的摸上去硌手。
说实话,干了二十年冲压,这玩意儿我见太多了。它不像裂料那样一出来就判死刑,也不像尺寸超差那样拿卡尺一量就明明白白,就像粘在生产线上的牛皮糖,你稍不注意就沾一身。
 冲压车间拉伸起皱汽车B柱废料堆
手册不会写的三个干货数字
很多新人上来就问,拉伸起皱到底为啥会有?
说白了就是板料拉伸的时候,多余的材料没压住,顺着应力方向挤成了波浪。就像你扯一块布,手没捏紧的地方肯定皱。
说三个我摸了二十年摸出来的准数,记不住别干拉伸。
第一,普通低碳钢板拉伸,压边力必须控制在1.2MPa到1.8MPa之间,差0.2MPa,起皱概率直接涨三成。我上次见个新人调机,图省事直接拉到2.0,结果料没起皱直接裂了,反过来调到1.0,整批皱得像皱纹纸。
第二,凹模圆角半径要是小于料厚的4倍,起皱概率直接涨60%。圆角太小,板料流过去卡着劲,多余的料排不出去,可不就挤皱了。
第三,铝合金板拉伸,速度超过15米每分钟,起皱率直接翻三倍。铝软,速度一快压边圈跟不上料的流速,该压的地方没压住,直接出波浪。
现在市面上有两条主流路线,刚性压边和柔性压边。
刚性压边就是传统的死压边,成本低,厚板扛造,调试好了也稳定,但是薄料稍微变一点就出问题,换料就得重新调。柔性压边就是数控气垫压边,能跟着拉伸行程变压边力,薄料精度高,起皱少,但是一套设备比刚性的贵三倍,每个月还要维护气路,小厂根本扛不住。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么不?
大部分中小厂接的都是小批量订单,不会真给你上全套柔性压边。都是刚性压边的基础上,在压边圈那里垫个两三层废砂纸,换料就增减砂纸层数,凑合用。只要起皱不明显,客户能过,就这么干,省下来的钱都是利润。对吧?
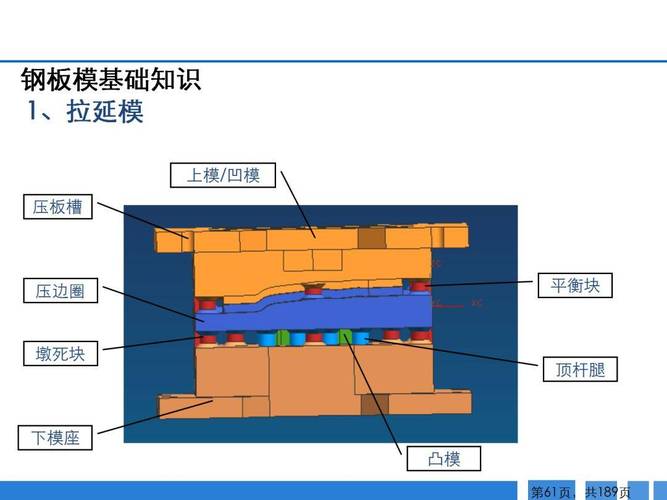 冲压车间刚性压边与柔性压边结构对比图
我干过两个完全不同的活儿,你就能明白要求差得有多大。
去年给新势力做汽车前门内板,用的0.8mm镀锌板,要求外观零起皱,哪怕是看不见的内翻边,都不能有超过0.01mm的皱,因为喷漆之后只要有一点起伏,阳光底下就看得清清楚楚。那批货刚开始出问题,我调了三次,最后把压边力从1.6MPa降到1.45MPa,再把拉深筋开窄了0.3毫米,直接解决了,一点皱都没出。
另一个是给家电厂做电饭煲内胆,用的0.5mm铝合金,其实允许有0.05mm以内的轻微起皱,因为最后还要喷不粘涂层,刚好能盖住。之前有个徒弟调机,怕起皱把压边力调太大,结果内胆拉裂了一半,反过来后来松了点,有点小皱,喷完漆根本看不出来,顺利交货。你看,不同地方要求完全不一样,不是零起皱就最好,合适才对。
新风口底下藏着的暗礁
这两年进口替代火,很多原来买日本德国进口模具的厂,现在都转用国产模具了。拉伸起皱的控制也跟着变,原来老外留的余量很大,就是为了防起皱,现在国产模具调试准了,余量能缩10%,省了不少料,刚好符合绿色制造的要求。
数控压边现在也越来越普及,原来靠师傅手感调的东西,现在电脑能跟着行程变压边力,起皱率确实降了不少。
但是有个行业内不愿公开说的事儿,就是标准太老了。
现在用的拉伸起皱公差标准,还是十年前定的,只分合格不合格,根本没按应用场景分级。现在新能源汽车对外观要求比十年前严三倍,标准还是老的,供需双方经常扯皮,工厂说符合国标,客户说我要的外观达不到,没地方说理去。
更别说现在锂电行业用的0.2mm以下的铜箔拉伸,那起皱控制根本没有统一标准,全靠各个厂自己摸经验,错一次,整卷铜箔废掉就是几十万,亏得心疼。
我干了二十年,总结一句土话:拉伸起皱不难调,差的就是半分力。
哪有什么百分百不出问题的方案,都是靠你手上那点分寸,该松的松,该紧的紧,适合当前订单的就是最好的。
对了,问一句同行,你们有没有遇到过调了七八次还是不停出起皱,最后查到原因,居然是进厂板料的硬度差了10HB的事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年才摸透:拉伸起皱不是玄学是分寸
文章链接:https://yxqcspc.com/16255/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
