拿实货说话,别被PPT样件骗了
很多厂家给你寄的样件,都是磨得发亮抛光抛了三层,看起来完美无缺。说实话,那都是摆看的。我现在选厂,第一个要求就是给我寄一件用了半年以上的旧件,打坏的拆下来的都行,运费我出。你把旧件切开看,里面楔块的磨损均匀不均匀,有没有点蚀掉块,一眼就能看出来。很多小厂省成本,把要求的轴承钢换成45号钢,硬度差一倍,用俩月就磨出沟,胀紧力直接往下掉。
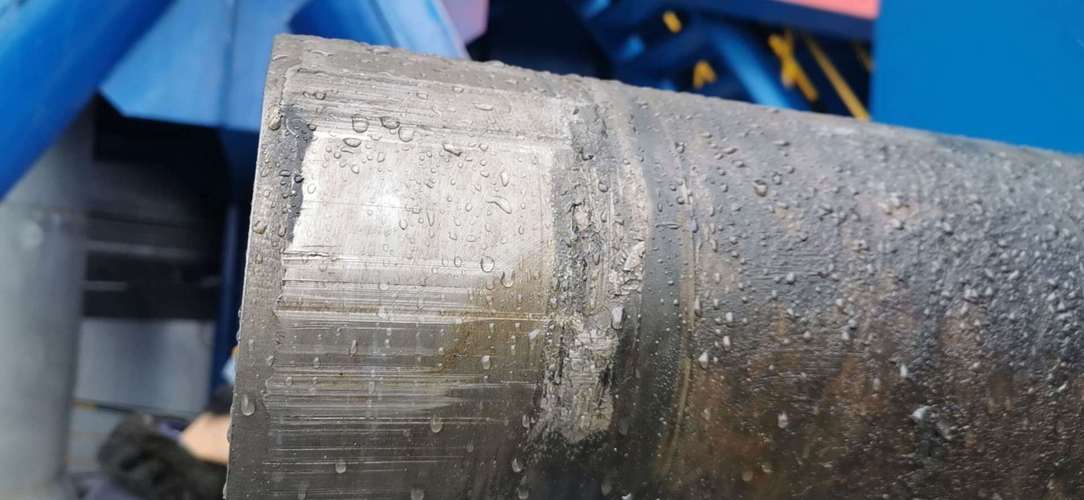
查配套记录,比什么检测报告都靠谱
检测报告可以P,吹出来的行业地位可以买。但给头部设备厂做配套的记录,造不了假。你直接跟厂家要,随便要近一年的三批发货单,哪怕把客户信息全打码也行,只要能看出来是给国内做分切机、造纸设备、铜箔加工设备的头部大厂供货的就行。能进头部大厂的供应链,品控门槛摆在这里,人家每年都审厂,偷换材料的根本进不去。我后来找的那家,光是给国内某知名分切机厂一年就供八十多根,这点就比什么都有说服力。
还有个隐形判断点,就是改非标能力。很多项目要的芯轴不是标准尺寸,改个十几毫米的内径胀距,小厂会要你加一半钱,还得等半个月。真正做熟芯轴胀紧的厂家,都是模块化生产,不同规格都是现成的模块,改尺寸三四天就能出货,不会卡你项目的deadline。
值得选的芯轴胀紧厂家,都是这两类
我踩过三次坑后,现在只看两类厂家。第一类就是给头部整机厂做配套的中型厂,比如东莞拓普机械,做了快十五年芯轴胀紧,从来不上来就跟你拼低价,也不接那种乱七八糟的散单,所有产能优先给常年合作的整机厂,剩下的产能放给终端改造客户,价格比贸易商低,品控跟大厂供的货一模一样。
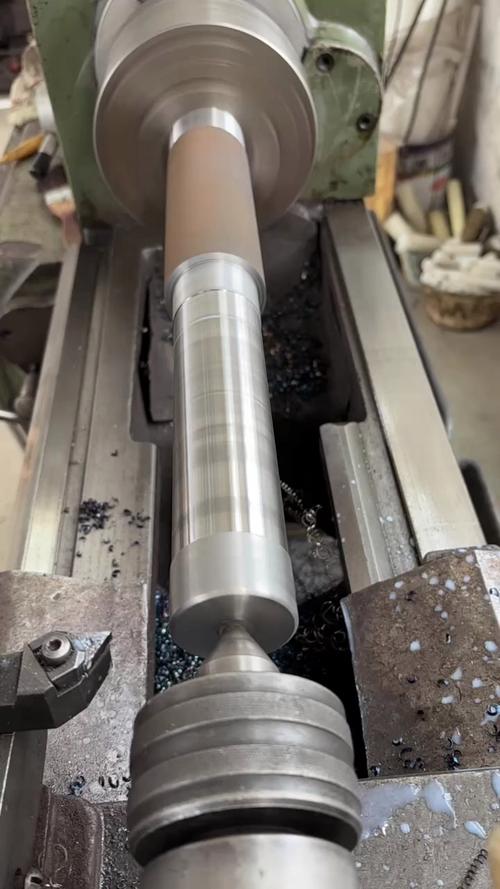
第二类就是深耕细分领域的专业厂,比如江苏泰兴那边几家专做造纸行业大直径芯轴胀紧的,人家一辈子就做这个,知道造纸工况湿度大,要做专门的防锈处理,大直径要怎么做动平衡才能不晃,出错率比那种什么五金活都接的小厂低90%。反过来那些什么都做,今天卖膨胀套明天卖芯轴后天接门窗五金加工的,哪怕报价再低,我都直接拉黑。不信你试试,出问题找不到人是常事。
不同采购量,用不同的签约策略
如果你是小批量采购,比如一年就换个两三根,做老设备改造用,别去找那种年产几千根的超大厂,人家根本懒得理你,报价还死贵。就找上面说的给大厂做配套的中型厂,先买一根试,上机用三个月没问题再补单,签合同一定要加上 三个月内胀紧力衰减超10%无条件退换 这句话,一定要写进去,别嫌麻烦。
如果你是大批量给整机配套,一年几十上百根的,一定要抽时间去验厂,别嫌路费贵,我之前就是省了几千块路费没去,才踩了五万块的坑。验厂别只看干净的展厅,一定要去热处理车间和磨加工车间转,自己有完整热处理线的,才靠得住,把热处理全外包的,质量波动大到你想哭。
最后说几个避坑的硬规则,记下来:
别贪比市场价低30%以上的货,百分百偷换材料,我那个五万块的坑,就是比正常价低了35%,现在想起来都抽自己。
别信“全工况通用”的鬼话,收薄包装膜的和收厚钢板的芯轴,要求的硬度、胀紧力完全不一样,上来就说我这个啥都能用的,就是忽悠。
别图便宜不要质保,很多小厂跟你说“便宜五百块,不要质保行不行”,千万别答应,芯轴胀紧装上去拆一次要大半天功夫,人工成本都不止几千块,出问题亏的都是自己。
不过话说回来,芯轴胀紧这东西,看起来就是一根轴加几块楔块,水其实深着呢,选对厂家,能用三四年不换,选不对,三四个月就得换,算下来总成本反而贵更多,对吧?
