2026-09-24 19:24:46 分类:商机
上个月门卫老李给我领进来三个汉子,裤腿还沾着化工料的蓝颜料,领头的一把扯掉蛇皮袋,露出三块掉下来的瓷片,骂骂咧咧说,刚花二十多万买的搪瓷釜,半年不到,爆瓷漏料,整批三十吨树脂全废了,赔了小一百万。
我摸了摸瓷片,瓷层薄得像张超市会员卡,断面还发虚,一眼就知道是小厂偷工减料做的。
很多人买设备,只看容积和报价,压根不把搪瓷反应釜厂家的底细当回事。等出了事,釜要吊出来修,生产线停半个月,那点当初省的钱,连零头都不够赔。
你看不见的地方,才是搪瓷反应釜厂家的真功夫
搪瓷反应釜不就是个钢壳子挂层瓷吗?外行都这么说。内里的讲究能吓死新人。
瓷釉烧制的时候,温度必须卡死在860℃到920℃,差20℃,瓷釉和钢板的密着度直接差一倍。温度低了瓷釉熔不透,出针孔;温度高了钢板软,整台釜圆度就歪了,后期搅拌会抖。
再说钢板,常规5立方的反应釜,正规厂家的筒体钢板最低用12mm,封头用14mm。你去看那些报价比市场价低两三万的,多半给你换成8mm的,用个两三年,釜底就凹进去,搅拌直接抱轴。
还有搪烧次数,正经厂家至少搪烧两次,底釉一次,面釉一次,每层都烧透。小厂图省事,一次烧完就出货,瓷层混在一起,密着度根本不够,掉瓷是早晚的事。
现在行业里主流就两种工艺:干法搪烧和湿法搪烧。干法做出来的瓷层均匀,针孔少,耐腐蚀性强,缺点是成本高,同规格要比湿法贵15%以上,生产效率也低,一个炉一次只能出两台。
湿法成本低,效率高,一天就能出四五台,但是釜的边角、法兰这些位置,特别容易藏气泡,留下暗针孔。
说实话,行业里通常不说但实际在做的妥协是什么?就是八成以上的中小厂家,都是拿湿法釜冒充干法釜卖,你问他什么工艺,他含糊其辞就说“都是高温搪烧,没问题”,只给你看瓷层厚度的报告,不跟你说工艺路线。
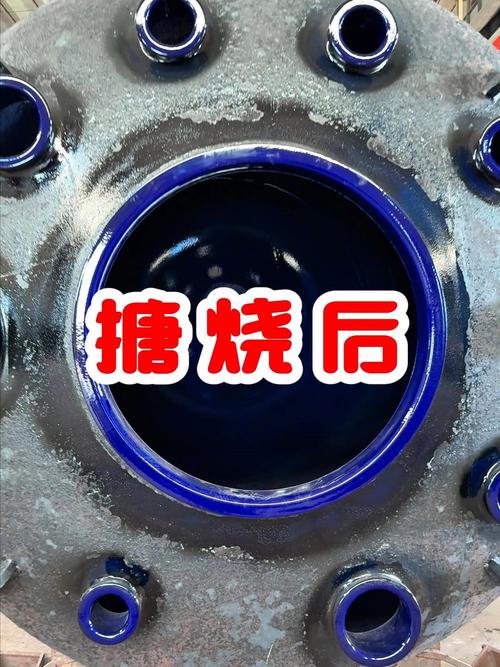 搪瓷反应釜车间搪烧炉作业现场
你自己不去盯厂家的生产流程,根本分不出来。
不同行业的坑,只有老厂家才会提前跟你说
去年山东一个做头孢中间体的客户找过来。之前图便宜,找外地小厂订了三台10立方的搪瓷反应釜,要求耐15%盐酸腐蚀,结果才用八个月就漏了。
什么原因?医药行业每次生产完都要121℃高压蒸汽消毒,一天反复冷热一次,小厂家做的时候,法兰位置的排气没做干净,留下了隐形气泡,反复热胀冷缩几次,气泡裂了,瓷就掉了。
后来我们给法兰位置重新补搪,加厚了0.2mm的瓷层,又做了两次预烧排气,用到现在两年多,一点事没有。
不过话说回来,另一个场景完全不一样。浙江金华那个做有机颜料的客户,反应的时候要加固体填料磨,搅拌速度快,对瓷层的耐磨要求比腐蚀还高。
之前用的普通瓷层,一年就磨得坑坑洼洼,不得不换釜。我们给他换了高耐磨的特种瓷釉,硬度提到520HV,比常规瓷釉高了110HV,用到现在第四年了,测了一下才磨掉不到0.1mm,客户说省了几十万换釜的钱。
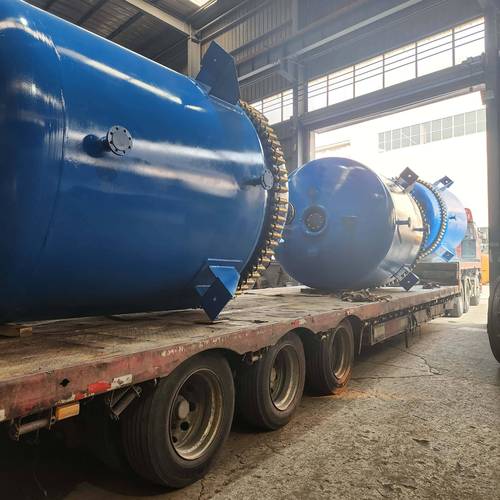 化工车间使用中的搪瓷反应釜成品
不同行业的要求差出十万八千里,厂家不给你改,你买回去就是堆废铁。
风口下的暗礁,行业没人愿意捅破的窗户纸
 风口下的暗礁,行业没人愿意捅破的窗户纸
这两年进口替代喊得凶,原来高端精细化工都认欧洲进口的搪瓷釜,现在国内大厂家的技术早就追上来了,性能差不了5%,价格只有人家的三分之一,交货期从半年缩到一个半月,好多客户都转过来了。
绿色制造这边,现在要求废瓷釉回收处理,大厂家都上了专门的回收装置,把废釉里的重金属处理完再排,小厂直接找个坑埋了,成本一下差好多,所以报价能压得很低,说白了就是把污染成本转嫁给全社会了。
不过有个事儿,行业内没人愿意公开说。现在我们执行的搪瓷反应釜国家标准,还是快二十年前定的,标准要求成品只需要通过3次温差急变测试不爆瓷就算合格。
你想想现在的新工艺,很多精细化工一天就要升降温两三次,一年下来几百次,3次的要求够干嘛?很多厂家按老标准生产,出了问题就拿“我符合国家标准”当挡箭牌,吃亏的还是客户。很多客户不懂标准滞后,买了才发现不对,退都退不了。
我天天蹲车间转,摸过的搪瓷釜没有一千也有八百,我跟徒弟说的最多的一句就是“宁多花一成买好釜,不省一分买烂缸”。
别管销售说的多天花乱坠,你就去摸厂家的搪烧记录,看钢板厚度,问清楚搪烧几次,工艺是什么,比什么都强。
对了,你们生产线有没有碰到过搪瓷釜掉瓷漏料的破事儿?咱们聊聊当初亏了多少钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对搪瓷反应釜厂家,少赔三年冤枉钱——老工程师的20年实操笔记
文章链接:https://yxqcspc.com/16422/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
