上个月后半夜三点,我手机炸了。
新来的徒弟带着哭腔,说师傅你快来车间,出大事了。
我套上工作服就往厂跑,刚进车间就闻到一股不对的味道。新换的那台二手折弯机,滑块停在半腰掉不下来,三吨刚下料的304不锈钢板,全部压出了死折,直接废了。
客户第二天要提货,光违约金就要二十万。我蹲在废料堆旁边抽烟,看着那台印着网红厂家logo的机器,半天说不出话。
看不见的地方,才是数控折弯机厂家的真功夫
说实话,很多买机器的老板,只看吨位、看台面长度、看报价。
骨子里的东西,没人看。
我干了二十二年钣金,说三个硬指标,你记好。
做高精度活的电液同步折弯机,同步精度必须控制在±0.01mm,差一点,折出来的角就歪。
机架焊完之后,必须进炉做两次去应力回火,每次保温时间不能低于24小时,不做这个,用两年机架就变形,精度歪到姥姥家。
靠谱厂家的后挡料,重复定位精度要做到0.005mm以内,差一丝,批量活就废一批。
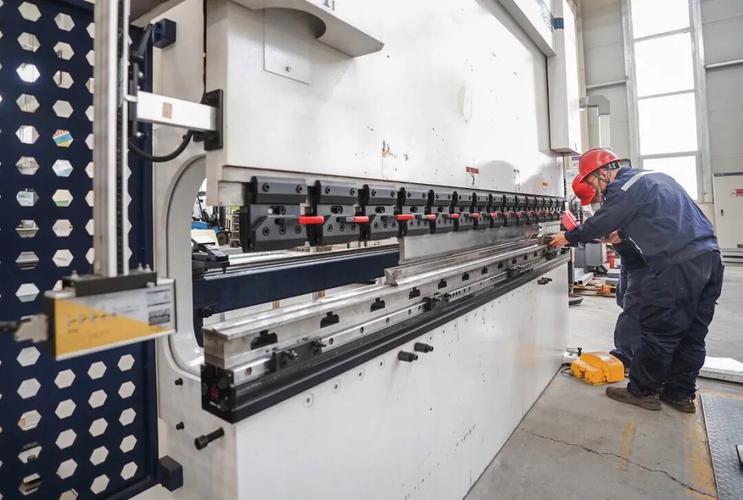
现在主流就两条路线,扭轴同步和电液同步,我给你掰扯清楚。
扭轴便宜,十万出头就能拿下100吨3米的机器,维护也简单,适合干那种要求不高的粗活。电液精度高,稳,就是贵,差不多要贵一倍。
不过话说回来,行业内有个不说的秘密,很多小厂家抢单的时候,都会做这个妥协。
客户要电液机型,又压价压的狠,厂家就拿淘汰的扭轴折弯机机架改,直接装电液的控制系统,省了两三万的机架成本,对外还说自己是高端电液机型。你买回去看着参数好看,用一年滑块就歪,找谁说理去?
不同行业找不同厂家,别乱撞坑
我见过太多老板,图便宜随便找一台,买回来用不了,砸手里卖废铁。
就说第一个,电梯装饰钣金行业。
去年我们给本地一家电梯厂做维保,他们三年前贪便宜,找小厂买了一台200吨四米的电液折弯机,折1.2mm厚的电梯门面,每次折完对角差都飘,最多的时候差0.3mm,喷完漆装门的时候缝都对不齐,前后退了三批货,亏了十几万。
后来换了一家专门做装饰钣金配套的数控折弯机厂家,人家出厂前给后挡料做了四次跑合,滑块间隙预调了三次,用到现在两年多,对角差从来没超过0.05mm。
再说说电力高压柜体这个行当。
隔壁开发区那家做户外柜体的厂子,原来找的是做民用五金的厂家订机器,要折8mm厚的SPCC钢板,一次成型。结果那机器机架腹板只有30mm厚,折个十刀八刀,机架就晃,滑块往下塌0.2mm,出来的柜体拼缝能塞进去一张名片,验收根本过不了。
后来换了专门做重型柜体的数控折弯机厂家,订的机型腹板直接用到50mm厚,比原来厚了2公分,用到现在第五年,精度还是稳的。
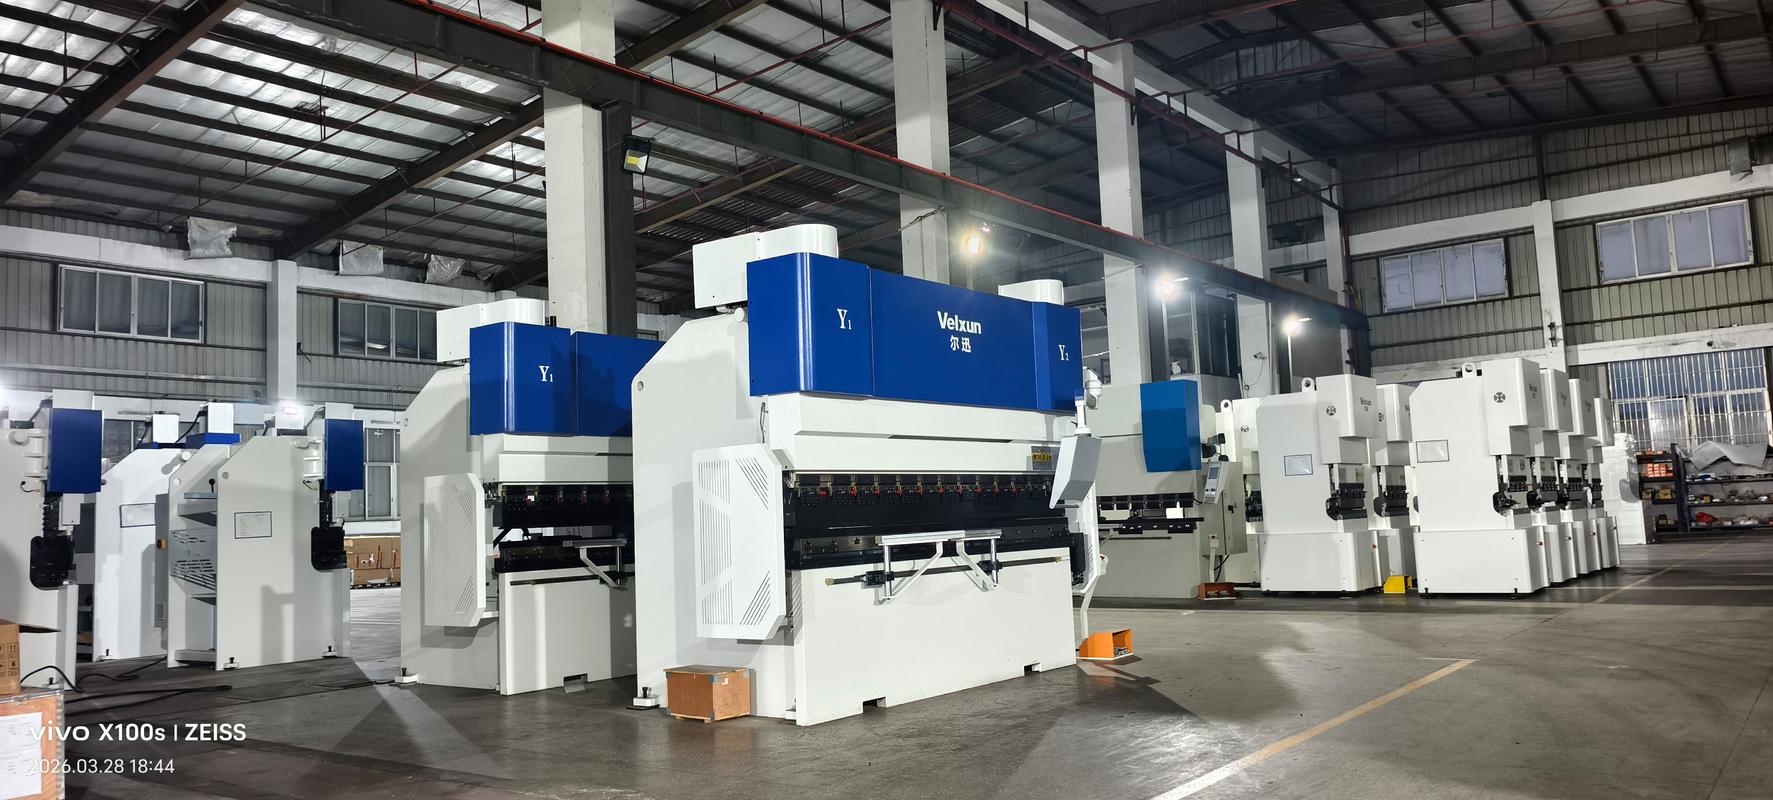
进口替代热乎劲背后,藏着没人说的暗礁
这两年进口替代喊的响,确实厉害,原来六米八的全自动折弯中心只有通快、阿库能做,现在国内好点的数控折弯机厂家都能做,价格只有进口的三分之一,好多厂子都换国产了,省了大几百万,这是好事。
不过有个行业不愿公开说的难题,我今天抖出来。
现在咱们国家数控折弯机的精度标准,还是十年前定的。那个标准只测静态精度,就是机器放那不动,你测出来的精度。根本没人管你跑合几千次之后,动态精度掉不掉。
好多厂家就是卡这个漏洞,出厂的时候静态精度刚好达标,卖出去,你用三个月,滑块的配合间隙磨大了,精度直接掉一半,你去找厂家维权,人家拿出国家标准说我合格啊,你没地方说理去,只能吃哑巴亏。
绿色制造现在也喊,好多厂家说自己用了节能电机,确实省点电,但是背地里为了压成本,把液压油箱的钢板减薄两个毫米,用两年就渗油,擦都擦不完,你说坑不坑?
那天废钢车把三吨废料拉走的时候,我跟徒弟站在车间门口抽烟。
我跟他说,我干了二十多年,总结出来一句话,比什么书本上的理论都管用:买车看大梁,买折弯机看机架。
别光盯着屏幕上的参数,别光听销售给你吹,你蹲下来,敲敲机架听听声音,摸摸焊疤平整不平整,比什么都强。
你们干钣金这么多年,踩过哪些数控折弯机厂家的坑?不妨唠出来,给后来人提个醒。
