龙门加工中心厂家:干了20年机械老工程师掏心窝的经验

上周三后半夜我刚锁上车间门。 手机就炸了。 是做汽配的老张,声音都劈了:老陈快过来,我刚买半年的新龙门,趴窝了。 我套上衣服就往他厂里赶。 拆了防护罩打表,3米的加工行程,中间弯了18丝。 找厂家,人家一口咬定是老张地基没打好,跟设备没关系,要修先掏八千块上门费。 我蹲在油乎乎的地上抽烟,就想骂街。 很多人买设备只看配置单上的参数对不对得上,从来没想过,龙门加工中心厂家的良心,才是你干活能不能顺的根。
车间龙门加工中心床身变形维修现场
车间龙门加工中心床身变形维修现场

选厂家别光看报价,三个数字得抠死

说实话,我见过太多客户,上来就问最便宜的多少钱。 参数都差不多,价格差十几万,你当这差价是大风刮来的? 第一个数字,床身铸件自然时效时间。正规大厂做15天退火去应力,放炉子里焖完了拉出来露天晾够时间,应力散透了十年都不弯。 小厂家呢?3天就拉去喷漆组装,钱省了,应力留床身里,用上半年就变形,跟老张这情况一模一样。 第二个数字,主轴端面跳动公差。合格的出厂标准必须控制在0.002mm以内,这个精度干精细活才不飘。 很多厂家偷偷放宽到0.008mm,你打静态表看着差不多,干俩小时连续活,误差直接飘出公差,废一件工件就好几万,比你省的设备钱贵多了。 第三个数字,3米行程龙门的导轨跨距,合理设计是1.8米,跨距够刚性才足,重切削不晃。 不少厂家为了省铸件料,缩到1.5米,报价降了好几万,你拉荒吃刀量稍微大一点,整个床身都抖,活根本干不了。 现在主流就两个路线,全硬轨和全线轨。 硬轨稳,耐造,适合重切削拉荒,就是跑合起来慢,安装要求高。 线轨快,移动速度能上去,适合批量轻切削,精度响应快,但是刚性不如硬轨,扛不住大吃刀。 不过话说回来,行业内通常不说的妥协是什么? 很多厂家把一边硬轨一边线轨的半硬轨,当全硬轨卖,价格比正经全硬轨便宜小十万,你买回家才发现,干重活还是晃。 更过分的,拿进口拆机翻新主轴当全新卖,外行根本看不出来,用一年就开始抱轴,修都没地方修。
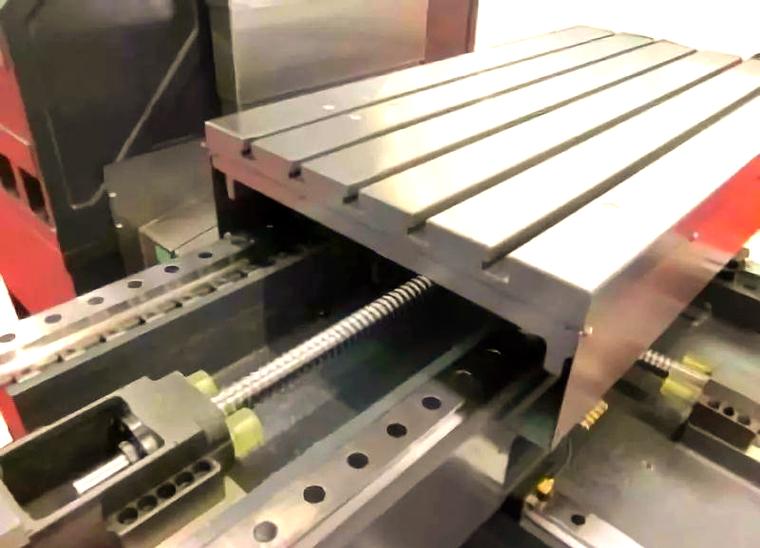
龙门加工中心线轨硬导轨安装对比图
龙门加工中心线轨硬导轨安装对比图

不同行业,得找对口的龙门加工中心厂家

不同行业,得找对口的龙门加工中心厂家
不同行业,得找对口的龙门加工中心厂家
你别看着都是龙门,要求差远了。 我前两年帮航天院所找过一台加工气动外形零件的龙门。 要求连续24小时开机,精度不能飘超过0.01mm,工件都是上百万一件的,废不起。 找了好几家做民用设备的,都说能做,拿出来的方案都不对。 最后找了山东一家做了三十年军工配套的厂家,人家出厂前给床身做三次应力释放,每根导轨都手工配磨,现在用了四年,每个月打精度,还是稳在0.008mm以内,人家就是专做这个领域的,知道深浅。 还有一个做新能源电池托盘的客户,在东莞。 一开始图便宜,找了个做通用龙门的厂家,设备买回来干6系铝,一次吃刀10mm就颤,表面粗糙度根本达不到要求,还废了三个托盘,损失十几万。 后来换了专门做新能源配套的龙门厂家,人家直接给床身加厚了12mm,主轴扭矩提高了20%,就算一次拉完整个托盘的余量,也不颤,粗糙度直接达标,效率比之前提了一倍还多。 说白了,啥锅配啥盖,做民用的和做军工的,做通用件和做新能源的,厂家路子不一样,你找不对,花多少钱都白搭。

进口替代是好事,藏着看不见的暗礁

进口替代是好事,藏着看不见的暗礁
进口替代是好事,藏着看不见的暗礁
这两年国产龙门起来的真快,好多原来买德日进口的,现在都转买国产的了。 确实,好的国产龙门加工中心厂家,做出来的设备精度不比进口差,价格只有进口的一半,出问题上门维修24小时就能到,进口的你得等半个月,还收天价服务费。 但是有个行业内不愿公开说的难题。 标准跟不上。 现在都喊进口替代,很多厂家把整机里的进口件都换成国产的,就说完全国产替代,符合要求。但是现行的设备标准,只要求你出厂静态精度达标,不要求你连续运行1000小时后的精度保持性。 比如数控系统,很多厂家用国产系统替换进口系统,价格降了几十万,但是对于五轴联动的插补算法,连续运行的稳定性,很多国产系统还差点意思,静态精度合格,干上几百小时,误差就出来了,但是标准里不算不合格,你打官司都没地方说理去。 这就是标准滞后带来的风险,谁碰上谁倒霉。 昨天我还在老张车间帮他刮研床身。 油乎乎的一脸灰。 干了二十年机械,我就信一句土话:买龙门,先看厂家的底,再看设备的脸。 你贪图便宜找那种凑配置的小厂家,早晚得像老张一样,半夜蹲车间发愁。 话说回来,你们干机械这么多年,遇见过什么龙门厂家的奇葩坑? 评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:龙门加工中心厂家:干了20年机械老工程师掏心窝的经验
文章链接:https://yxqcspc.com/16448/