半夜车间的那堆废箱体
上个月三号。半夜三点。
车间电话炸了。客户发过来的一批减速机箱体,最后一刀精镗完,孔位偏了0.04mm。整批18件全废。
老板把电话打到我这,我爬起来往车间赶,进门就看见操机小伙子蹲在设备旁边抽烟,一脸苦相。
这台卧加就是半年前贪便宜找小厂家拿的,当时比正规报价便宜了十八万,老板还说捡了大漏。
拆了主轴箱一看,导轨间隙偏了快一个丝,床身坐标晃了三丝。我说啥来着,设备这东西,厂家的坑,你早晚会踩出来。
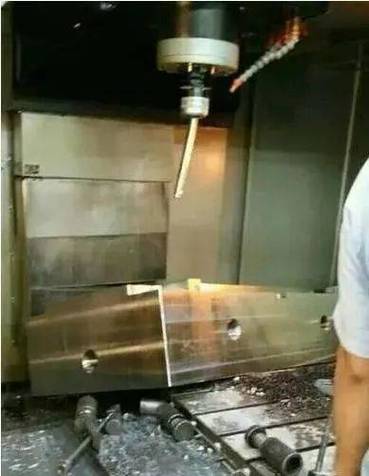
外行看不懂的门道,厂家藏在这里
说实话,选卧加,别光看外观参数印得好看。核心的东西,都在你看不见的地方。
我干了20年,认三个硬指标,少一个都不能交钱。
主轴径向跳动公差必须控制在0.002mm以内,床身导轨的淬火深度要达到2.5mm以上,全行程重复定位精度不能超过0.008mm。这三个数字卡不住,吹得再天花乱坠也白搭。
现在行业里主流有两种床身方案,一种是整体灰铸铁,一种是拼接焊接灰铁。
整体的刚性好,应力释放充分,重切干十个小时精度也不飘,但是铸造难度大,成本比拼接的高出快三成,大吨位的床身,很多小厂家根本铸不出来。
拼接的好处就是成本低,做大尺寸容易,浇几块小的拼起来焊好打磨就行,外行从外观根本看不出来。
行业内通常不说但实际在做的妥协,就是小厂家把拼接床身喷完漆,当整体床身卖。价格比正规整体的低十几万,新手买家一看参数一样,立马就下单,等用个两三年精度飘了,才知道上当。
还有主轴,很多厂家拿普通装配的主轴当高精度主轴卖,转起来温度多升五度,精度就掉了,你不连续干二十四小时根本试不出来。
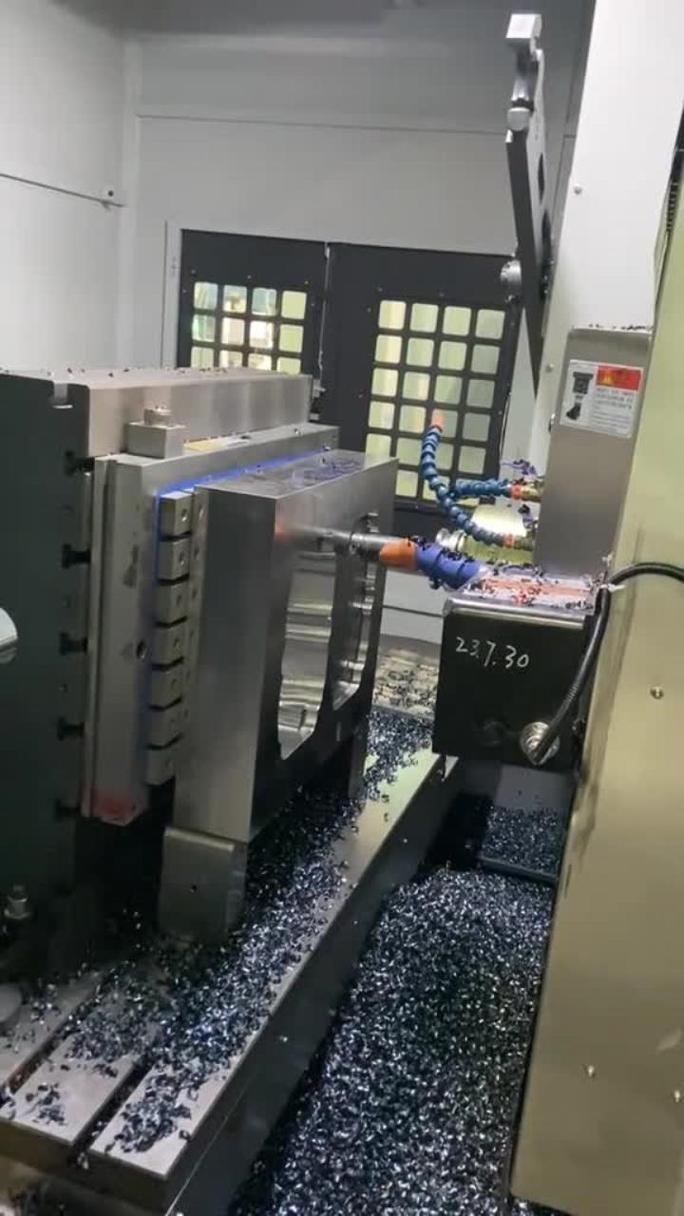
不同行业要的根本不是一个东西
去年帮新能源园的一个朋友选设备,他干电池箱体的,我让他选宽导轨、高刚性的,他不听,非要买轻量快移的,说要效率。
结果电池箱体都是大截面铝块掏腔,连续吃刀量大,不到四个月,导轨就磨出沟了,孔位公差超差,整批报废赔了八十多万,回头找我叹气,说早听你的就好了。
这个场景,卧加要求的就是连续重切的稳定性,公差要求比普通机械高两倍,厂家偷一点刚性,你就得亏大钱。
另一个场景是风电行星架加工,要求完全不一样。
前两年我去一个风电配套厂修设备,他们买了一台小厂家的卧加,标称工作台承重25吨,实际干22吨的行星架,不到一年,工作台转盘就下沉了一个丝,分度精度偏得厉害。
拆开来一看,转盘下面的滚柱导轨,厂家换了小一号的规格,承重根本不够,价格比正规厂家便宜了三十万,把老板坑得够呛。
风电这个场景,拼的就是大承重下的分度稳定性,厂家在承重结构上偷工,你根本防不胜防。
所以说,找卧式加工中心厂家,你得说清楚自己干的是什么活,拿干汽车箱体的设备干风电,那肯定出问题。
风口下藏着看不见的坑
这两年进口替代火,很多国内卧式加工中心厂家起来了,做得确实不错,很多精度已经赶上进口,价格只有一半,给咱们省了不少钱。
不过话说回来,行业里有个不愿公开的难题,很少有人提。
真正顶级精度的主轴轴承,现在大部分国内厂家还是得进口德国日本的货,不是咱们做不出来,是批量供货的稳定性还差口气,同一批货,有的能用一万小时,有的三千小时就坏了。很多厂家宣传全自主生产,其实核心轴承还是用进口的,不敢说而已。
还有一个标准滞后带来的风险,现在国内卧加的精度标准还是十多年前定的,那时候根本没有新能源汽车这么高的精度要求,旧标准的合格产品,放到新能源车间就是不合格。
出了问题厂家还拿符合国家标准说事儿,你打官司都赢不了,只能自己吃哑巴亏。
现在很多厂家炒智能化,给你加一堆花里胡哨的功能,加十几万售价,其实你车间90%的时间根本用不上,说白了就是增收智商税。
干了20年,我就信一句土话:买卧加就像垒墙,基础不硬,塌了没人给你赔。
你要是找厂家,先拉着对方去试切,连续干八个小时重切,打完坐标再测精度,差一丝都不能给钱,别听销售跟你扯未来趋势,能把你当下的活干稳的,才是好厂家。
对了,你们这么多年买设备,碰过哪些厂家暗戳戳偷换配置的坑?过来唠两句吧。
