2026-09-25 05:10:49 分类:商机
昨天凌晨三点,调度室的电话炸了。
浙江一个客户哭丧着嗓子,说新上的雕刻机干到一半主轴抱轴,烧了,十万块的定制订单明天要交,这会整个生产线停了。
老板挂了电话骂娘,我叼着烟往仓库走,心里门儿清。
又是贪便宜找了小雕刻机厂家,省了三万块,换回来十万块的违约金。
这种事,我见得太多了。
选雕刻机,别光看台面大小,这三个数字得卡死
很多人买机器,上来就问你家1325的机器多少钱,比完价格就往低了走。
说实话,外壳都长那样,功夫全在看不见的地方。
你就盯三个数,错不了。
第一,主轴端面跳动公差,必须小于0.002mm,超过这个数,雕深纹的时候必然错刀,纹路歪了,整块料就废了。
第二,导轨安装平行度误差,不能超过0.005mm每米,差一点,用半年你就会发现Z轴跑斜,切出来的板一边厚一边薄。
第三,床身不管是铸铁还是焊接,做完必须做24小时震动时效去应力,少一小时都不行。
现在行业里两条路线打得凶,一个铸铁床身,一个焊接钢板床身。
你别听厂家瞎吹哪个一定好,这里头有不说的妥协。
铸铁床身稳定性好对吧?那是全钢锭铸铁才有的效果,现在多少厂家用的是回收废铁融的回炉铸铁,杂质多,沙眼多,成本比正经铸铁低一半,你买回去用一年就变形,找厂家,人家说我这确实是铸铁啊,没骗你。
焊接钢板床身其实不差,刚性够,成本低,可很多厂家为了省钱,直接做完焊接就上机床加工,省了震动时效那二十多个小时,你买回去便宜两万,用不了一年,应力释放完,床身就歪了,调都调不回来。
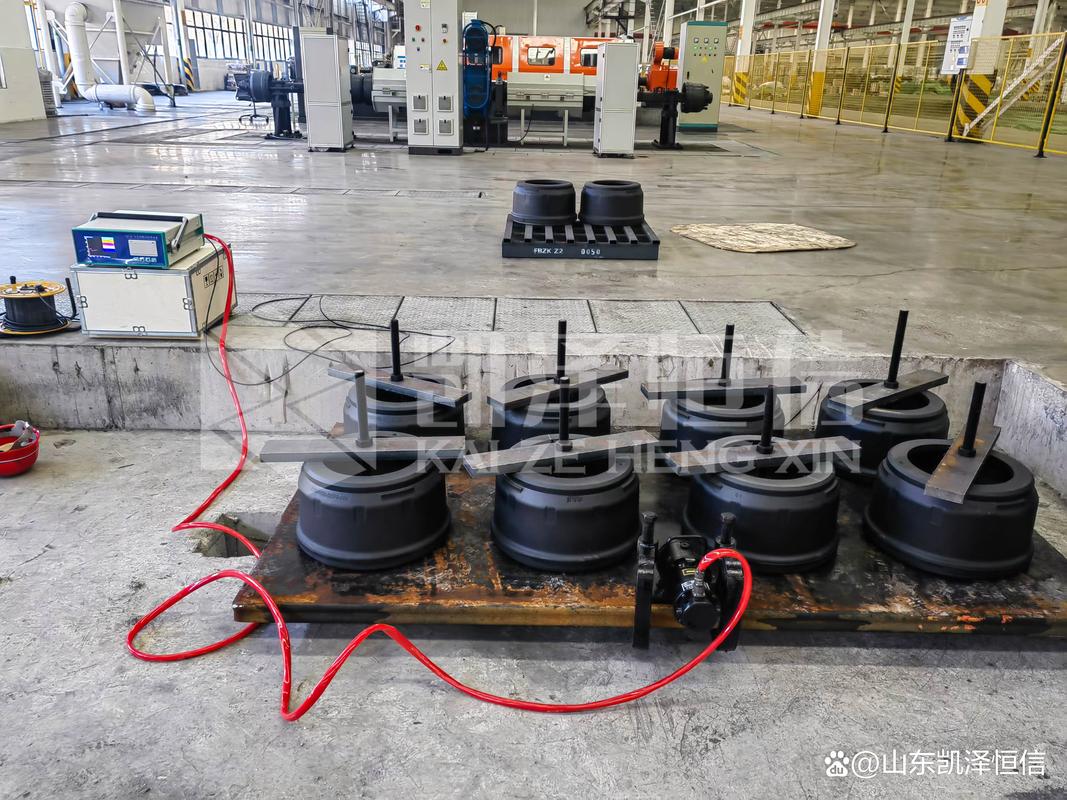 机加工车间雕刻机床身震动时效处理现场
说白了,厂家赚的就是信息差,你不懂,人家就把偷工减料当福利给你。
不同行业要的根本不是一种机器,厂家不会主动跟你说
雕刻机不是通用设备,你干红木的和干广告的,要的根本不是一个东西。
去年广东中山一个做小叶紫檀家具的老板找过来,说买了一台十几万的雕刻机,雕出来的桌椅接口缝能插进去A4纸,上万块一块的料全废了。
我去看了,厂家给他配的是动台结构,定位精度差了0.08mm,刚好够做广告亚克力,做红木榫卯根本不行。
后来给他换了定梁结构,把主轴精度提上来,多花了四万,现在接口误差控制在0.02mm以内,一张大料桌子比原来多卖十几万,老板特意给我寄了一罐普洱。
干广告标识的就反过来了。
上个月去苏州考察,一个做亚克力发光字的厂子,一天要出两百多张板,原来买的小厂家机器,配的普通国产导轨,车间里全是亚克力粉尘,三个月就磨坏了丝杆,换一次丝杆耽误一天产能,亏大了。
后来找靠谱雕刻机厂家定制,给导轨滑块加了一层耐粉尘的密封涂层,换成了带自润滑的进口滑块,就贵了一万二,现在半年才维护一次,产能直接提了三成。
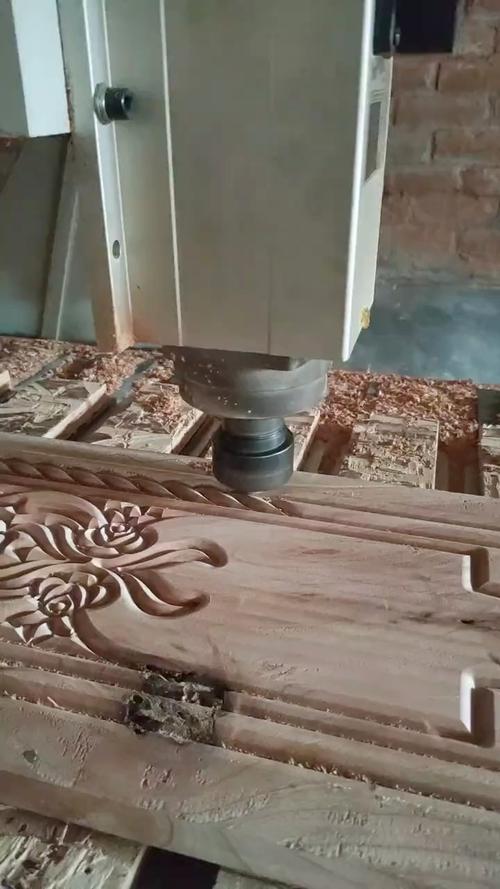 红木家具厂数控雕刻机雕花成品现场
你说,厂家要是提前说,不就没这么多事了?可人家要走量,怎么会告诉你定制要加钱呢。
喊着进口替代的当下,坑其实就在脚边
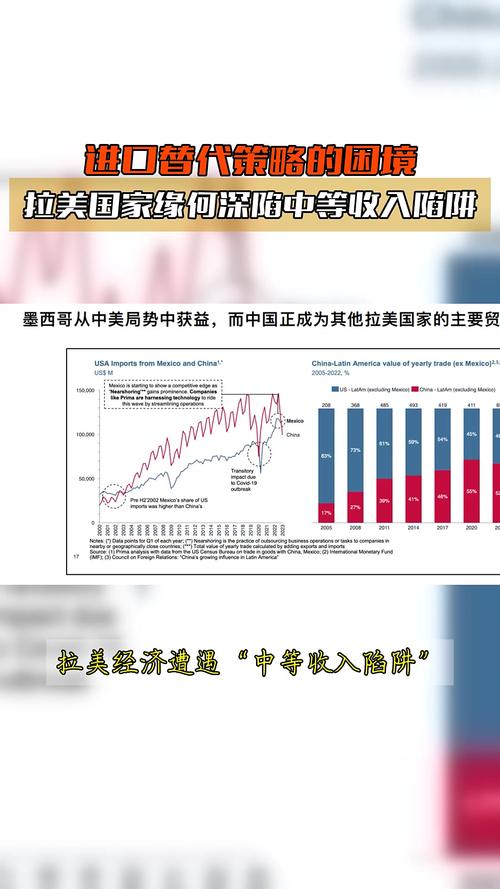 喊着进口替代的当下,坑其实就在脚边
这两年国内雕刻机厂家起来了,很多原来买德国日本机器的厂子,都换成国产的了。
价格只有进口的三分之一,精度其实差不了多少,伺服系统也能配进口的,这是好事,确实把价格打下来了,小厂子也用得起好机器。
可这里头有个行业内没人愿意说的难题。
现在咱们国家的雕刻机精度标准还是10年前定的,旧标准里允许的定位误差是0.03mm,放在10年前够用,现在呢?做消费电子的散热片,做半导体封装的模具,要求误差必须小于0.01mm,差一丝都做不了。
很多厂家拿着符合旧标准的检测报告卖机器,你买回去干不了高精度的活,找过去人家说我这完全符合国家标准,你自己要干高精度那是你要求高,没办法说理去。
标准滞后,就是现在最大的风险,新手十有八九要栽在这里。
今天上午那个浙江客户的机器拖回来了,拆开一看,主轴是翻新的,床身就做了4小时时效,连一半都没到。
客户蹲在车间门口抽烟,一句话不说,估计在心疼那十万块的违约金。
干了20年,我总结出一句土话:买雕刻机,别贪脸上的粉,得摸骨头硬不硬。
你多花的那几万,迟早会从废料里省出来,你省的那几万,迟早会从订单里亏出去,对吧?
你们有没有碰过那种报价比成本还低的雕刻机厂家?遇过什么离谱的坑?一块聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:我干了20年机加工,说点雕刻机厂家不往外撂的实话
文章链接:https://yxqcspc.com/16452/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
