2026-09-25 07:09:47 分类:商机
上周三早会刚开一半,质检小李撞开车间门就喊。
“张工!这批发美国的半轴全卡那了,打标的序列号磨没了!”
我跑过去一看,心凉半截。抛丸工序走完,一半序列号浅得像蚊子挠的,凑到跟前才能勉强看清。
客户直接开了五万块的罚款,说进不了美国海关,全得返厂重打。
追根溯源,三个月前为了省两万块,换了个小厂家的气动打标机。
这下好了,省的钱不够赔的。
别光看报价,核心东西藏在看不见的地方
很多人买气动打标机,就比谁家便宜。
说实话,气动打标机的原理其实不复杂,靠压缩空气顶针头,按设定好的轨迹在工件上刻字。
但是核心参数错一个,就能要人命。
针头硬度必须到HRC62以上,打铸铁工件,打个一万次就软头,接下来全是虚的。
气缸压力必须稳定在0.4-0.6MPa,波动超过0.1MPa,打出来的字深浅能差一倍。
常规汽配工件要求的打标深度最少0.3mm,少一丝,抛丸完肯定没。
现在行业里有两个路线,一种用拆机二手工控板改控制,一种用专用运动控制卡。
二手工控板改的,整机成本能降四千多,卖价便宜小一万,看着真香。
用个一年半载就开始丢步,打出来的字歪歪扭扭,针头撞工件,分分钟坏。
不过话说回来,这就是行业内通常不说但实际在做的妥协——你要便宜,我就给你降看不见的成本,能用就行,能用多久看运气。
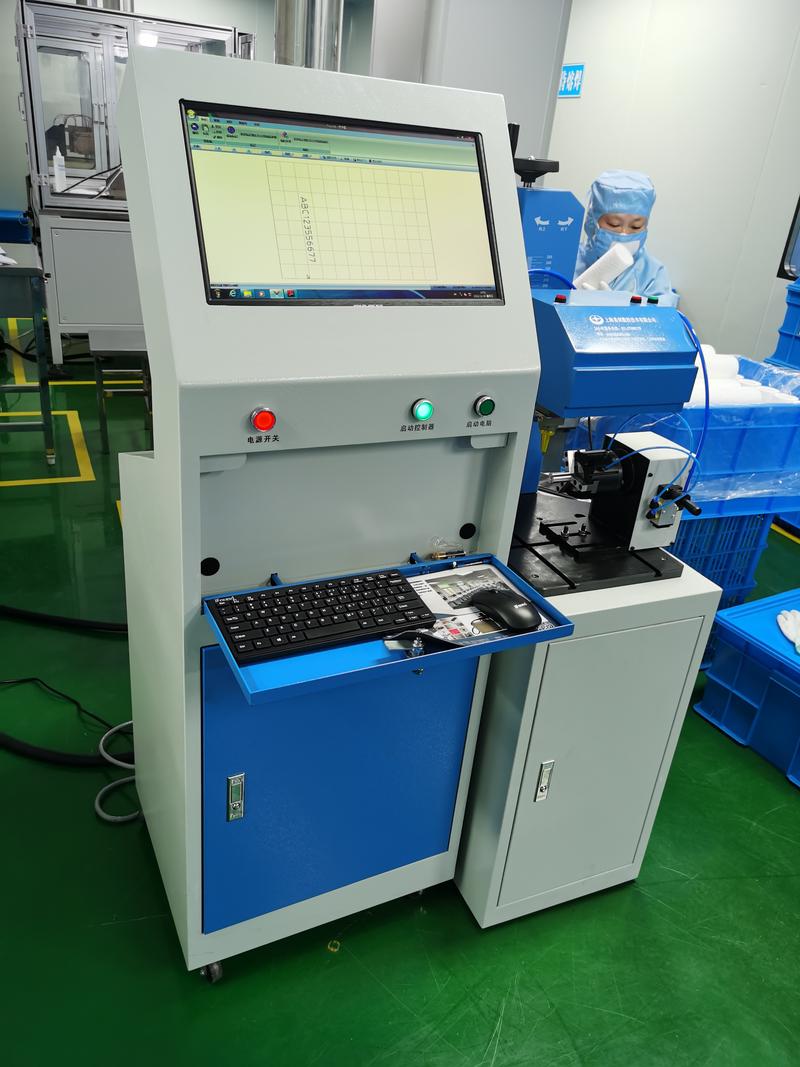 工厂车间气动打标机工位实拍
我干机加工20年,见过不同行业对打标机的要求差得能有十万八千里。
你拿做汽配的打标机去打脚手架,肯定出问题。
不同行业的差异化要求,没做过的厂家根本摸不透
就说汽车零配件行业吧,要求的就是稳定,批量大,一天打上千件,不能出一个错。
上次那个出事的半轴,就是小厂家调机的时候把深度设成了0.1mm,按老经验来,根本没考虑我们做完还要抛丸处理。
后来换了东莞那家正经气动打标机厂家,人家上门调机,直接把深度定死0.3mm,针头换了HRC65的硬质合金,打了快一年,十万件没出一个错。
另一个例子是我一个开脚手架厂的老伙计,他那要求就不一样。
脚手架要在户外放好几年,打了标之后还要刷防腐漆,字不能掉。
普通厂家的打标机,针头是垂直下刀,刻出来的槽太窄太陡,油漆流不进去,用两年漆掉了字也没了。
人正规厂家给改了针头的倾斜角度,槽开得宽,油漆能吃进去,放五年风吹日晒都清晰。
这就是差异化,你不问,小厂家根本不会跟你说。
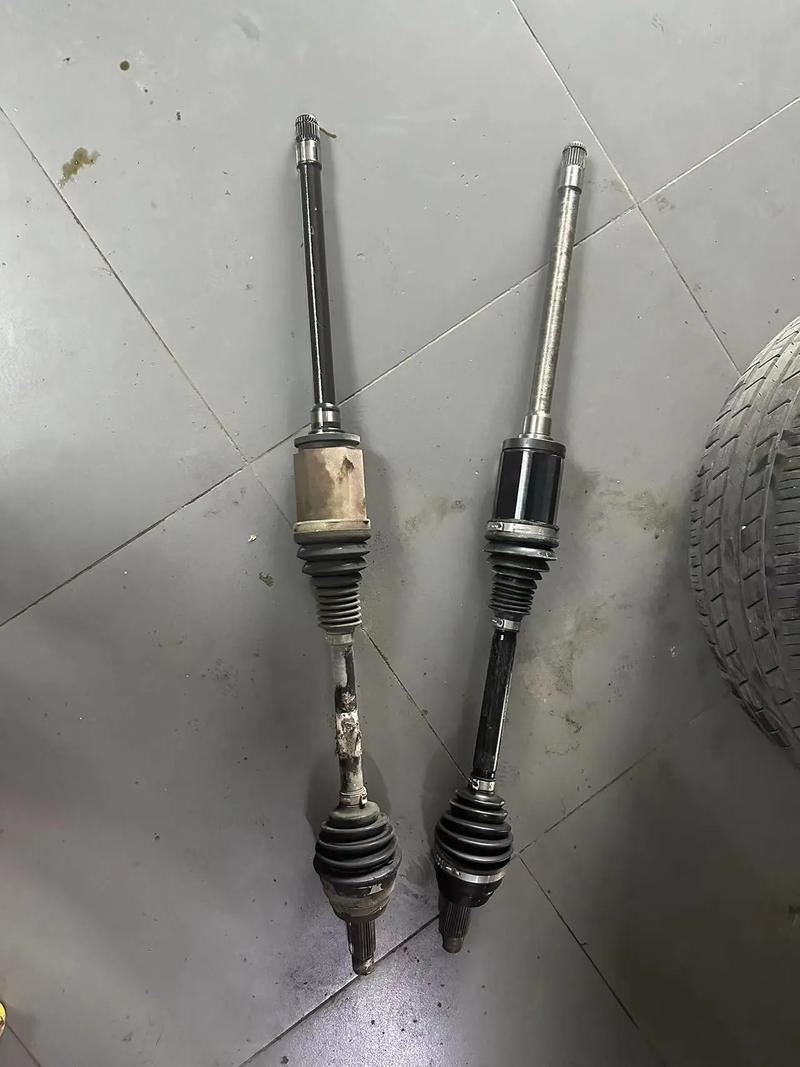 汽车半轴气动打标序列号成品实拍
进口替代潮下,藏着没人愿意说的暗礁
 进口替代潮下,藏着没人愿意说的暗礁
说实话,现在国产气动打标机做得真不错了。
原来大家都迷信进口,一台卖十几万,现在国产正规厂家的精度能做到0.01mm误差,性能不差,价格才不到三分之一,好多工厂都换国产了。
绿色制造这块,新出的机型待机功耗从原来的120W降到了28W,看着不多,一天省一度电,一年下来也能省不少。
不过,有个事儿行业里没人愿意公开说。
现在的打标深度国家标准还是2012版的,要求最低0.1mm就合格,可现在大部分工件做完打标还要做电泳、抛丸、精磨,多多少少都会磨掉一层,0.1mm早就不够用了。
很多小厂家就卡着这个国家标准给你做,出了问题就说我符合国家标准,是你工艺变了,甩锅甩得干干净净。
客户吃了哑巴亏,还没地方说理去。
你说这坑不坑。
我今天蹲在车间分拣那堆废半轴的时候还在想。
干我们这行,买设备哪有什么高大上的道理。
老话说得好,”买设备就像搭班子,能扛活的才是好弟兄”。
别为了省俩钱,找那种只会吹牛皮的小厂家,出了事哭都来不及。
对了,你们车间这些年,踩过气动打标机厂家的哪些坑?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对气动打标机厂家,少踩十年车间生产坑
文章链接:https://yxqcspc.com/16458/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
