老工程师聊台车炉厂家:藏在炉子里的坑和门道

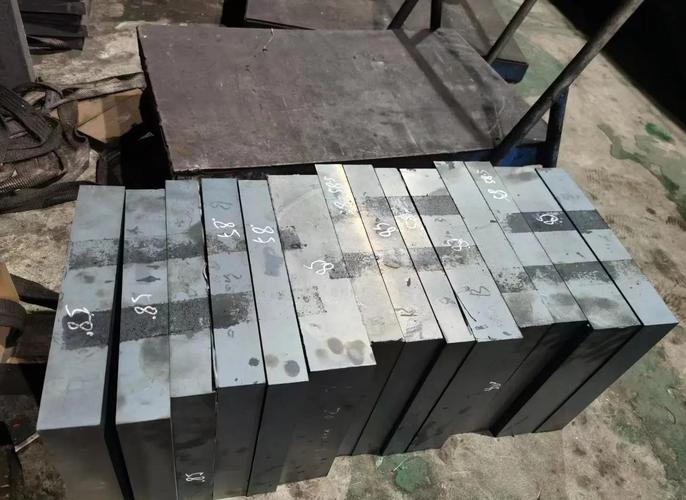
那天早班刚换完工作服,机修班老李就拽着我袖子往热处理车间跑。“老周,出大事了!” 我过去一掀保温棉,头皮都麻了。上周新进的台车炉,刚烧完第一批模具钢退火,整批十二件,裂了七件。 采购说找的报价最低的台车炉厂家,省了十几万,这下好了,客户要赔小两百万。
热处理车间开裂的模具钢工件
热处理车间开裂的模具钢工件

选台车炉厂家,别光看报价要看硬指标

选台车炉厂家,别光看报价要看硬指标
选台车炉厂家,别光看报价要看硬指标
说实话,很多人选台车炉,就看吨位和价格,根本不知道卡在哪几个地方。 我干了二十年,就认三个死数。炉膛温差必须控制在±5℃以内,台车行走重复精度要稳在2mm以内,炉门密封间隙不能超过0.3mm。 少一个达不到,日后都是麻烦。就像开头说的那台裂的模具钢,就是温差差了快9度,边缘退火不够,内应力没消干净,可不就裂了吗。 现在市面上主流两种炉膛,全纤维和轻质耐火砖,我给你唠唠实底。 全纤维升温快,确实比轻质砖省15%左右的电,成本还比轻质砖低两成。很多厂家都使劲推全纤维,说比砖好一万倍。 不过话说回来,全纤维1000℃以上长期用,会粉化掉渣,渣子沾工件上,后续加工磨都磨不掉,抛丸都打不干净。 这就是行业内通常不说但实际在做的妥协:600℃以下的低温去应力炉,用全纤维没问题,真要是做1000℃以上的淬火退火,正规厂家私下还是给你用轻质耐火砖,稳定性好太多。但小厂家不管你用在哪,全给你上全纤维,就为了压报价抢单,赚快钱。

不同行业用台车,要求差着十万八千里

前两年给内蒙的风电配套厂改炉子,他们做2.8米直径的风电主轴轴承回火,要求特别严。 之前找了个小厂家做的台车炉,烧出来的轴承滚道硬度差超了0.8HRC,整批三十多套轴承全废了,损失上百万。 为啥?大尺寸工件,加热管排布稀了,温差就拉得大,正规台车炉厂家做风电用炉,会把径向加热管间距缩小10公分,每根加热管功率误差控在1%以内,就是为了匀温。 换了炉之后,硬度差稳定在0.2HRC以内,再也没出过问题。 另一个例子是浙江宁波的铸造厂,做汽车底盘铸铁件的去应力退火,工况差得很。 铸件浇完带一堆铁渣飞边,卸的时候哐哐砸台车板,之前小厂家给做的10mm厚普通铸钢板,不到两年就磨穿了,漏火漏热,天天停炉修,耽误生产。 后来换了一家,做的25mm厚合金铸铁台车板,虽然当初多花了八万,现在用了七年了,磨痕才不到2mm,啥事没有。
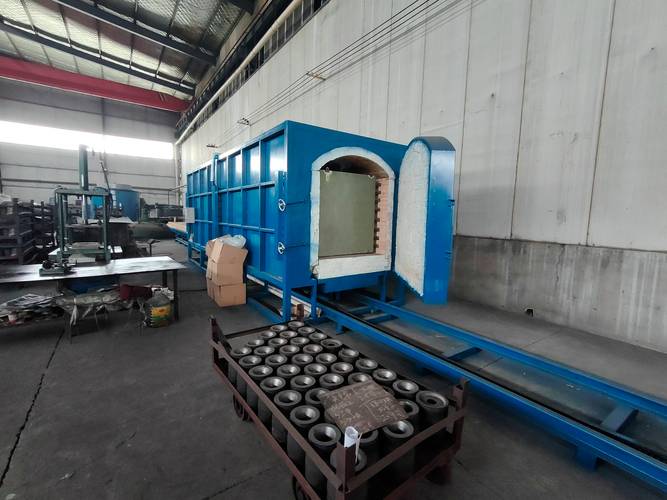
工业台车炉生产车间安装现场
工业台车炉生产车间安装现场

新风口下的暗礁,行业没人愿意明说

新风口下的暗礁,行业没人愿意明说
新风口下的暗礁,行业没人愿意明说
现在都喊进口替代,绿色节能,很多台车炉厂家都说自己能替代进口德国炉,价格只要三分之一。 我不反对进口替代,但是有个事,行业没人愿意公开说。 现在的行业标准,只要求台车炉出厂的时候温漂合格,根本没要求使用三五年后的长期稳定性。 进口的温控模块,用十年温漂不会超过2℃,国内大部分主流模块,用三四年,温漂就能飘到七八度,刚好超过合格线。 客户前两年用着没事,第三年开始出质量问题,厂家只过来给你校准一下,收点维修费,根本不说模块本身寿命就这么短,这个就是标准滞后带来的大坑,多少人栽在这。 还有现在都搞智能制造,很多台车炉厂家加了一堆联网监控、在线测温,说得多好多先进,就是不跟你说,热处理车间全是油烟粉尘,普通的外置传感器,半年就堵死坏了,换一个大几千,年年换都是成本。 说白了,很多功能都是用来抬价的,实际生产根本用不上,还添乱。 昨天我还给车间新进的台车炉调炉温,脚踩在扎实的台车板上,晃都不晃,心里踏实。 干了二十年热处理,我就信一句土话:三分炉子七分装,选不对厂家全白忙。 别看现在吹得神,什么智能什么节能,核心的东西偷工减料,到最后坑的还是咱们干生产的。 你们干生产这么多年,选台车炉的时候,都遇见过什么糟心的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊台车炉厂家:藏在炉子里的坑和门道
文章链接:https://yxqcspc.com/16526/