2026-09-26 07:59:40 分类:商机
去年深更半夜,车间中控报警。
整批120根汽车半轴淬火硬度不达标。
主任踹开我家小区门的时候,我袜子都穿反了。
到现场一看,新换的感应加热设备跳闸停了,淬到一半的料全凉透了,硬度差了18度,整批报废。供应商电话打了三个,接了说周末没人,三天后才能上门。
主任蹲在车间门口抽烟,骂了一句:“当初吹得比唱的好听,出了事连个鬼影都找不到。”
核心参数差一点,用的时候坑十万
说实话,很多人买设备只看功率,看价格,根本不看频率。懂行的都知道,频率不对,全白搭。
透热锻打要用1kHz以下的频率,中碳钢整体淬火要控制在1-10kHz,小型五金件表面钎焊得用到10kHz以上,这三个数字卡不准,你淬火层要么深了要么浅了,合格率直接掉一半。
现在主流两条路线,全固态IGBT和真空管。
IGBT省电,比真空管省差不多30%电,体积小,占车间地方少,就是抗过载差,一下子加载猛了容易烧模块。
真空管皮实,怎么造都不容易坏,就是费电,体积大得占半个操作间。
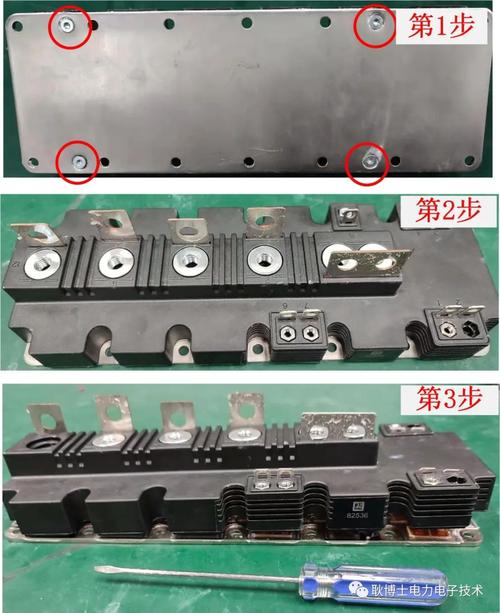 感应加热设备核心IGBT模块拆解实拍
不过话说回来,现在小厂做IGBT设备,有几个用全新原装模块?
大多都是拆车厂收的拆机件,或者进口淘汰的库存,给你按全新价卖,还偷偷虚标功率,标称100kw实际最多80kw,你用的时候才发现烧不透,还不知道哪儿出问题。
这事儿行业内都门清,就是没人明说,属于大家默认的妥协。
不同行业要定制,通用款根本用不了
我干这些年,见过太多拿通用设备凑数坑人的。
第一个说汽车零配件行业,我们去年接了批量半轴订单,要求淬火层深度严格卡在1.8-2.2mm,之前找的小厂家给的通用款,频率不对,做出来要么深度1.4要么2.6,合格率才八成,半个月出不了货,差点赔了二十万违约金。
后来换了广东一家做了十几年的感应加热设备厂家,人家上门测了我们的钢材成分,给调了2.8kHz的定制频率,感应圈都改了绕法,合格率直接干到99.6%,现在每个月省出两万多废品钱。
另一个是五金工具行业,去年隔壁厂做羊角锤,要求只有握柄10cm那一段淬火,头部要韧性不能硬,硬了一砸就裂。
之前找的厂家做不了,只能整把淬好之后头部退火,多一道工序不说,一天浪费两吨多电,还出不少废品。
后来找了个专业厂家,给感应圈加了一层云母屏蔽层,只加热需要淬火的位置,一次成型,一天省出小一千的成本。
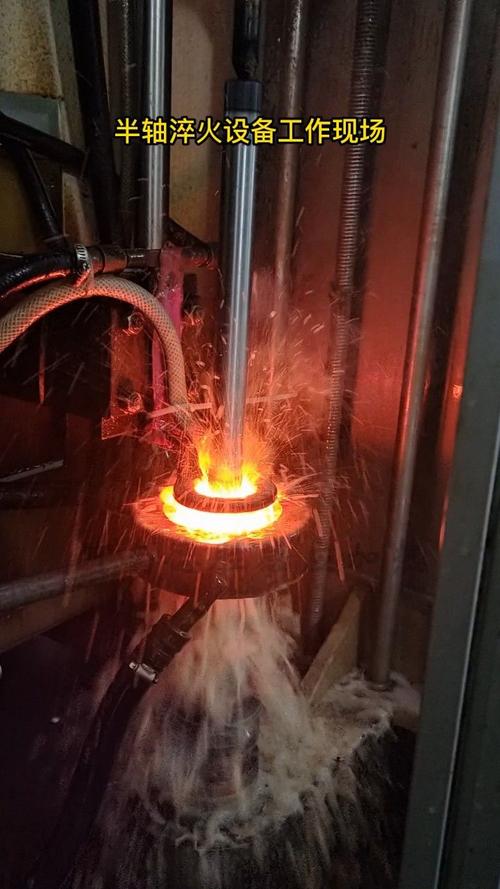 感应加热设备给汽车半轴淬火现场
说白了,靠谱厂家不是卖你一台设备就完了,是得跟着你的产品调,对吧?
你做什么产品,用什么钢材,要什么硬度深度,对应出来的参数都不一样,拿通用款凑数,最后坑的是自己。
风口上藏着暗礁,没人愿意说的麻烦
现在都喊进口替代,好多国产感应加热设备厂家起来了,价格比进口便宜一半还多,性能也不差,这是大好事。
绿色制造要求节能,现在全固态IGBT也符合要求,很多老厂都换了新设备。
不过有个事儿,没人愿意公开说。
就是连续运行的稳定性,现在现行国标只要求设备空载温升不超过60度,根本没要求连续120小时满负荷运行的温升控制。
好多小厂家为了压成本,把散热系统的铜导热条换成铝的,散热片减薄两毫米,做出来检测的时候空载温升刚好达标,你夏天24小时连轴转,不到三天温升就飙到55度,设备自动降功率,你干出来的活硬度就不够,你还以为是钢材的问题,找半天找不到原因。
这个坑,你没开个三五个月根本发现不了,等发现了,过了保修期,厂家就让你加钱换散热,你说闹心不闹心?
我今天擦设备的时候,还摸到当初那台坑人厂家留的感应圈,毛刺都没磨平。
干了20年,我总结一句土话:买加热设备,别光看牌子响不响,得看它能不能扛住三天三夜连轴转不出错。
什么花里胡哨的智能功能都没用,能稳定出合格活就是好设备。
你在选感应加热设备厂家的时候,遇过最坑的猫腻是什么?不妨说出来,大家一起避避坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱感应加热设备厂家?车间干了20年的老工程师掏实底
文章链接:https://yxqcspc.com/16532/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
