2026-09-26 08:40:52 分类:商机
上个月,质控部拉过来三箱报废的新能源水冷板。
客户那边试压,12%的焊点漏液,全退回来了。
只能砸了回炉,前前后后损失小二十万。老板脸黑得像锅底,把我叫到办公室。
说当初不听劝,图便宜换了个小厂的铜铝焊接机,这下爽了吧?
铜铝焊接的坑,厂家不会主动说给你听
很多人觉得,不就是焊个铜铝吗?谁家机器不是焊?
错了。铜和铝的原子结构不一样,热膨胀系数差两倍,稍微不对付,焊完就是假结合,放三个月自己就裂。
现在主流就两条路线,超声波焊和真空钎焊。
超声波焊靠高频振动摩擦生热,不用焊料,焊接时间通常控制在0.1到0.4秒,适合薄件,焊层厚度不能超过3毫米,接头抗拉强度能到母材的七成。
真空钎焊是在真空环境下让钎料融化浸润,能焊最厚10毫米的复合板,强度更高,但效率低,一炉要烧几个小时,成本是超声波焊的三倍还多。
行业内通常不说但实际在做的妥协是什么?
很多小厂家为了拉低报价,把超声波焊机核心的陶瓷振头,换成回收料再加工的再生陶瓷。进口新陶瓷振头能扛50万次焊接不裂,再生的最多20万次,用到半年就出振频不稳,虚焊漏焊跟着来。你找过去,他只会说你工艺不对,不会承认自己换了核心配件。对吧?
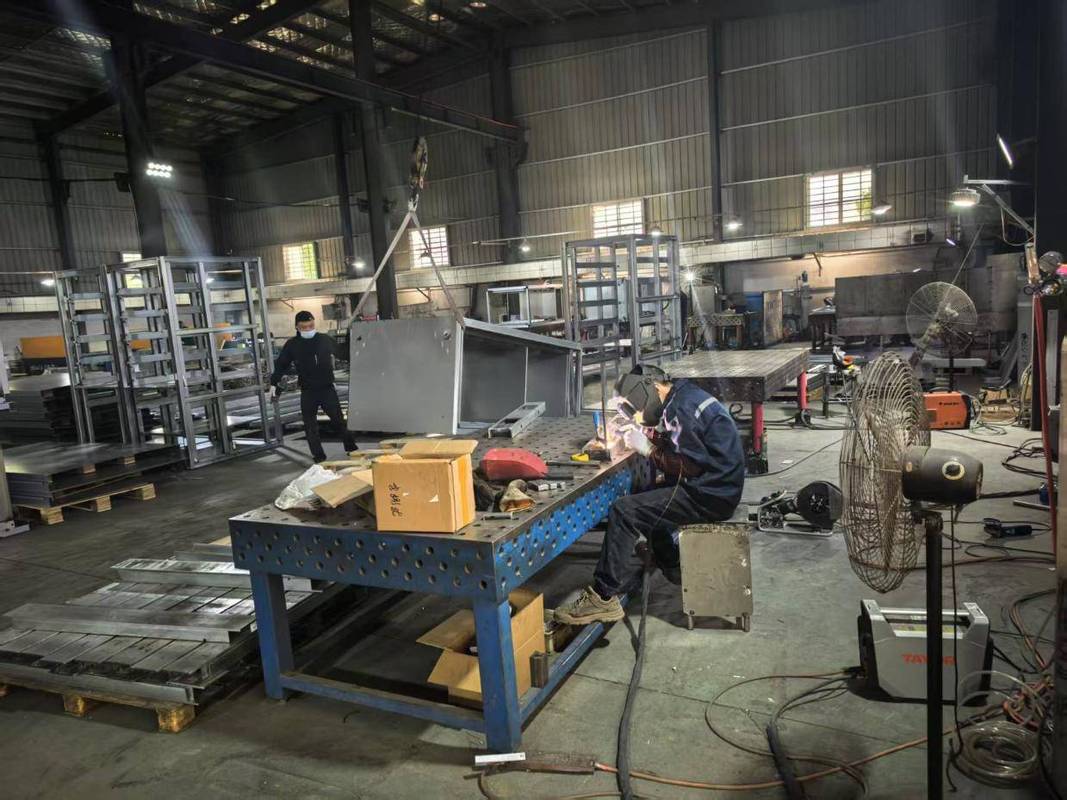 车间铜铝焊接机加工水冷板现场图
不同行业要的东西,完全不是一回事
去年我接触佛山一个做动力电池水冷板的客户。
他之前图便宜从南方某个小厂买了三台铜铝焊接机,焊0.8毫米的铜铝复合片,要么焊穿铜片,要么就是虚焊,良率最高才83%,每天光报废的料就扔好几筐。
后来找我们过去调,最后换了匹配振幅的振头,重新校准了焊接压力,良率直接拉到99.2%,人家当月就回本了。新能源行业对密封性要求苛刻,一个漏点就是整包电池报废,差一点都不行。
还有个做出口空调的浙江客户,要焊空调的铜铝连接管。
出口要求焊点不能变色,不能有焊渣残留,还要过72小时盐雾测试不腐蚀。原来用传统钎焊,要加焊料,焊点容易发黄,镀镍层也容易烧变色,客户每次验货都卡。换了超声波铜铝焊接机,找对厂家调好了参数,焊完就是原材颜色,不用二次处理,直接过盐雾,从来没再被客户退过货。
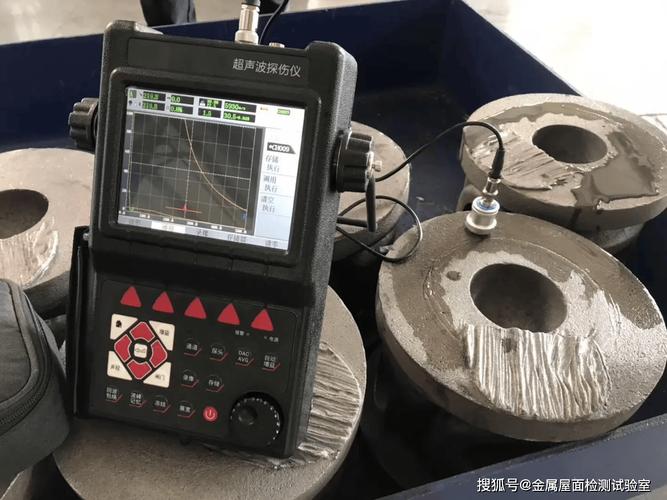 成品铜铝焊接水冷板探伤检测图
新风口下藏着看不见的暗礁
 新风口下藏着看不见的暗礁
这两年新能源火,铜铝焊接需求涨得飞快。进口设备贵得离谱,现在国内好的铜铝焊接机厂家都在做进口替代,性能不差多少,价格才进口的三分之一,给下游省了不少成本。
而且不用焊料的焊接工艺,减少了重金属污染,刚好符合绿色制造的要求,这本来是好事。
不过话说回来,有个行业内不愿公开的难题,我今天说出来。
现在铜铝焊接的接头老化标准,还是十多年前制定的,那时候铜铝焊接主要用在家电小配件,要求用个五六年就够。现在新能源汽车、储能设备要求接头用10年以上,还要扛零下40度到零上85度的反复热循环。
很多小厂家出的机器,焊出来的接头过不了500次热循环就裂,但是没有强制标准卡着,出货的时候检测都是好的,客户装车跑个两三年才出问题,那时候厂家说不定都倒闭了,找谁去?
这个风险,现在很少有人提。
我早上调机的时候,徒弟还在问我,选铜铝焊接机厂家到底要啥?
我跟他说,别光盯着参数表上的漂亮数字,也别光比报价。你拿两块废铜废铝,当场焊完,掰断了看断口。
全是细密的融接痕迹,掰断了断在母材上不是焊口,那才是靠谱的。要是一掰焊口就掉,全是渣,再便宜也不能要。
你说对不对?你们这些年在车间碰到过什么奇葩的铜铝焊接机厂家的坑?出来唠两句呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对铜铝焊接机厂家,我在车间摸爬20年才懂的真话
文章链接:https://yxqcspc.com/16534/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
