上个月早班,刚换好工服,中控的小徒弟就扯着嗓子喊我。
试机的65单螺杆挤出机抱轴了。
磨出三毫米深的沟,客户站在旁边,一支烟接一支烟抽,脸黑得发紫。
那天我就知道,很多人觉得塑料机械厂家就是焊架子卖铁块,这话错得离谱。
一台机器停一天,客户整条生产线亏几十万,我们的名声,也就没了。
参数表背后藏着真东西
做塑料机械这么多年,我见过太多客户只看价格,不看内里。
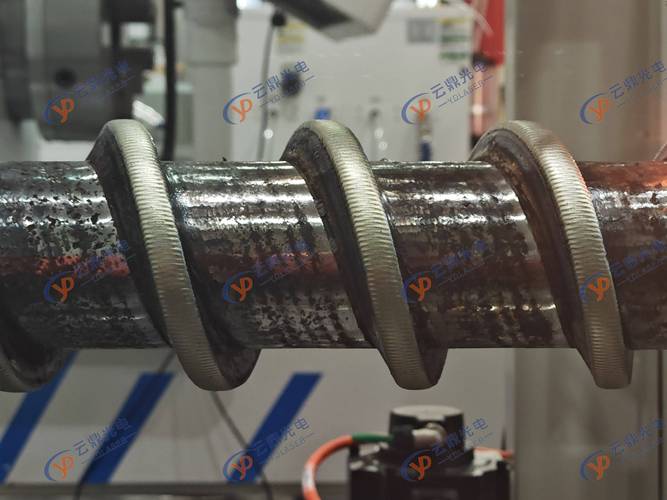
螺杆是挤出机的心脏,长径比就有讲究。
做普通聚乙烯包装膜,25:1足够。做改性工程塑料,得要32:1。做高填充降解母粒,必须上40:1,少一寸都塑化不好。
现在主流螺杆分两种,整体氮化和双金属堆焊。
整体氮化的便宜,加工周期短,报价比堆焊低15%左右。
但表面硬度只有HV900,碰到加30%以上碳酸钙的料,不出18个月就能磨穿螺棱。
双金属堆焊的硬度能到HRC62,用上五六年都没问题,就是贵,加工难度大,一不小心就变形报废。
行业内通常不说但实际在做的妥协是什么?
很多小厂接了单,给你报的是全段堆焊的价格,实际只在进料段堆两米。
剩下的塑化段、计量段全是氮化料,成本省一大半。
你拿游标卡尺量根本看不出区别,用上一年多出料不稳了才知道上当,那时候钱都付完了,找谁去?
不同行业要的根本不是同一种机器
我常跟厂里的年轻人说,卖机器不是卖标准件,得跟着行业调。
前年口罩热的时候,有个浙江客户转做熔喷布,找我们订120机型,要求10天交货。
那时候市面上很多厂做的熔喷模头,喷丝孔精度差到±0.03mm,出来的布过滤率连90都达不到。
我们连夜调了加工工艺,把喷丝孔精度压到±0.01mm,客户拉回去当天就出了95+合格熔喷布,赚了第一波热钱。
换做可降解餐盒行业,要求就完全不一样了。
去年广东中山一个客户,之前用的小厂吸塑机,加热板整体控温,误差有5℃,出来的餐盒厚薄差超过0.2mm,废品率12%。
他找过来的时候,连路费都快掏不起了。我们给他把整个加热板拆了,分成16段独立控温,把误差压到±1℃以内。
改完之后,废品率直接降到2%以下,客户后来给我们寄了整整一吨可降解垃圾袋,说省出来的钱够买半台新机器。
说实话,做回收造粒的要耐磨,做医用耗材的要控温准,做高端包装的要出料稳,差一点都不行。
风口底下的暗礁,没人愿意明说
这几年喊进口替代,喊智能制造,喊绿色制造,很多厂家都赶风口。
我们厂也上了远程监控,客户那边机器出点小问题,我们远程就能调参数,不用跑过去,确实方便。
但是有个事儿,行业内没人愿意公开说。
就是标准滞后太严重了。
现在可降解塑料火,PHA、PBAT这些新材料,加工温度范围比传统PE窄整整10℃,温度差一度,出来的料流动性就不对。
但是现行的塑料机械温控国标还是十年前定的,允许控温误差±2℃。
按这个国标出厂的机器,做传统PE没问题,做可降解新材料根本出不了合格产品。
很多厂家按旧国标卖机器,出了问题就甩锅给客户,说你材料不纯,从来不提自己机器精度不够。这就是标准滞后带来的坑,买家一不小心就踩进去。
进口替代也不是全没问题,现在大部分零件我们国产都做得很好了,比如齿轮箱,精度能到GB/T 6级,不比进口差,价格还便宜三分之一。
不过话说回来,高端的耐高温密封件,还是得靠进口,交期动不动两三个月,这个咱不吹,实事求是。
我现在每天还是扎在车间试机,干了20年,总结出一句土话。
「买塑料机械,别光看报价单上的数,要摸机筒的温差。」
啥意思?参数表写的再好,你摸一下机筒不同段的温度,差个三五度的,肯定是偷工减料了。
你们干塑料这行,有没有碰到过厂家偷工减料的坑?说来听听。
