2026-09-27 01:35:52 分类:商机
那批废了的十万块活
上周三早上刚换完工作服,质检老张就拽着我往检验台走。
脸色比昨天机床漏油漏一地还难看。
那批给航天所做的7系铝合金框,整批12件,有8件侧面刀纹不对。
拿指甲一刮,能摸到细细的波浪纹。客户说精度超差,要全退。
算算账,材料加加工,十几万打水漂。
谁都清楚,这就是铣削颤振搞的鬼。
干机加工的,谁没跟它打过交道?
开粗的时候框框响,精修的时候出刀纹,轻则磨半天,重则整料报废,说它是车间第一鬼见愁都不为过。
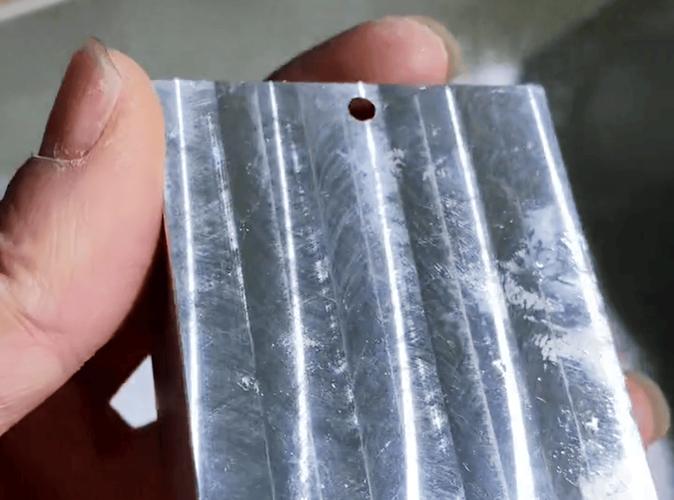 铣削颤振铝合金工件表面刀纹实拍
藏在刀刃和刀柄里的门道
很多年轻徒弟问我,颤振到底咋来的?
说穿了就是机床、刀具、工件凑一块共振了。你给的切削力一蹭,刚好对上某个部件的固有频率,就晃起来了。
振幅超过0.01mm,就能在抛光前的工件表面看出来,超过0.1mm,直接废刀废活。
我们车间那台老850,我摸了它16年,我太清楚它的脾气,主轴悬伸超过320mm,颤振概率直接翻三倍。
现在市面上主流两种解决思路,一个是用阻尼减振刀柄,一个是用不等分刃可变螺旋角铣刀。
说实话,阻尼刀柄是真好用,我们试过同款工况,能提40%的进给效率,颤振直接压下去,表面粗糙度直接从Ra1.6降到Ra0.8,不用后续抛。
但是贵啊,一根进口阻尼刀柄,大几万,赶上半台普通铣床的钱了。
不等分刃铣刀就便宜多了,就是把刀刃间距错开,破坏共振条件,价格跟普通铣刀差不了多少,大部分工况都能对付。
但是遇到硬度超过HRC50的淬火件,或者悬伸特别长的深腔,效果就打了对折。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
90%的中小厂,既不会买贵的阻尼刀柄,也不会专门定制不等分刃刀,就是直接降转速降进给,哪怕干一件活多花一倍时间,只要不出颤能合格就行。
反正订单接了,赚多赚少的事,总比整批报废强对吧。
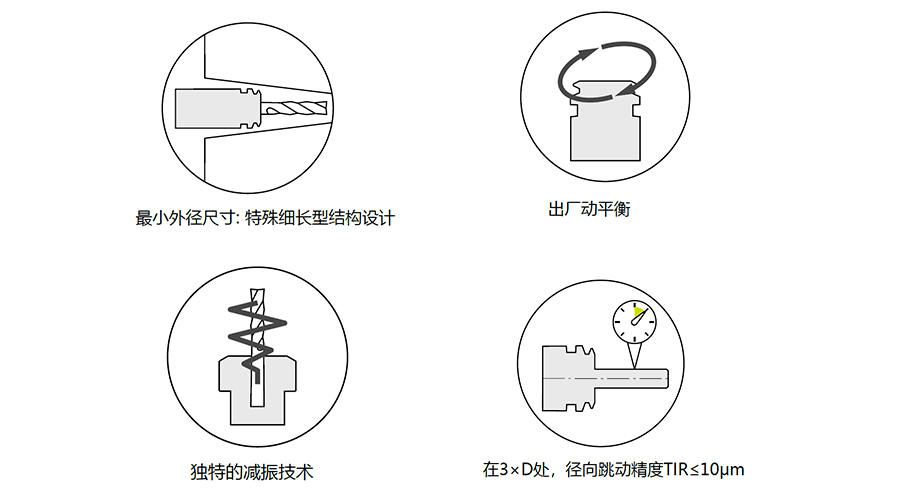 减振阻尼刀柄内部结构剖面图
不同行当的不同难处
 不同行当的不同难处
我干了20年,接触过各行各业的活,颤振的要求真的差出十万八千里。
先说航空航天的薄壁件,我们前两年接过一个卫星舱体的壁板,整个腹板厚度只有2mm,材料还是贵得要死的TC4钛合金。
这个活最怕什么?工件本身刚度不够,你一铣,工件自己晃,颤出来的纹直接让壁厚公差超差。
我们一开始按常规参数开,干第一件就废了,材料钱小二十万没了,心疼得我三天没睡好。
后来改了工艺,加了临时支撑,把主轴转速调到1200转,每齿进给降到0.08mm,才稳住。
这个行当,哪怕效率低一半,都不能出颤,合格是第一位的,错一点都不行。
再说说汽车模具行业,我们给主机厂做覆盖件凹模,深腔有200多mm深,淬火后硬度HRC58,刀杆悬伸快400mm了。
这个活颤了之后,刀纹深浅不一,后续钳工拋光要多花两三个小时,赶上赶节点的时候,多这几个小时就能误了交模期。
之前有一次,我们一开始用普通平底刀,干出来刀纹颤得厉害,钳工班长跟我拍桌子,说你们这活我得抛三天。
后来我换了一把不等分刃的整体硬质合金刀,转速提了20%,颤直接没了,钳工一个班就搞定了。
这个行当,解决颤振就是省时间省人工,省下来的都是纯利润。
现在好多机床都加了在线颤振监测,能自动调参数,用起来确实省点事。
不过有个行业内不愿公开的难题,现在机床的验收标准,都是测静态刚度,根本没有动态抗颤振性能的统一验收标准。
很多厂家卖新机的时候,参数吹得天花乱坠,你买回来干普通活没问题,一干长悬伸、薄壁件就颤,你去找厂家,人家说你参数调得不对,不是机床的问题,你根本没地方说理去。
标准滞后,最后吃亏的还是咱们加工厂。
我干了这么多年,总结出来一句土话:「宁肯少走一刀,别让刀柄晃三晃」。
很多年轻小孩上来就追求效率,往大了开吃刀量,往高了开转速,结果一抖,全白费。
其实很多时候,慢个十分八分,比整批报废强一万倍。
你们车间遇上铣削颤振,第一反应是调参数还是换刀具?有空聊聊呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:我遇到的铣削颤振那些坑
文章链接:https://yxqcspc.com/16588/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
