2026-09-27 04:57:53 分类:商机
上周三刚上班,质量部老张踹开我办公室门。
手里攥着一根断成两截的汽车半轴,脸黑得像锅底。
说客户那边跑了三千公里断了,退货加索赔,几十万打水漂。
我捏着断面,心一下子凉了。淬硬层偏了两毫米。
就是当初那批货,换了新的高频淬火机厂家做的。
那时候新来的采购说人家比老厂便宜二十万,我拦不住。
选厂家,看的从来不是外壳
很多人以为,高频淬火不就是把零件烧红扔水里?
哪有这么简单。核心从来不是那台铁壳子,是看不见的细节。
说白了就是涡流发热,让零件表面硬、芯部软,既耐磨又不断。
卡死厂家水平的,从来都是三个硬指标,差一点都不行。
汽车半轴要求淬硬层深度控制在2-4mm,齿轮齿根的淬硬层不能低于1.2mm,淬火后的整体硬度偏差不能超过HRC3度。
差半毫米,寿命就能差十倍。
现在主流技术路线分两种,晶体管式和传统电子管式。
晶体管省电,比电子管省三成电,体积还小,现在买家都爱要。
电子管费电笨重,但输出功率稳,极端工况下不容易掉链子。
说实话,行业内通常不说但实际在做的妥协,你猜是什么?
百分之八十的小厂卖晶体管机,用的都是拆下来的二手进口功率管。
打磨掉原编号重新喷字,额定标200kw,实际满负荷开只能出160kw。
价格能比全新原件便宜十几万,你买的时候只看参数牌,根本看不出来。
用个一年半载功率掉了,淬硬层不合格,找过去,人家只会说你操作不对,要么就让你加钱换管。
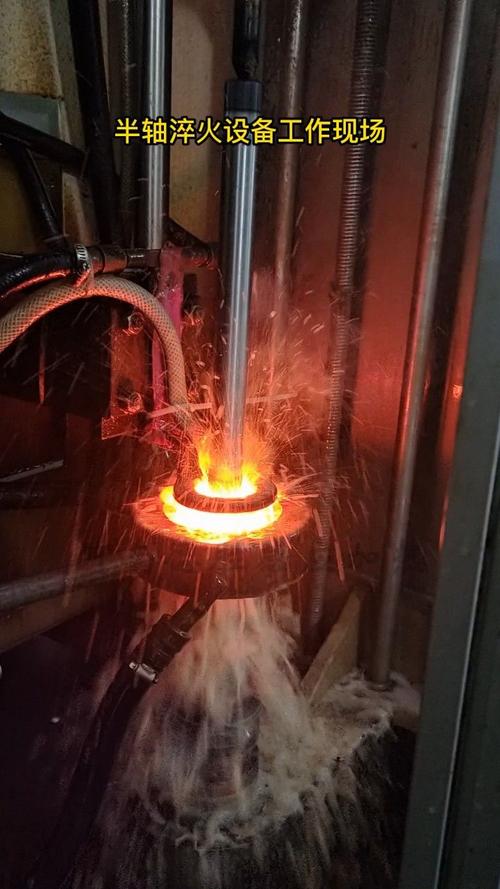 机械加工车间高频淬火机加工半轴现场图
不同行业,要求差得能隔一条沟
做汽车底盘零配件的,要的是批量一致性。
一天出上千件,容不得三五件不合格,全检都能把人累死。
去年我们给国内某自主车企供转向节,之前找的小厂家做的淬火机,每批都有十几个硬度超差的,合格率卡在97%上不去。
后来换了山东一家做了三十年的高频淬火机厂家,人家上门给改了感应器的走线,把冷却水压从0.2MPa调到0.25MPa,合格率直接干到99.8%。
一年省下来的废品钱,都够买半台设备了。
换工程机械的大型齿轮,要求就完全不一样。
就说风电的偏航齿轮,一个就一两吨,要求淬火后变形量控制在0.1mm以内,不然精加工吃刀量太大,会把淬硬层磨没。
前年我们接了一批活,一开始找的厂家做出来,变形量普遍到0.3mm,整整废了七件,几十万材料钱打了水漂。
还是那家老厂,给我们做了分段扫描淬火,每一段的加热速度都单独调参数,最后变形量稳定在0.08mm以内,刚好卡着合格线过。
说白了,靠谱的厂家会给你适配行业需求,不靠谱的只会卖你标准机,出了问题让你自己兜着。
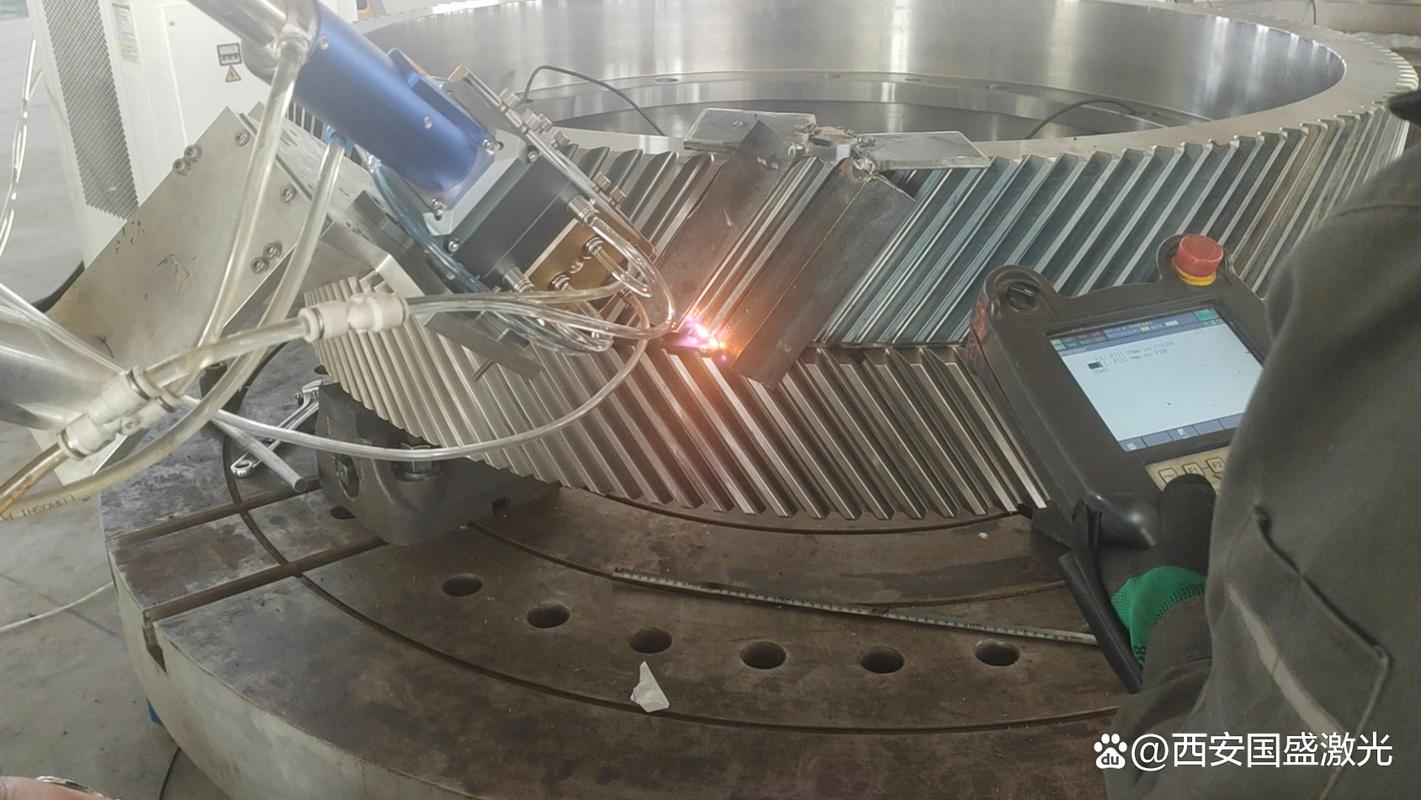 高频淬火机加工大型风电齿轮现场图
新趋势里,藏着看不见的暗礁
 新趋势里,藏着看不见的暗礁
现在喊进口替代喊得响,原来一两百万的进口高频淬火机,国内靠谱厂家四十万就能做出性能差不多的,确实给咱们实体行业省了大钱。
这点我挺佩服国内做设备的,这些年追上来的速度真不慢。
不过话说回来,行业有个不愿公开的难题,标准滞后坑死人。
现在现行标准只要求你能加工出符合要求的零件,根本没提易损件的使用寿命要求。
就说感应圈,好的感应圈用纯紫铜铣出来,做三层绝缘处理,连续用3000小时都没问题,一套卖八千。
差的是普通铜管弯的,刷一层绝缘漆,用个七八百小时就裂了漏水打火,一套卖两千。
很多厂家卖主机的时候,默认给你配最差的感应圈,把主机价格降十几万抢单,你后期换感应圈,源源不断给人送钱。
你要找他,他还说你当初选的便宜配置,要好用的你加钱啊,没处说理去。
还有现在都蹭智能制造的热度,加个联网屏幕、整个自动调参,就多收十万块。
其实车间里油大灰多,半年屏幕就卡得动不了,那个自动参数根本适配不了你家的材料,最后还是得老师傅手动调,纯纯花冤枉钱。
今天我还在那台出问题的淬火机旁边转。
车间角落那台十年前买的老淬火机,比当时小厂贵了十万,用到现在,除了换过一次冷却水管,啥毛病没有,厂家现在还时不时派人过来问运行情况。
我们干了二十年的老师傅常说,买淬火机,是买一辈子省心,不是买一时便宜。
这话我信了。
你们选高频淬火机厂家的时候,都踩过哪些离谱的坑?出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊高频淬火机厂家:别只盯着报价那点事
文章链接:https://yxqcspc.com/16598/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
