2026-09-27 10:59:47 分类:商机
上个月刚上班,门就被撞开了。
一个客户拽着我袖子,脸黑得跟刚浇完铁水似的。
拉来的一台外圆磨,加工出来的活塞杆,拿放大镜看全是均匀的细条纹。一微米深,客户整批退货,损失小二十万。
他说换了日本进口丝杠,换了专用导轨油,还是抖。就是治不好。
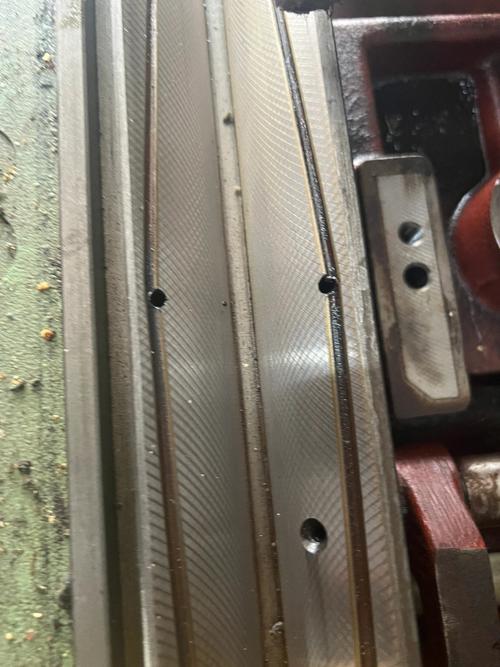 磨床导轨爬行导致的工件表面条纹实拍
我蹲下来摇了摇手轮,低速走了两毫米,凭手感就知道——犯爬了。
为什么说导轨爬行是车间的隐形坑
很多新手以为,就是导轨抖而已,调紧点就行。
哪有这么简单。
说实话,爬行的根子就在摩擦上。普通钢对钢的静摩擦系数,比动摩擦就是高20%左右,不动的时候吸得牢,一动摩擦力降下来,导轨就往前窜一截,窜完速度降下来又停,停了再窜,就是一走一顿的爬行。
走刀速度低于0.5mm/min的时候,爬行发生概率直接翻三倍。要是导轨轴向间隙超过0.02mm,基本跑不掉。
现在市面上主流就两条路。
一条是传统硬导轨镶巴氏合金,刮研贴合。刚性足,几十吨的压上去都不晃,缺点是费工,手工刮研一平方分米就要大半天,成本下不来。
另一条是现在吹上天的直线滚动导轨,安装快,批量成本低,厂家都说滚动摩擦静动差小,绝对不会爬。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
直线导轨的预压块,大负载工况下,18到24个月预压就衰减八成,预压一掉间隙出来,爬起来比硬导轨还凶,卖货的时候没人提这茬。硬导轨现在也一样,多数厂都不用手工刮研了,数控铣走一遍就交工,平整度差个一丝,外行根本看不出来,成本直接砍一半,用个两三年保准开始爬。
不同行业的要求,差得能有十里地
我干这么多年,见过太多拿错方案的。
南方有家做红外光学镜片的厂,之前找我救过场。他们磨直径100mm的镜片,要求面形精度0.1微米,走刀速度稳定在0.2mm/min,新设备装的进口直线导轨,一开始好好的,不到一年出了一堆废品,镜片上全是规律的波纹。
查来查去,就是滑块预压掉了,间隙出来了,爬行刚好卡到进给频率上。最后给他们换成镶铜硬导轨,手工刮到间隙0.005mm,跑合72小时,废品率直接从30%降到1%以下。
换重型行业就不一样了。
山东一家做轧辊的厂,那台8米轧辊磨床,几十吨的轧辊压在导轨上,精磨走刀1mm/min,之前用的硬导轨,用了八年间隙磨大了,爬行出振纹,换一套新导轨要六十万,老板舍不得。
我给他们出了个野路子,在导轨面上开了四个静压油腔,改一下润滑油路,把原来的稀油改成静压支撑,总共花了不到三万,用到现在五年了,再也没出过大问题。
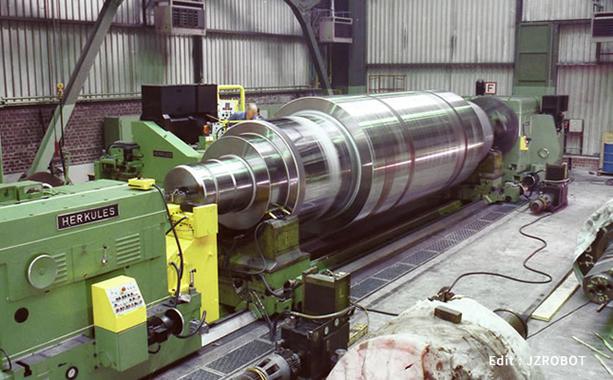 轧辊磨床修复后静压导轨油槽加工实拍
对精度要求到微米级的精密加工,拼的是间隙控制和长期稳定性,贵点也得用贴合好的硬导轨。几十吨的大负载,只要粗糙度能达标,改改油路凑合用,能省上百万,这不丢人。
进口替代风口下,藏着没人说的暗礁
这两年国产导轨起来了,不少厂都换国产替代进口,省不少钱。
但有个行业内不愿公开的难题,没人敢说。原来的国家检测标准里,爬行性能测试的最低走刀速度就是1mm/min,可现在智能制造的精密设备,很多要求走刀0.1mm/min甚至更低,用来做微进给补偿。
按旧标准测出来合格的国产导轨,装上去一跑低速,该爬还是爬,出了问题客户还怪你国产不行,其实是标准跟不上现在的需求了,这个锅真不该制造厂全背。
不过说实话,现在也有好苗头,国产的高分子涂层导轨,还有小型静压导轨,做得不比进口差,价格只有三分之一,就是很多厂不敢第一个吃螃蟹,怕出问题担责任。
我每天下班擦机床导轨的时候,都跟徒弟念叨一句老话。
对付导轨爬行,三分靠装,七分靠研,一分靠油养。
理论书上讲的静动摩擦差,参数表上标出来的精度等级,都不如你亲手摇两圈手轮,摸一摸走刀的劲来得准。
你们有没有遇见过换遍了配件还是治不好的邪门爬行?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年聊导轨爬行:那些藏在参数表背后的坑
文章链接:https://yxqcspc.com/16616/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
