上个月刚上班,就看到售后拉回来一堆废件。整整齐齐码在车间门口,油乎乎的。是给电厂做的三根给水泵转子。装配的时候抱轴了,三瓣瓦直接磨穿,客户直接退单,一分钱没结。
质检班长蹲在门口抽烟,嘴里嘟囔:我上周三坐标测的,同轴度明明在公差里啊,怎么装上去就出问题?
我蹲下来摸了磨花的轴面,叹了口气。你测的数对不对,先看校准对不对。很多人只看重测出来的数,从来没把同轴度校准当回事。
测出来的数准不准,根在校准
很多年轻小孩,上来就开机测,问他基准校了吗,一脸懵。同轴度校准,说白了就是给你的测量工具定好准星,准星歪了,打哪都偏。说实话,这里面的门道,比测量本身多。
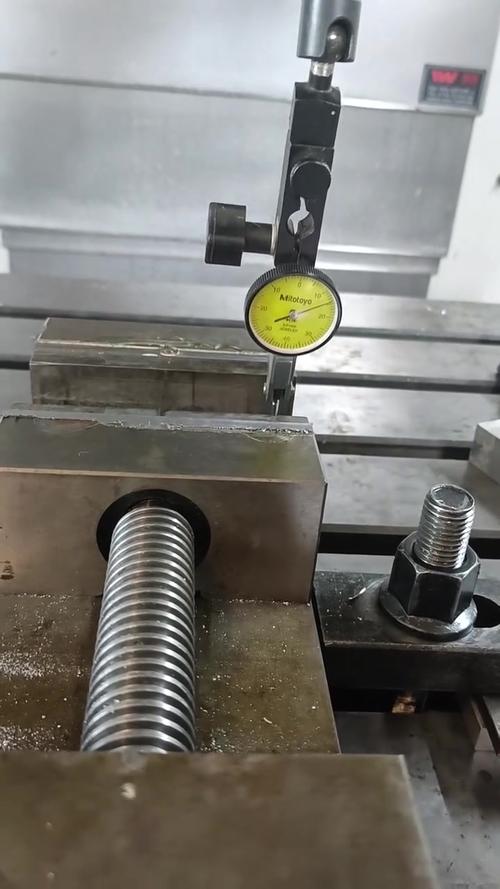
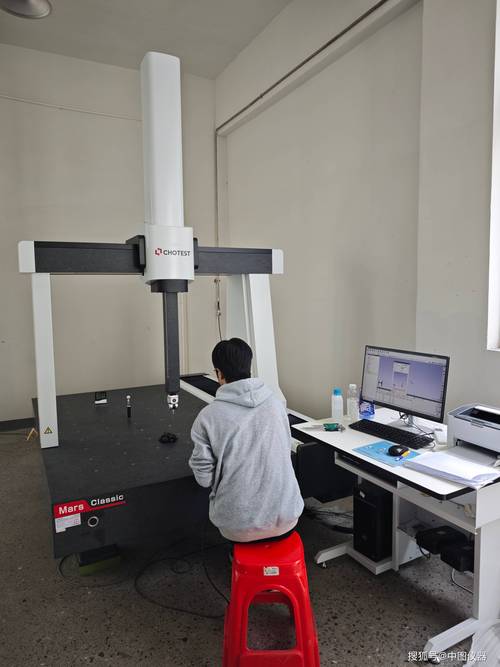
芯轴打表法校准,要求芯轴本身的圆度必须控制在0.002mm以内,差一个谬都不行。用三坐标测的话,校准用的标准球,球度误差不能超过0.0015mm,放半年不用,表面落灰生锈,直接废。要是用激光对中仪现场校准,环境温度波动不能超过±1℃,车间门口开个门,外面冷风灌进来,数直接飘十个谬。
现在主流就两条路线,一个就是刚才说的芯轴打表,一个是激光对中校准。芯轴打表便宜,一套好点的芯轴才八千多,工人练半个月就能上手,缺点就是受人为影响太大,芯轴插进去的时候歪一点,间隙不对,数直接偏。激光对中准,不用拆零件就能测,但是一台仪器下来小二十万,车间天车来回跑,地面震一下,数跳得你心慌。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?批量生产小零件的时候,没人会每次测之前都重新校一遍。芯轴用大半年,圆度磨超了,只要不是出大问题,没人换。还有校准证书,很多第三方机构来了,走个过场,你给了钱,证就给你开了,实际校准没做全,大家都心照不宣。
不同行当,校准要求天差地别
就说风电主轴吧。去年内蒙一个风场找过来,说他们新换的主轴,跑了三个月增速箱轴承就烧了,损失几十万。我们过去测,原来他们校准同轴度是在车间常温20℃做的,装到塔筒里,主轴运行起来温度升到65℃,轴颈热胀不均匀,偏了0.12mm,直接把轴承磨坏了。
所以风电的同轴度校准,必须模拟运行温度做,你常温下校得再准,上去也是废。人家现在要求校准的时候,必须通热油把轴升到工作温度再测,差一点都不行。
另一个就是医疗人工关节,我前两年给一家器械厂做技术支持,人家做髋关节柄,同轴度公差才0.005mm,比头发丝细二十分之一。校准的时候要求什么?车间中央空调必须24小时开,中午休息都不能关,温度变一度,校准数据直接作废。
就连测量的时候,工人都不能站在测量机正前方,人体体温散出来,影响局部温度,数就不准。我当时就感叹,真是差一行差不少,原来温度还有这么大说道。
新设备来了,老坑还在那
这两年进口替代闹得凶,原来高精度校准设备都是买德国的,现在国内几家做的,精度不差,价格直接砍一半,很多厂都换了,确实省了不少钱。绿色制造这边,原来淘汰的旧芯轴都是当废钢卖,现在不少厂回收回去,重新精磨,控制好圆度还能用,既省材料又少花钱,挺好。
不过有个行业内不愿公开的难题,就是标准滞后带来的风险。现在高速电主轴,转速能跑到15万转,要求同轴度误差不超过0.001mm,但是现行的国家校准标准,最高精度等级才到0.002mm,根本跟不上现在产品的要求。
很多厂只能自己定企业标准,出了质量纠纷,客户不认,说你的校准不符合国标,你说冤不冤?很多人找我吐槽,说标准十年更一次,新产品都换三代了,标准还在原地躺。
我今早还在车间磨芯轴呢,手上现在还沾着乳化液的味。干了二十多年机械,我总结的土话就是:同轴同轴,校准偏一点,全厂白干。
你说现在多少厂,把钱都花在买好设备上,却舍不得花时间花成本好好做校准,出了问题全怪工人手艺差,怎么不想想根子在哪?
你们这些年在实操中,都遇到过哪些同轴度校准的坑?不妨聊聊。
