2026-09-27 16:36:08 分类:商机
去年三伏天,我被叫去长三角一家新能源电池壳加工厂救急。
三批货被客户全退,所有成型孔尺寸超差0.02mm,八百多件成品直接变废铝。
老板蹲在车间门口抽烟,脸黑得跟刚磨完的铸铁块似的。
查了三天,最后找到原因:新来的调机师傅嫌麻烦,换了新的金刚石铣刀没做预调,直接上机开干。干到第五十件才发现尺寸不对,晚了。
没人当回事的预调,藏着真门道
说实话,我干机修快二十年,见过太多工厂,买得起几百万的五轴加工中心,舍不得花十万买台正经预调仪。
都觉得不就是量个刀长刀径?上机对刀试切一件不就行了?犯得着专门调?
然后切出来废了,才拍大腿。
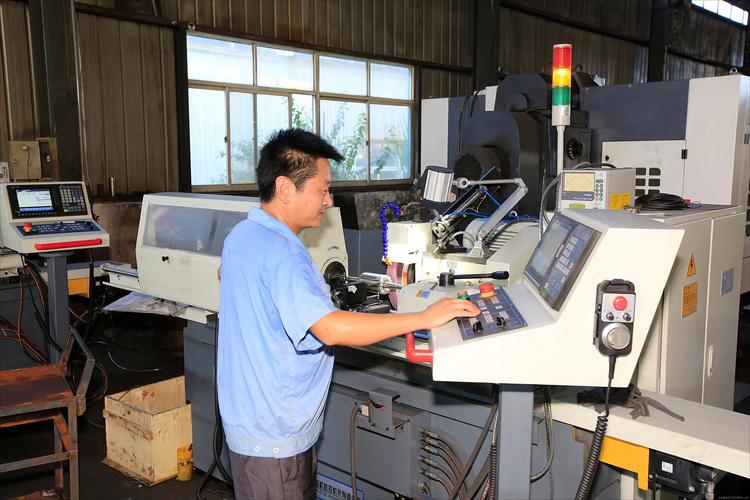 机械车间工人操作刀具预调仪实拍
刀具预调说白了,就是换刀之后,上机之前,把刀的实际尺寸、伸出量测准,调到你要的数值。
很多人不知道,哪怕同一批次同型号的刀具,刃径公差差个0.005mm太正常。刀柄的装夹误差,再叠加上,上机之后尺寸能偏出0.015mm。
现在主流就是两条路,接触式和非接触视觉式。
接触式靠测头碰刃口,能稳定达到±0.001mm的重复精度,不怕刀上沾切削液和毛刺,就是慢。测一把直径50mm的成型铣刀,得要42秒,遇上复杂的成型刀还要更久。
非接触视觉式靠拍照算尺寸,速度快,同样的刀只要7秒,不用碰刃口不会伤刀,精度一般是±0.003mm,满足大部分批量加工够了。
不过话说回来,这俩各有各的坑,行业内有个不说的妥协。
很多工厂上自动化改造,为了凑项目验收,花大几十万买非接触预调仪,对外说全流程无人化自动预调。真干精度要求高的活,还是会偷偷拿接触式再复调一遍。说白了,就是撑门面的功夫,真出事还是得靠老办法兜底。
不同行业的要求,差得能有十万八千里
前年给航天院一家配套厂做技改,他们干钛合金承力框,要求孔位精度0.01mm,一块坯料就小二十万。
一把粗铣刀用四次就换,每次换刀必须预调,差个0.002mm都不行。他们车间专门配两个老技师管预调,哪怕预调一次花十分钟,也绝不赶着上机。
曾经有个新来的小伙子图快,预调差了一丝,整框废了,半个月的工时打水漂。从那之后,没人敢省这个步骤。
换3C行业就完全不一样。
深圳那家做手机中框的加工厂,我去年去交流,他们一天换四十多把刀,一分钟都耽误不起。
他们要求的精度是0.01mm,所以接受0.005mm以内的预调误差,直接上全自动化非接触预调,哪怕一个月出个三五件不良,总的算下来,省出来的工时赚的钱,比不良损失多好几倍。
 数控加工中心刀具预调后尺寸测量图
说白了,没有最好的预调方式,只有最适合你活的。
一味追求高精度,浪费时间赚不到钱。一味图快,活干坏了赔本。全看你怎么平衡。
自动化大潮下,藏着没说破的坑
 自动化大潮下,藏着没说破的坑
现在都讲智能制造,刀具预调都连上MES了,预调数据直接传到机床,不用人工输,听起来很美。
进口替代也做得不错,原来进口一台靠谱的预调仪要五六十万,现在国产二十万就能拿下精度差不多的,很多中小工厂也能用得起了。
但是有个行业不愿公开说的难题,至今绕不开。
就是温度误差。
现行的预调精度标准,都是要求在20℃±1℃的恒温环境下测的。你见过几个普通加工厂的车间能天天保持这个温度?
南方夏天不开恒温,车间能到35℃,刀具受热伸长,差个0.005mm太正常。标准里根本没给不同材质刀具在不同温度下的修正系数,全靠老师傅凭经验估。
赶上对精度敏感的活,差这一丝就是废件,你找谁说理去?标准没跟进,设备厂商也不愿提,毕竟说出来,客户又要加钱做恒温,单子就没了。
我干了二十年,总结一句土话:
预调多花三分钟,上机少出十件废。
别觉得这是小事,真翻一次车,够你省三年预调时间攒的钱都赔进去。
对了,你们车间现在预调是调机工自己上机试切,还是有专门的预调岗?遇见过因为预调翻的大坑吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊刀具预调:被工厂忽略的隐形成本
文章链接:https://yxqcspc.com/16632/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
