上个月跟一个做汽车底盘零部件加工的老大哥喝酒,他脸涨得通红,拍着桌子骂。上个月赶订单,换了个报价比原来低两万的夹具定位厂家,结果交付的时候才发现,定位孔偏差了0.02毫米。整整1200件成品,全废。加上停工赶单的误工费,亏了小六十万。
这不是个例。做机加工的,谁没在夹具定位厂家上踩过坑?要么精度不够,要么用俩月就松,出了问题找不到人,推三阻四。钱花了,活黄了,找谁哭去。
摸得着的选厂硬标准,拿这几条卡就行
说实话,选厂家不用搞那些虚头巴脑的调研,就卡这三条,够筛掉九成不靠谱的。
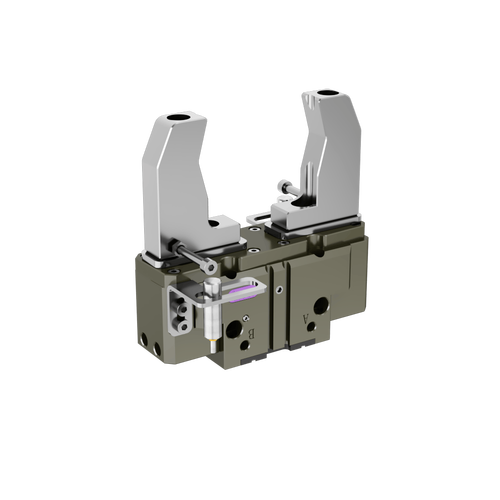
第一条,能不能做定制化快速打样,敢不敢拿实锤给你看。别听销售张嘴就说我们什么精度都能做,你直接要他近三个月,跟你同精度要求的打样记录,还要看交付周期。正常来说,中小尺寸的定制定位夹具,7天出样是基准。说要半个月甚至更久的,大概率是接了单再转手给别人做,倒一手,精度谁给你保证?出了问题他都找不到上家。
第二条,有没有自己的热处理和精密磨加工车间。我见过太多小厂家,夹具本体外发,热处理外发,就回来拼一下装,卖你低价。定位基准面的硬度不够,你用个三五百次,定位就飘了,磨都没法磨。你去验厂的时候,别只会客室喝茶,直接往车间走,摸一下磨床的工作台,有没有长期磨定位块留下的均匀细划痕,一眼就能看出来这家是不是天天干这个活。
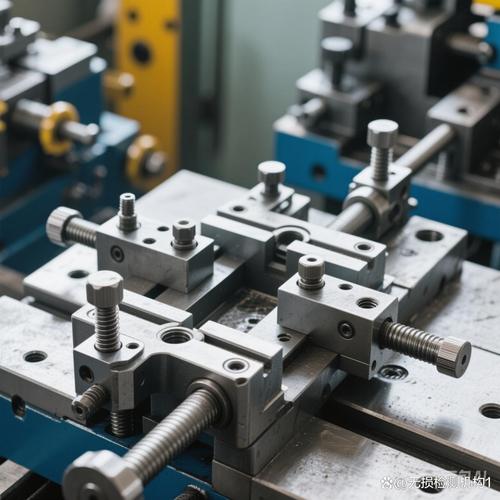
第三条,售后能不能上门,别信虚头巴脑的终身保修。夹具这东西,装到机床上,不是拿过来就能用,多少要调。之前有个朋友买过某大厂家的夹具,出了问题说安排师傅上门,等了五天还在路上,硬生生停了五天工,亏了十几万。那种敢拍胸脯说,珠三角24小时到,长三角48小时到的,才是真靠谱。
什么样的夹具定位厂家,值得你深交
我接触这行快十年,见过各种各样的厂家。那种啥都做的超级大集团,什么夹具都接,从家具用到航天用的都做,价格死贵,对接你的销售换了一波又一波,出问题找不到负责人。那种路边的夫妻店更别说,连三坐标检测都没有,精度全靠手摸,你敢用?
真正靠谱的,就两种。
第一种是只做细分领域的中型厂家,规模不大,两三千平,工人三四十个,就盯着一两个领域做,比如只做汽车动力总成的夹具定位,或者只做3C精密外壳的加工夹具。我之前接触过东莞一家叫拓研精密的,就是这样,全厂没人瞎搞别的,天天就抠定位精度,报价比上市的大厂家低15%左右,交付还快,出问题老板自己开车上门调,比啥都靠谱。
第二种是依托本地产业带的源头加工厂,珠三角就找东莞、深圳周边的,长三角就找苏州、常州一带的,这些地方本身就是机加工产业集群,供应链就在家门口,换个定位块,三天就能做好给你送过来。你找个千里之外的厂家,发个物流都要四五天,耽误得起吗?
不同采购规模,用好策略少踩坑
你买一套跟买十套,玩法完全不一样,别一套合同用到底。
如果你是新品试产,只采购1-2套夹具,别签什么复杂的年框合同,就一句话:付30%定金,精度现场验收合格再付尾款。别听厂家说什么小单不做,真靠品质吃饭的厂家,敢接这个条件,他对自己的活有信心。那种死活要你付全款再发货的,直接拉黑,十有八九心里有鬼。
如果你是批量采购,一年要个十几套甚至更多,一定要加条款。精度损耗赔付条款,写清楚:正常使用情况下,一年内定位偏差超过0.01mm,厂家免费更换,还要赔付你误工损失。别不好意思提,靠谱的厂家敢签这个,他知道自己的东西能用住,只有不靠谱的才会跟你扯东扯西不肯加。
最后给你列几个一眼能辨的坑,记下来:
报价比市场价低30%以上的,直接pass。一分钱一分货,夹具定位那块基准座用的都是好钢材,成本摆在那,便宜这么多,只能给你用回收次品钢,用三个月就变形。
张嘴就说“我们给世界500强供货”的,直接要合同编号,要对接人联系方式。多半就是给人家做过一次边角的配套单,拿出来吹一辈子,真查就露馅。
死活不肯让你去车间参观的,别合作。要么就是没有自己的车间,转手倒单赚差价,要么就是车间脏得不行,精度根本控不住,不敢让你看。
说实话,做机械这行,夹具定位就是加工的根。根歪了,你买几百万的进口机床,配最好的刀,做出来的东西还是废。我见过太多老板,为了省那万把两万块,最后亏几十万上百万,真的犯不上。不过话说回来,市场上靠谱的厂家不是没有,就看你会不会挑。拿着这几条去筛,踩坑的概率,至少降九成。对吧?
