上周三质检老李抱着半块剖开的液压阀块摔我办公桌上。
烟蒂扔在地上碾了三下,骂娘。
三十件,全退。客户打压,静压12兆帕,漏了七个。剖开看,厚壁区密密麻麻的小空洞——又是铸件缩松搞的鬼。
这玩意儿,我们干了二十年铸造,见得比自家孩子还多。说它是绝症倒不至于,就是恶心人。你防得住十次,保不齐哪次料温差一点,就翻船。
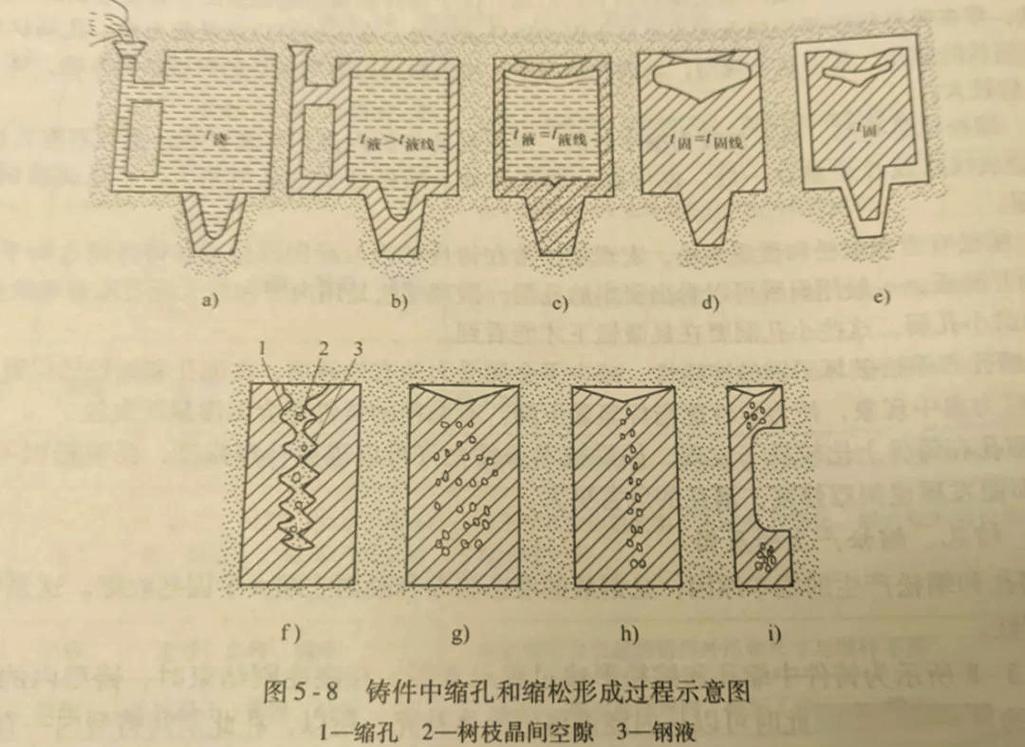
缩松怎么长出来的?这里有书本没说的数字
别扯那些晶界析出的废话,干车间的讲实在的。
铁水从液态变冷变硬,本来就要收缩。液相线掉10℃,体积收缩大概3%。你得给收缩的地方补新的铁水对吧?补不进去,就攒出一堆小空洞,就是缩松。
什么情况下补不进去?第一种,铸件厚壁超过80mm,外面先硬了,芯部还在软,补缩通道早就封死了。
第二种,砂型透气性差,低于0.8m/(kPa·min)的时候,砂型里的气体排不出去,顶在芯部,直接把铁水的补缩通道挤歪。
现在主流有两种解决路子,一种放冷铁,一种做发热冒口。
冷铁便宜,一块冷铁能用十几次,摊下来没多少成本。问题是只能控表面,厚壁芯部的温度降不下来,还是容易出问题。
发热冒口好,自己能发热,能一直保持液态给铸件补缩,合格率能提十五个点。
不过话说回来,价格也好看,一套冒口的成本比冷铁高快三成。
行业内通常不说但实际在做的妥协是什么?说穿了就是蒙。
只要探伤出来缩松不在关键受力区,试压也不漏,那就放行。
很多中小厂,本来利润就薄,冒口故意做小五毫米,冷铁少放一块,省下来的就是纯利润。真出了轻微缩松,就用浸渗补一补,外表根本看不出来。
不同行当,对缩松的容忍度差得离谱
就说工程机械的行走驱动轮,这东西天天在工地压着几十吨的机器跑,受冲击载荷。
前年我们给国内主机厂供过一批,有三件缩松等级超了,没当回事,发出去了。结果机加工拉荒的时候,进给量稍微大一点,直接磨穿了,整批召回。
人家要求就是,受力区一毫米的缩松都不能有,出了就是报废。真要是装上去断了,那就是安全事故。
换个行当,水暖五金的铸铁闸阀体,要求就完全不一样。
我认识浙江一个小厂,给北美做外贸单,要求就是1.6兆帕水压不漏就行。芯部有三毫米的缩松根本不管,只要试压的时候不渗水,直接打包发货。
人家算过账,把冒口做小,一吨铁水就能多做八个阀体,省下来的钱比退货罚款还多。就算退个千分之一,还是赚。
对了,还有汽车的发动机缸体,要求又不一样,核心区不能有,非核心区只要不影响气密性,睁一只眼闭一只眼。说白了,都是看吃饭的行当,要求都是跟着风险走的。
进口替代风口下,藏着没说的暗礁
现在都喊进口替代,原来高端液压铸件都是德国日本进的,现在国内厂都想抢这块蛋糕。
但是有个问题,国内的现行铸造标准,还是很多年前定的,只要求整体缩松孔隙率不超过某个数,根本不要求缩松的位置。
老外的标准是什么?缩松不能出现在关键密封区、受力区周边15毫米范围内,不管你整体孔隙率多低,位置不对就是不合格。
很多国内厂拿了订单,按国标做出来,送检不合格,亏得底朝天。这就是标准滞后带来的风险,行业里很多人不愿意说,怕砸了自己抢单的路子。
还有现在喊绿色制造,要求少用冒口,搞无冒口铸造,减碳省料。
无冒口当然好,但是对铁水成分要求极严,碳含量波动不能超过0.1%,砂型的刚度也要达标。
说实话,国内九成以上的中小厂,哪能天天控制到这么准?还不是对外说自己搞的是无冒口绿色铸造,实际偷偷在厚壁区加个小冒口,换个说法就是了。
现在都上了模拟软件,说人工智能算缩松位置,准得很。
真到炉前,今天砂的水分高了一个点,铁水温度降了二十度,模拟出来的结果全不对。还不是得靠干了十几年的师傅,凭手感挪一块冷铁的位置。
昨天我跟老李在炉边抽烟,他说干了一辈子铸造,啥时候都不敢拍胸脯说绝对没缩松。
我总结过一句土话:缩松缩松,三分靠算,七分靠瞅。
机器算的再准,不如你多绕着砂型走两圈,摸摸型温,看看浇口速度对不对。
你们车间遇见过最邪门的缩松问题是什么?不妨唠唠。
