2026-09-27 18:42:50 分类:商机
上周三早班,刚换完第一茬工作服,就听见质检老张在精加工区骂街。
蹲过去一看,刚干完精铣的盾构机导向座,压板一拆,端面直接翘了1.8毫米。
客户要求是0.8毫米以内,这等于直接干废了。
一万二的材料费,两个焊工加三个装配工两天的工,全打水漂。
根子在哪?就是所有人都觉得“不就是焊个缝吗”,偏就栽在焊接变形上。
变形根本不是焊工手潮,是物理定律躲不开
很多小老板一看见变形就骂焊工技术差,其实真冤枉人。
焊接的时候,焊缝局部温度能窜到1500℃以上,周边母材还是常温。
热胀冷缩一折腾,冷却后焊缝的收缩率差在0.2%~0.5%之间。
算一下就懂,一米长的焊缝,收缩量就能拉出2毫米~5毫米的偏差,这是娘胎里带的,躲不掉。
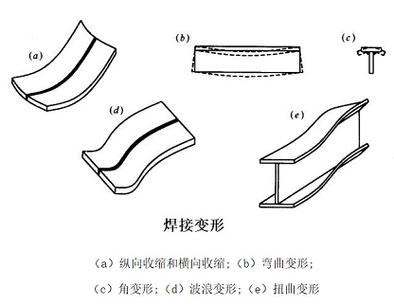 碳钢焊接焊接变形收缩量原理示意图
现在主流俩路子,一个是焊前做反变形,一个是焊后校正。
反变形就是提前把工件往相反方向掰,预留收缩量,听着完美对吧?
焊后校正就是要么火焰烤,要么压力机压,把歪过来的掰回去。
说实话,行业内通常不说,真到生产线上,大部分工厂都在妥协。
反变形要精确计算,要开专用工装,一单小批量活,工装钱比工件还贵,谁做?
大多都是干了十几年的焊工,凭手感留个0.3到0.8毫米的量,差不多就上。
真变形超差了,拿氧乙炔烤两趟,压一压,能凑合用就凑合用。
反正只要过了质检,客户不找上门,没人会跟成本过不去。
不同行业要求差得远,踩坑都是没摸透规矩
我干了二十二年,碰过的行业多了,不同地方对焊接变形的容忍度,差出一个银河系。
先说压力容器行业,去年给山东一家化工厂做十立方的反应釜,筒体纵缝拼焊。
当时赶订单,分段焊没翻身,焊完一测,径向变形超了1.2毫米。
标准要求是不超过千分之一直径,我们那个釜直径两米,允许变形也就2毫米,超了一点。
客户死活不认,最后没办法拉回厂重新用卷板机压圆,前前后后赔了八万多,连工期违约金都搭上。
再说说新能源的电池托盘,现在都是6系铝合金拼焊,要求整个一平方多的托盘,平面度不超过0.5毫米。
上个月我们接了个试单,一开始想用搅拌摩擦焊,变形比MIG电弧焊小70%,出来的活真漂亮。
可一算成本,光刀具钱就翻了一倍,客户本来要做两千套,最后砍了一半,还是改用MIG焊完再上矫平机拉一遍,凑活着过。
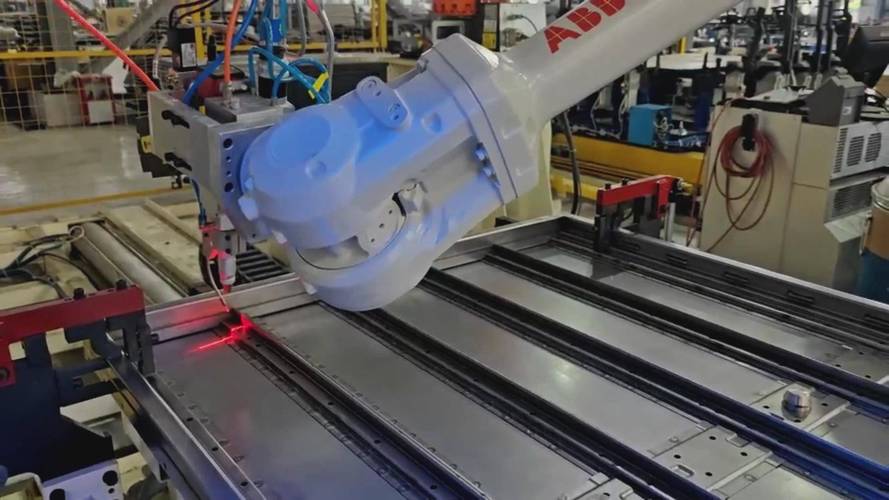 新能源铝合金电池托盘焊接变形检测现场
不过话说回来,现在的新行业对变形要求真的太卷了。
放在十年前,谁能想到焊个铝盒子,要求比我们当年造机床导轨还严?
新潮流里藏着暗礁,行业有个坑没人愿意说
 新潮流里藏着暗礁,行业有个坑没人愿意说
现在都讲智能制造,好多厂子上了焊接变形模拟软件,输入参数就能算出变形量,听着很高大上对吧?
我见过不少厂花几十万上系统,实际用起来,还是不如老焊工的手感准。
为啥?有个行业不愿公开的秘密:现在钢厂出来的原材料,公差真的越来越大。
同一张质保书的Q355,同一批料,屈服强度差能到120MPa,导热系数差能到10%以上。
模拟软件用的都是标准值,算出来变形1毫米,实际做出来可能变3毫米,根本不准。
再说绿色制造现在提倡少焊接多栓接,说是减少变形降低碳排放,可重载工况下,栓接件的应力分布不均,用个两三年反而容易出现连接面变形,这个风险没人提。
还有现在的变形标准,还是十多年前定的,只卡成品的变形量,根本没要求原材料的焊接变形公差,钢厂卖货只管强度成分,不管你焊完变不变,最后锅都是加工厂背。
昨天下午我们把那个废了的导向座,割开重新拼焊。
老焊工李师傅蹲在地上调坡口,叼着烟说,焊缝是活的,你不哄它,它就不哄你。
干了这么多年,我最大的体会就是,课本上的公式算一万遍,不如多留两毫米余量,焊完别急拆压板。
你们车间现在焊大件,变形最多能控到多少?有没有什么压箱底的小技巧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊焊接变形:车间摸出来的实操干货
文章链接:https://yxqcspc.com/16642/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
