2026-09-28 09:05:55 分类:商机
上周三后半夜,调度室电话炸了。
航空客户的驻场代表堵在检验台,拍着桌子骂。
26件刚加工完的钛合金薄壁环,全废了。圆度要求0.05mm,测出来最少超差0.12mm。
夜班的小李头埋得低,不敢说话。他赶进度,把最后一刀吃刀量偷偷加了0.3mm。
就是这0.3mm,把十几万的活干废了。这就是加工变形。你看不见摸不着,却总能在你最大意的时候,给你狠狠一口。
藏在工艺卡背后的变形逻辑
很多人说变形就是力挤的,不对。根子还是在内应力释放。
任何一块毛坯,从冶炼、锻造、热处理出来,本身就带着应力。你把外层材料切掉,应力平衡打破了,它就得变。
我干了这么多年,摸出来三个死数:下料余量留不到1.2mm,热处理后10件有8件翘。薄壁件侧铣吃刀量超过0.8mm,挤得工件会向内凹0.05mm以上。粗加工完不做二次时效,放一周后变形量最少涨三倍。
现在行业里有两种路线吵来吵去,一种说先时效再粗加工,一种说粗完再时效。说出来都头头是道,其实各有各的妥协。
先时效省了二次装夹的钱,但是加工完应力还是会重排,该变还是变。粗完再时效精度高,但是多一道工序,交货期拉长,成本涨15%往上。
行业内通常不说的妥协是什么?大部分中小厂,接了急单,都是粗加工留1mm余量,放恒温车间晾三天就直接精加工,名义上做了应力释放,其实就是骗自己。
真要稳定,得粗加工留3mm余量,露天放半年自然时效再说,有几个厂能等?
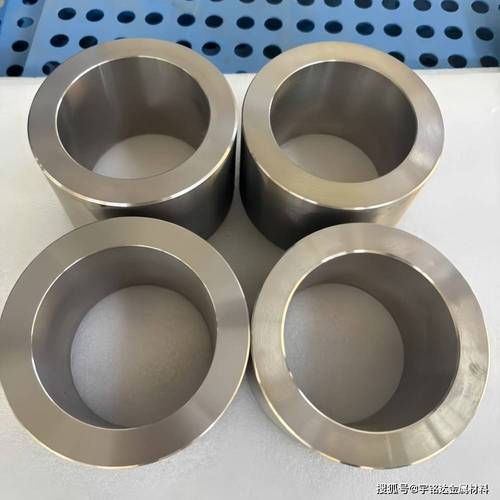 机械加工薄壁钛合金环变形测量实拍
不同行当,变形的要求天差地别
去年接了航天所的整流罩衬板活。1.6米长,厚度只有2.8mm,要求平面度0.03mm以内,差一丝都不行。
一开始我们用真空吸盘整体吸住加工,完了松开一测,直接翘了0.21mm,差点废了。
后来改了工艺,用128个可调支撑点做定位,每个点压力调到0.5MPa,每次走刀只敢走0.1mm,整整花了三倍工时才做出来。
人家要的就是长期不变形,不在乎你多收钱,这就是航空航天的规矩。
说实话,换个行业,要求完全不一样。
上个月给国产车厂做B柱冲压模的下模座,焊接件,要求变形量控制在0.5mm以内就合格。
你要是给做到0.1mm,客户反而不高兴,为啥?你成本涨了两倍,报价上去了,人家冲压的时候本身就有弹性变形,差个0.3mm根本不影响使用,要那么高精度纯纯浪费。
你看,同样是加工变形,不同行业的容忍度,能差出一个数量级。
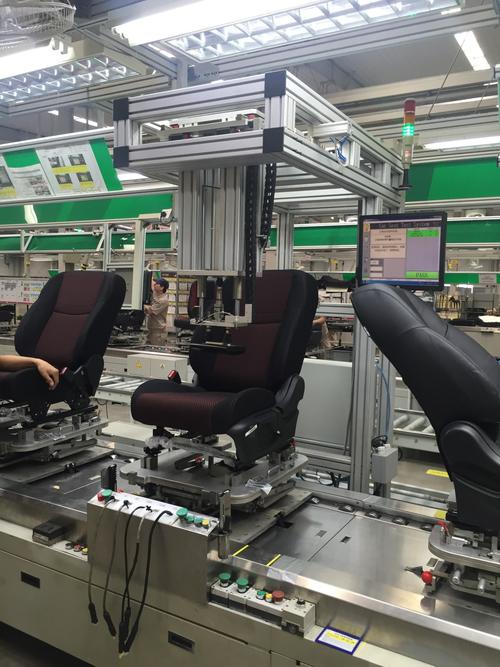 汽车冲压模座变形检测台实拍
新技术热潮下藏着没人说的暗礁
 新技术热潮下藏着没人说的暗礁
现在都喊智能制造,说AI能预测变形,在线补偿,听起来挺玄乎。
实话实说,对规则的标准化毛坯确实有用,但是碰上毛坯自带应力乱飘的,AI也抓瞎。
行业里有个不愿公开的难题,就是滞后变形。你加工完当场测,所有尺寸都合格,打包发走了,放三个月,它自己慢慢变,过了半年客户找过来,说尺寸超差了,你说理都没地方说。
还有标准滞后的坑,现在国内变形检测的标准,还是十年前定的,只要求测加工完24小时内的变形,根本不测存放30天、90天的变形稳定性。
现在新能源汽车的电池结构件,要求用8年不能变形超差,根本没有对应的国家标准,出了问题全是制造厂背锅。
不过话说回来,进口替代现在抢订单,很多厂都在吹自己精度怎么怎么高,根本不敢提滞后变形的事,蒙一个是一个。
我昨天在磨床边上抽烟,跟新来的小伙聊起变形这事。
我跟他说,我干了20年,总结出来的土话就是:“变形变形,七分靠留量,三分靠凉透”。
啥意思?不管什么活,都留够余量让应力跑,加工完别着急打包发货,放透了凉透了再测一遍,比你用多少先进软件模拟都靠谱。
你们车间有没有遇到过那种,所有工序都按工艺卡走,最后还是变形废活的怪事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:加工变形:车间里斗了20年的隐形对手
文章链接:https://yxqcspc.com/16699/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
