凌晨两点那通电话,八成跟这块铁疙瘩有关

滑块里那群小钢球,到底在忙活什么
导轨和滑块之间,通常是两条哥特式双圆弧沟槽,钢球夹在中间,接触角45度。上下左右四个方向同时受力,这就是常说的四点接触。 钢球在滑块里循环,一圈一圈滚,把滑动摩擦变成滚动摩擦。摩擦系数能压到0.002到0.003,比硬轨低一个数量级还多。 那为什么不全用钢球呢?滚柱导轨是线接触,钢球是点接触。同尺寸下,滚柱的刚度能高出两三倍,额定动载荷多出50%到80%。重切削的机床,还得靠它。 可滚柱导轨娇气。两个安装基准面的平行度,图纸标0.01毫米,实际装配你得压到0.005毫米以内。差一点,滚柱一边受死力,一边空转,跑上几十公里就剥落。 钢球导轨好装,容错高。代价是刚性弱、抗冲击差。选型时这一步走错,后面全是坑。 **行业里通常不说、但实际在做的一件事:预紧不修沟槽,改换钢球。** 标准是3.175毫米的球,他给你装3.1815的。靠过盈把游隙顶掉,省了一道精磨工序,成本立刻下来。样本上不会印这一条。代价是发热大、温升快,寿命打个七折。 还有精度等级。A家的P级和B家的P级,未必是一回事。拿着图纸去横向比价,最容易在这里翻车。
同一条导轨,机床厂和锂电厂的脾气完全不一样
先说机床。加工中心要的是刚性。吃刀量4毫米的粗铣,冲击载荷一下一下砸在滑块上,刚性不够,刀尖就在抖。 有个客户加工HT250变速箱壳体,图便宜用了轻载滑块。半年,滚道剥落,整机返修。后来换成滚柱导轨加重预压,撑了三年还在跑。 再说锂电。叠片机、卷绕机,要的是速度和洁净。它不在乎你刚性强不强,它在乎你**发尘**。 一颗磨屑掉到极片上,电芯自放电超标,整批退货。所以这里的导轨要用低挥发润滑脂、不锈钢端盖,有的还要真空脱气处理。 真事。某锂电设备厂换了个便宜品牌的滑块,发尘颗粒数突然超标。查了两个月,最后发现是新脂的挥发物加保持架磨损。换回原厂低挥发脂,才把数据压下去。 同一个零件,两种命运。一个是扛揍的,一个是干净的。混用?等着出事。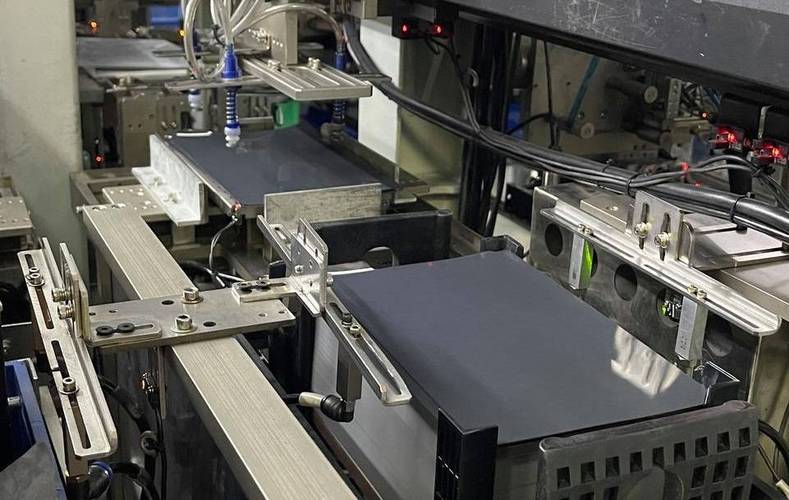
国产替代喊得响,可水下有两块暗礁
这几年国产导轨确实起来了。中低端市场基本拿下,交期还快。带传感器的智能滑块也在冒头,能测载荷、测温度,做预测性维护。方向没错。 但有两块礁石,绕不过去。 第一块:**寿命算不准。** 样本上那个额定寿命,是实验室里理想工况下跑出来的。粉尘、切削液、偏载、温度一叠加,实际寿命差三到五倍。用户按样本选型,结果半年就得换。 模型不准,行内人都知道。可谁愿意把保守系数写进样本?写高了没竞争力,写低了天天售后。就这么悬着。 第二块:**标准跟不上。** 精度等级、预紧等级,各家命名五花八门。GB/T有,可更新速度追不上产品迭代。你拿一张标着P级的图纸去采购,落到手的货可能差一个档。验收还没法说理。 顺带一句,润滑脂和切削液的相容性,基本没人测。乳化了、结块了、把滑块糊死,都是装配之后才知道。 别把滑块从导轨上摘下来。钢球会掉,满地爬,捡都捡不回来。要拆就做临时卡板,这是基本功。老师傅那句话,比手册管用

