那声尖叫,比报警还刺耳
凌晨两点,模具车间。一台龙门铣正在精加工一个汽车覆盖件镶块。突然,声音变了——不是正常的切削嘶嘶声,而是“嗷”的一嗓子,像有人拿钢片刮玻璃。操作工小赵赶紧拍下暂停,跑过来喊我:张师傅,刀杆又抖了!
我过去一看,刀纹已经出来了。不是普通的刀花,是那种一排排的波浪纹,间距均匀,手摸上去像搓衣板。客户第二天就要验收,这面还得抛光。后来那套模具光抛光就多干了六个小时。这就是铣削颤振。它不报警,不撞机,可它能把你的精度和工时一起吃掉。
干这行二十多年,我最怕的不是崩刀。崩刀你知道它崩了。颤振是慢性病,刀没坏,活废了。
颤振到底怎么来的?别光看主轴
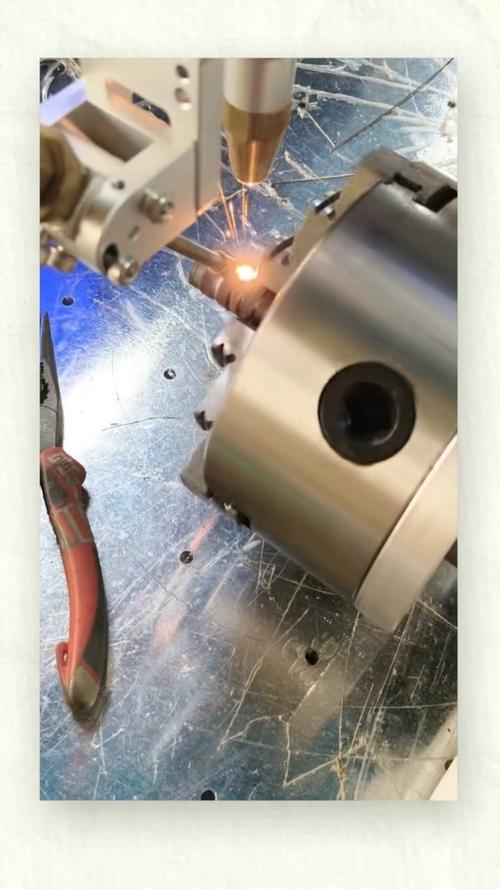
很多人一遇到颤振就说主轴不行。说实话,主轴刚性确实关键,但不是全部。铣削颤振本质上是切削力、机床结构、刀具和工件之间的自激振动。简单讲,刀齿切入切出时,切削厚度会变化。如果上一刀留下的波纹被下一刀齿再切到,切厚忽大忽小,力也跟着忽大忽小。这个力推着刀杆或工件振动,振动又反过来制造新的波纹。闭环了。越振越厉害。
这里面有三个数字很要命。第一个是固有频率。我们那台龙门铣主轴头在620 Hz左右,刀杆悬伸240 mm的时候,整个系统可能降到380 Hz附近。一旦齿频或者其谐波靠近它,颤振就来了。第二个是每齿进给。比如φ50四刃立铣刀,转速8000 r/min,每齿进给0.08 mm,齿频就是8000÷60×4≈533 Hz。这个频率如果和结构固有频率差得远,就稳。第三个是轴向切深。有些材料,切深从0.3 mm加到0.5 mm,表面还不错;加到0.7 mm,突然就啸叫。那个0.5到0.7之间,就是稳定性边界。
工艺参数怎么配?我一般先看径向切宽。精加工模具,径向切宽6 mm到8 mm,轴向切深0.2到0.5 mm,转速避开颤振谷。粗加工就反过来,大径向切宽,小轴向切深,或者用动态铣。吃刀量这东西,不是越大越好,你得让齿频躲开机床的敏感区。

现在主流两条路。一条是硬质合金刀具配高转速、小切深,走高速铣。另一条是粉末冶金高速钢或者韧性更好的刀具,低转速、大切深,靠刚性和扭矩硬扛。前者表面好,效率也不低,但刀具磨损快,主轴容易发热。后者刀具耐用,可是切削力大,颤振风险高,对夹具和工艺系统刚性要求变态。
行业内通常不说但实际在做的妥协,就是降速保刀。明明工艺卡片写着转速6000,操作工听见声音不对,偷偷降到4800,甚至4200。表面质量可能反而好了,但单件工时长了。你说他违规?他救了活。还有用不等齿距刀杆的,齿距不一样,能把振动能量打散。可这种刀通用性差,重磨也麻烦。很多厂买一把藏着用,不写在工艺文件里。
汽车模具和航空叶片,压根不是一码事
不同行业对铣削颤振的容忍度,差得远。汽车模具,尤其是覆盖件模具,深腔、长悬伸、材料一般是Cr12MoV或者718。它怕颤振,因为表面波纹直接影响抛光。抛光工时占模具总工时三四成,颤振一出来,钳工骂娘。我们有个案例,一个前门板镶块,用φ32加长刀杆,悬伸300 mm,精加工时振纹明显。后来换不等螺旋角刀具,转速从5600降到4600,切深0.25 mm,径向切宽5 mm,波纹才压住。效率降了15%,但抛光省了五个小时。值。
航空发动机叶片就完全是另一个世界。薄壁、钛合金或者高温合金、通道窄。颤振不只是表面问题,它会让壁厚超差,甚至让叶片报废。那边对稳定性要求极高,经常上超声振动铣削,或者自适应控制。我见过一个做叶片的厂,用φ10球头刀,悬伸80 mm,转速12000 r/min,切深0.1 mm,每齿进给0.03 mm。稍微大一点就颤。他们的办法是实时监测主轴电流和振动,一有苗头就自动降速。贵,但叶片值钱。

汽车模具讲效率,航空叶片讲安全。模具可以抛光补救,叶片不行。所以同样叫铣削颤振,一个偏工艺优化,一个偏在线控制。
智能监控和国产替代,暗礁在哪儿
这两年智能制造热,颤振在线监测也火了。加速度传感器、麦克风、主轴电流、AI算法,都说能提前预警。方向没错。可我在车间看到的问题是,很多系统训练数据来自实验室或者少数机床,换一台机床、换一把刀、换一种材料,误报率就上去了。操作工被误报搞烦了,直接关掉。你跟他讲AI,他跟你讲产量。
绿色制造也在推。干切削、少冷却液,对颤振其实是双刃剑。没有冷却液阻尼,振动可能更大;但少了冷却液冲击,切削力又稳定些。得试。进口替代背景下,国产主轴、国产刀具进步很快。有些国产刀杆的阻尼特性已经不差。可暗礁在标准。机床厂标称的阻尼比、动刚度,和现场装刀后的实际值,经常对不上。验收标准里往往只测空运转振动,不测切削颤振。这就导致买机床像开盲盒。
还有一个行业内不愿公开的难题:颤振数据不记录。操作工凭经验听声音、调倍率,问题解决了,但参数改动没人填。下次换个人,又从头试。你说搞数字化,底层数据是断的。更麻烦的是,有些机床厂演示时用极小切深,验收当然不颤。用户一上量,颤了。标准滞后,最后买单的是车间。
老师傅的土办法,有时候比频谱仪灵
我师父教过一句话:“刀不抖,铁不叫,活儿才敢交。” 怎么判断要颤?听。正常切削是连续的沙沙声。声音开始发尖、发闷、周期性地“嗡——嗡——”,手上感觉刀杆发麻,赶紧动。先降转速,再降进给,别舍不得。有时候把主轴转速降50 r/min,就能跨过那个坎。
夹具也关键。薄壁件别光夹四角,中间顶一顶,或者用蜡、低熔点合金填充。刀杆悬伸能短就短,差10 mm刚性差很多。别迷信理论叶瓣图,现场热变形、刀具磨损、刀柄锥面贴合,都会让边界漂。试切,是最笨也最准的办法。
你们厂遇到铣削颤振,是先降转速,还是先换刀?有没有人试过用手机录音加软件做颤振识别?这玩意儿,还真值得唠唠。
