凌晨三点,缸孔圆度超差,客户电话打到车间
“老张,你赶紧来!这批船用缸套珩磨完,圆度仪一测,0.04。客户在会议室拍桌子了。”
我披着棉袄进车间,闻到一股烧糊的油石味。操作工小刘站在珩磨机旁边,手都是黑的。他说余量留了0.08,按工艺卡干的。可我一摸缸孔内壁,有螺旋纹。不是网纹,是拉出来的深沟。
这就是珩磨加工。平时藏在缸体、缸筒、油泵里,没人注意。一出事,整条线停摆。赔钱、退货、写报告。烦得很。
那天问题出在哪?油石太软,冷却液浓度只有3%。小刘说夜班没人测,加水凑合。说实话,这种妥协,车间里太常见了。
油石不是砂纸,珩磨也不是简单磨内孔
很多人以为珩磨就是拿砂条在里面转圈磨。差远了。
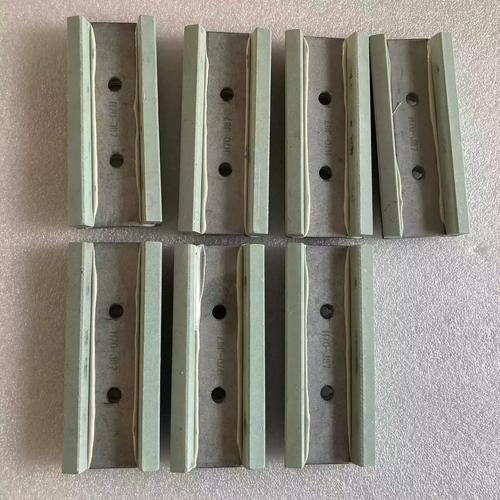
珩磨头带着几根油石,一边旋转,一边上下往复。两个运动叠在一起,在孔壁上切出交叉网纹。这个网纹夹角,通常卡在30°到60°。汽车发动机缸孔喜欢45°左右。为什么?存油、刮油、密封,靠的就是这个纹路。
参数别乱调。圆周速度一般60到120米每分钟。往复速度15到30米每分钟。粗珩余量0.05到0.15毫米。精珩可能只留0.005到0.02毫米。吃刀量太大,油石直接堵死。太小?光蹭不出活,孔壁发亮,反而烧伤。
我见过图纸要求圆度0.005毫米,Ra 0.2微米。什么概念?比头发丝细几十倍。机床、油石、冷却液、操作工手劲,缺一样都白搭。
选油石,两条路。刚玉类,便宜,适应铸铁、碳钢。金刚石或CBN,寿命长,尺寸保持好,适合铝缸体、淬硬钢。但金刚石贵。行业内通常不说、实际在做的妥协:标称金刚石浓度100%,实际为了成本降到75%,甚至掺回收料。短期看不出,寿命掉得快。还有冷却液,说好5%浓度,夜班偷偷加到3%。老板问?就说挥发掉了。

汽车缸孔和液压缸筒,根本不是一回事
先说汽车发动机缸孔。要的是平台网纹。粗珩拉出深沟,精珩把尖峰削平。Rz大概2到5微米,Rpk不能太高。节拍还快,一条线几十秒一件。某主机厂投诉过一家供应商:机油消耗高。拆开一看,网纹角度只有25°。为什么?操作工把往复速度调快了,想省时间。结果网纹太陡,油刮不回去。后来加装伺服控制,才压住。
液压缸筒又是另一个脾气。长径比大,有的十几米。要求Ra 0.2到0.4微米,不能有划伤。圆柱度按米算,可能0.01毫米。煤矿支架缸筒,镀铬前珩磨。如果油石掉粒,划一道痕,电镀后就是废品。
我经历过一个工程机械液压缸案例。客户反馈保压掉压。拆检发现内孔有轴向划痕。不是珩磨机的问题。是冷却液过滤袋破了,铁屑循环。操作工怕停机,拿磁棒随便吸了吸。就这一下,十几万的缸筒报废。你说冤不冤?
机床装上传感器了,可油石磨损那点事,还是靠人耳朵
现在流行智能制造。珩磨机也上伺服、气动量仪、力传感器。在线测尺寸,自动补偿。听起来很美。可油石磨损不是线性的。有时候掉一块,有时候堵死。传感器测的是力,不是油石状态。
国产珩磨头进步快。以前高端全靠进口。现在国产主轴、涨瓦机构,能用。但寿命和稳定性,差一口气。进口替代是趋势,也是暗礁。
绿色制造催着改水基珩磨液。油雾少了,废液处理麻烦。有些厂用油性珩磨液,回收过滤,偷偷排一点。标准?跟不上。网纹评定就是典型。图纸只标Ra,供应商就拼命抛光。Rpk、Rvk、Rk这些参数,主机厂不写,供应商不测。结果发动机烧机油,扯皮半年。
还有个行业内不愿公开的难题:珩磨液过滤系统。理论上要三级过滤,实际很多厂只用一个滤袋。破了也不换。为什么?贵。停机换滤芯,产量掉了谁负责?所以铁屑划伤、油石堵塞,反复发生。检测只查首件,中间件全靠运气。

老师傅说,珩磨是“三分机器,七分油石,剩下九十分看你会不会听”
我师父当年教我一个土话:珩磨别贪快。贪快就出螺旋纹,抱轴是早晚的事。
他还说,油石要“养”。不能等它完全钝了才换。听声音。尖叫声,油石堵了。闷响,压力大了。没声儿?那是在磨空气,赶紧停机。
经验法则:粗珩留余量,宁多勿少,但别超过0.15。精珩前,拿内径千分表打一遍锥度。冷却液浓度,每班测。别信记录本,信折光仪。
到了收尾,我不讲大道理。就问一句:你们车间的珩磨液,到底是按小时数换,还是等它发臭了才换?同行们,评论区聊聊。
