那批活儿废了,问题不在机床,在配件
“停。”老周把手套往台子上一摔。 那是2019年冬天。一台立式加工中心,刚换的丝杠,跑了不到两周。精镗孔,公差0.015。头一天好好的,第二天下午开始,孔壁上出现一圈一圈的振纹,像石子扔进水塘。 操作工说是程序问题。编程的说刀具磨损。质检的说可能是毛坯余量不均。 老周没吭声。他趴在防护门上听了半分钟,伸手摸了摸X轴电机外壳。烫手。 后来拆下来一量——丝杠螺母的预紧力掉了。厂家出厂给的预紧扭矩是2.5牛米,实际装车的时候,那颗锁紧螺母少拧了小半圈。 就这么点事。整批132件,报废。 你说机床配件厂家重不重要?主机可能是几十万上百万,可决定你今天能不能按时交货的,往往是那几颗轴承、那根丝杠、那块导轨。它们是配角。也是命门。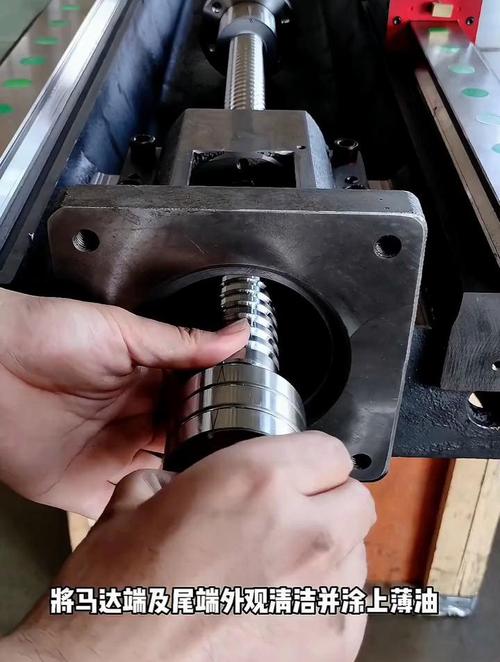
导轨和丝杠,门道全在看不见的那几毫米里
干这行二十年,我最怕别人问我“哪家配件好”。 这问题没法回答。得看你要干什么。 先说导轨,两种路线吵了几十年。 一种是硬轨。铸造出来的导轨面,淬火,磨,再和床身配刮。硬度一般要HRC48以上,好的做到HRC55。吃刀量大,刚性强,重切削的时候稳如老狗。缺点也明显——摩擦系数0.1到0.15,快移速度上不去,低速还容易爬行。 另一种是线轨,直线滚动导轨。摩擦系数0.002到0.004,快移能干到48米每分钟。一致性好,装上就能用,省了刮研这道苦活。 但线轨有个要命的地方:抗冲击差。工件一撞,滚珠在滚道上压出坑,整根导轨就废了。修不了。 怎么选?模具开粗、铸件拉荒、重载大余量,我用硬轨。精加工、小零件、高节拍,线轨。 行业里通常不说、但实际一直在做的一个妥协,是淬火层深度。 标称写着2毫米。实测呢?有些厂子1.2毫米就打住了。新机头一年挺好,第三年开始导轨面起皮——淬硬层被磨穿。修都没法修,只能整根换。 还有丝杠。C3级和C5级,这俩数看着差不多,价格差一倍还多。 C3是任意300毫米行程内误差0.008毫米。C5是0.018。很多人想,我加工公差0.05,用C5足够了。 可你想过没有?丝杠误差是叠加进机床整体精度的。它还要跟光栅尺、跟伺服、跟热变形一起凑。你留的余量本来就窄,再让丝杠吃掉一半,剩下靠什么扛? 更隐蔽的坑是热伸长。一米长的丝杠,温升5度,大概伸0.06毫米。冬天早班开机,前两小时和中午干的活,尺寸能差一丝。 所以老手都懂:先空跑跑合,让机床热透,再精调参数。急不得。
同样是配件,医疗器械厂和风电厂的账完全不一样
前几年给一家做骨科植入器械的厂子调过机。 他们要求表面粗糙度Ra0.2以内,而且不允许出现任何振纹。材料是钛合金,吃刀量只有0.2毫米,主轴转速一万二。 这种活,选型完全反过来。导轨要线轨,而且必须带预压,中预压甚至重预压,把间隙消干净。丝杠要C3,有条件上C2。主轴得上陶瓷混合轴承,油气润滑——转速太高,脂润滑扛不住。 他们最怕的不是精度本身,是一致性。同一批零件,第一个和第一百个,尺寸漂移不能超过3微米。这就要看配件的热稳定性。铸件必须充分时效,主轴箱冷却要闭环控制。 那家厂子后来出过事。换了一家供货商的轴承,便宜三成。跑了两个月,主轴异响。拆开一看,滚道上全是布氏压痕。装配时拿铜棒敲的。轴承这东西,你敲一下,外面看不出来,里面已经伤了。 再说另一个极端。内蒙古那边一家风电法兰厂。 什么活?直径五米的环件,单个工件十几吨,切削时整台机床都在颤。 他们用的什么?重载硬轨,也有上静压导轨的。传动不叫丝杠了,是齿轮齿条,或者双驱消隙。导轨面宽,接触面积大。防护罩得加厚——一层铁屑下来,能埋住人。 这两家要是坐一桌聊配件,能吵起来。一个说线轨才是正道,一个说硬轨才配叫机床。 都对。因为需求根本不一样。国产替代喊了这些年,暗礁还真不少
这几年国产配件进步快,肉眼可见。 丝杠、导轨、轴承、刀塔、转台,中端替代基本能打了。价格是进口的一半甚至三分之一。以前订一根进口丝杠等三个月,现在国产的,一周到货。 但有个事,行业里不太愿意摊开讲。 精度等级的“标称”和“实测”之间,缺一把统一的尺子。 国标里对重复定位精度的检测,条件写的是空载、恒温、单向趋近。可现实车间哪有恒温?夏天三十八度,冬天零下五度,机床一开机就是满负荷。 有些厂家送检的样件,是精挑细选出来的。你拿到手的批量件,精度散差大得多。这不一定是造假,是良品率控制能力的差距。但用户不知道。 标准滞后带来的风险更麻烦。比如直线导轨的寿命计算,公式还是按理想润滑、无污染工况推的。现实呢?铸铁屑、切削液雾、粉尘,全往滑块里灌。实际寿命可能只有计算值的十分之一。 所以我现在给人选型,不看样本上那个额定寿命数字。我看他家的密封结构,看刮屑板做了几层,看润滑脂补给间隔。这些细节比参数表诚实得多。
说到底,还是那句土话

