那批活全废了,就因为铰刀多转了200转
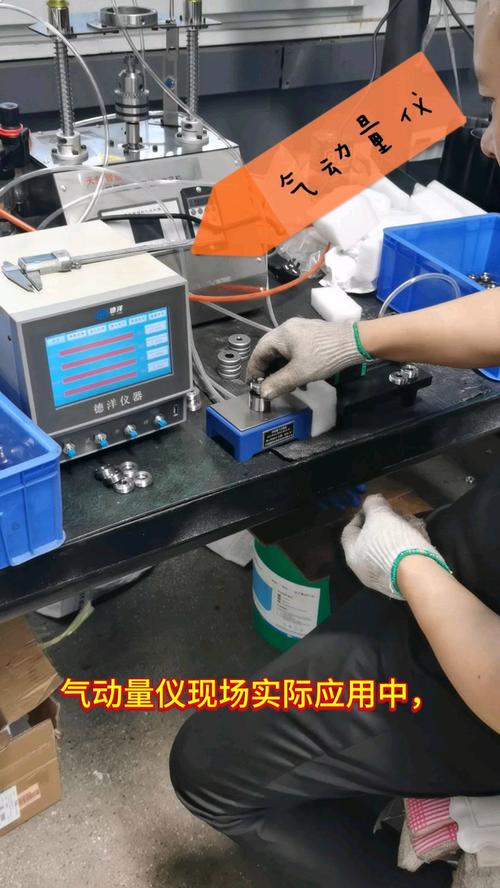
“老张,你过来看看!这批连杆衬套全他妈喇叭口了!”凌晨两点,压铸车间的小王嗓子都劈了。我凑近气动量仪一看,好家伙,进口端比出口端大了0.018毫米。那批活是出口德国的,公差带只有0.012。废了。八十多件,一件毛坯就三百多。
干这行二十多年,铰孔这工序,看着简单——不就是拿个铰刀进去转一圈嘛。可它偏偏是所有孔加工里最“矫情”的。钻头可以拉荒,镗刀可以微调,就铰孔,余量大了小了、转速快了慢了、切削液浓了淡了,它都跟你翻脸。

说白了,铰孔精度就是那最后一道“面子工程”。你前面钻、扩、镗都干得再好,铰孔这一下哆嗦了,整个孔就废了。而且废得悄无声息——不像铣削会冒烟,不像车削会缠铁屑,铰孔出问题,往往到了装配线才炸雷。
0.02的余量,是良心还是赌命?
铰孔到底怎么保证精度?原理不复杂:用铰刀上的切削齿,从孔壁上一层层刮下极薄的金属。关键就在“极薄”俩字。余量太大,切削力飙升,铰刀会颤,孔就成多边形或者喇叭口。余量太小,铰刀在孔里打滑,把孔壁挤得又硬又光,但尺寸反而缩了——这叫“冷作硬化”,老师傅叫“抱轴”。
那留多少?教科书说0.05到0.15毫米。我告诉你,那得看材料。铸铁件,0.08到0.12毫米最稳。钢件,尤其是不锈钢,0.05到0.08毫米,多了就烧刀。铝合金?0.10到0.15毫米,但转速得拉到800到1200转,进给给到0.3毫米每转左右。这三个数字,是我用废品堆出来的。
再说刀具。主流就两条路:高速钢铰刀和硬质合金铰刀。高速钢便宜,韧性好,能修磨,适合小批量、多品种。硬质合金贵,耐磨,线速度能翻三倍,适合大批量。但行业内通常不说、实际都在做的妥协是什么?高速钢铰刀磨损后,操作工往往不换新刀,而是把铰刀往砂轮上一蹭,把磨损区磨掉,再接着用。尺寸?靠调整机床的刀具补偿。这么干,刀具寿命是长了,可铰出来的孔,圆柱度全看运气。硬质合金呢?说是耐磨,但一崩刃就整把报废。很多厂为了省成本,把硬质合金铰刀当高速钢用——转速压得低低的,进给给得小小的,结果积屑瘤反而更严重。
还有切削液。乳化液浓度低了,润滑不够,孔壁拉毛。浓度高了,冷却又跟不上。我见过一个厂,为了省切削液,浓度调到3%,结果不锈钢铰孔批量出现“鱼鳞纹”。后来调到8%,好了。可老板心疼钱啊。
汽车连杆和航空阀套,根本不是一个玩法

铰孔精度在不同行业,要求天差地别。先说汽车。汽车发动机连杆小头衬套,材料是铜合金或者铝基,产量按百万件算。节拍?一台加工中心,25秒要干完一个孔。精度要求IT7,粗糙度Ra1.6,圆柱度0.008。听着不严?但人家要的是稳定性。一万件里不能有一件超差。怎么干?用硬质合金多刃铰刀,高压内冷,在线气动量仪100%全检。有个真实案例:某主机厂连杆衬套铰孔,因为铰刀重磨后刃口钝圆半径从0.02毫米变成0.05毫米,切削力增大,导致衬套在孔里被“拽”得微量变形。装到发动机上,跑了三千公里,烧机油。拆开一看,衬套内孔成了腰鼓形。后来规定,铰刀重磨后必须用显微镜测刃口,超过0.03毫米就得报废。
再看航空。飞机液压阀套,材料是沉淀硬化不锈钢,硬度HRC40以上。批量?一年几百件。精度要求IT5,粗糙度Ra0.4,圆柱度0.003。而且必须恒温车间,20摄氏度正负1度。操作工得戴白手套,拿放大镜看孔壁。有一次,某航空附件厂铰一个阀套,铰完检测尺寸合格,但装配时阀芯卡死。拆开一看,孔壁有一条0.01毫米深的螺旋划痕。哪来的?铰刀上粘了一个米粒大的积屑瘤。就那么一下。后来他们规定,每铰5个孔,铰刀必须用油石背一次。麻烦吧?可航空件,一个阀套值两万。
你看,汽车要效率,航空要命。汽车厂愿意在刀具寿命上妥协,航空厂愿意在节拍上妥协。但有一条红线:铰孔不能用手工去修。我见过老师傅拿油石蘸煤油手工研磨,把超差的孔救回来。那是神仙手艺,但绝不能写进工艺文件。
智能制造来了,但有些坑还是没人说
现在都在喊智能制造。铰孔这块,新动向确实有。比如在铰刀上集成加速度传感器,实时监测振动,一有颤振就降转速。还有自适应控制,根据切削力自动调整进给。听着很美。绿色制造呢?干式铰孔或者微量润滑,省切削液,也省后处理。进口替代更热闹,国产硬质合金铰刀这几年进步不小,株洲、厦门一些厂家的产品,寿命能做到进口的八成,价格只有一半。
但有个行业内不愿公开的难题:铰孔的尺寸精度,对刀具磨损的敏感度是非线性的。新刀铰出来的孔,尺寸合格。铰了200个孔,磨损量0.005毫米,尺寸还在公差内。但到了250个孔,磨损量突然跳到0.015毫米,尺寸直接超差。这个“拐点”什么时候来?没人知道。靠人工定时换刀,要么浪费刀具,要么漏检。靠在线测量?测头本身有误差,而且测的是孔径,测不出圆柱度。标准也滞后。ISO 3685里对高速铰孔的寿命试验,还是按低速切削的磨损曲线来评估。可实际生产,线速度早就翻倍了。标准不更新,出了质量问题,供应商和用户就扯皮。
还有一个暗礁:很多工厂的验收标准只写孔径通止规,不写圆柱度。通止规过了,孔就是圆的?放屁。喇叭口、腰鼓形、椭圆,通止规照样通过。可装配的时候,螺栓一拧,孔就变形。我见过一个液压阀块,铰孔后通止规全过,但装机后内泄漏超标。拆解一测,圆柱度0.02毫米。找谁说理去?
老师傅的土话:铰孔是绣花,不是砍柴
干了这么多年,我总结一句话:铰孔别贪刀,余量留一线,铰刀要吃饱,不能饿着干。什么意思?余量不能太大,但也不能太小。太小吃不进去,铰刀在孔里蹭,越蹭越硬。要让铰刀每个齿都切下薄薄一层,像绣花一样,稳稳地走。
还有一句:听声辨刀。铰孔的声音应该是均匀的“沙沙”声。一旦变成“吱吱”尖叫,赶紧退刀。那是积屑瘤或者崩刃的前兆。别信什么仪表,耳朵有时候比传感器快。
最后,实操中比理论重要的细节太多了。比如铰刀装夹,浮动夹头比刚性夹头好,但浮动量大了,孔就偏。比如切削液,一定要从铰刀前端冲进去,把铁屑从后面推出来。铁屑留在孔里,铰刀一绞,孔壁就是一道沟。
行里人,你们车间铰孔后,到底是用气动量仪还是塞规?有没有测过圆柱度?还是说,通止规过了就算完?欢迎聊聊,让我也学学新招。
