2026-09-28 10:29:53 分类:商机
上周三刚跟售后从内蒙风场回来,鞋上还沾着半厘米厚的沙。
三年前我们给某业主做的3MW风机主轴衬套,刚过质保期两个月,抱死了。
业主驻场的小伙子拍桌子,说我们偷工减料用错料。
拆下来我摸了摸配合面,心里有数了。不是料不对。是微动磨损搞的鬼。
这玩意儿干机械的都听过,真栽在它手里的,十有八九不会声张。毕竟说出来,显得你设计没考虑到,丢面子。
看不见的小摆动,啃掉几十万的设备
很多人以为,磨损都是两个相对动得很厉害的零件才会有。
紧配的两个件,粘在一起不动,怎么会磨?
错了。长期受交变载荷,哪怕只有几微米到几十微米的小摆动,磨起来比大动的还凶。
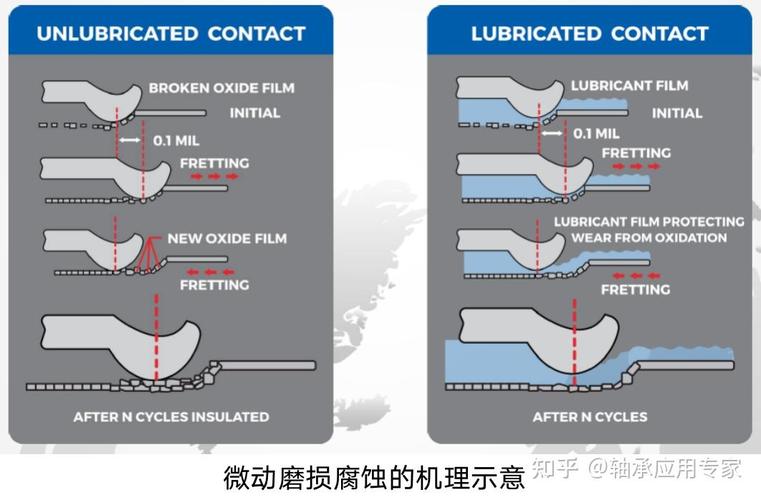 机械零件配合面微动磨损微观形貌图
我们车间早年做试验,同样的材料,10微米振幅下的年磨损量,只有50微米振幅的1/7。
我见过最夸张的故障,0.8微米的累计振幅,两年时间磨掉了0.3毫米的衬套壁厚,直接抱死主轴。
就这,你拆的时候不仔细看,还以为就是装配松了,根本想不到是这么小的摆动磨出来的。
现在市面上主流的两种方案,一种是整体渗碳淬火钢,硬,耐磨,就是成本高,加工难度大,而且硬配对一旦出问题,啃坏的就是主轴,修都修不了。
另一种是锡青铜衬套,软,跑合好,加工便宜,还能保护主轴,就是不耐磨,载荷大了两年就磨穿。
说实话,行业内通常不说但实际在做的妥协,就是中小批量的订单,九成都会选改性锡青铜,顶多在配合面开几道存油的斜槽,再加点固体润滑剂,凑合用。反正只要撑过质保期,坏了也是用户自己掏钱换,没人会追着你骂。
不同行当,坑的长法都不一样
我干了20年,遇过的微动磨损故障,各行各业差得远了去了。
就说风电吧,刚才说的内蒙那个故障,风场在戈壁,昼夜温差三十多度,主轴冷缩热胀,本身就会带一点点微小的滑动,再加上风机每转一圈,叶片受湍流冲击,主轴就晃一下,一天晃十几万次,不出十年,再紧的配合也会磨出坑。
我们后来改了方案,给配合面喷了一层0.15毫米厚的钼,既存油又抗磨,第二批换上去的衬套,现在已经跑了三年半,上个月去巡检,磨损量还不到0.02毫米。
另一个场景是汽车底盘,前几年给一家自主车企做配套,他们后副车架的连接螺栓,跑十万公里就松,召回了一批,头都大了。
拆下来我看,螺栓杆和安装孔的接触面,磨得坑坑洼洼,本来120N·m的预紧扭矩,掉了快三分之一,不松才怪。
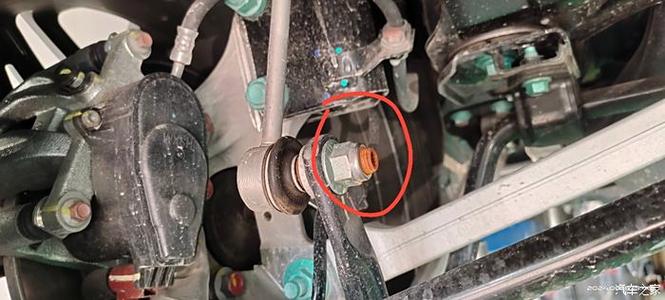 汽车底盘连接螺栓微动磨损失效实物图
他们原来用的是镀锌螺栓,图便宜,后来改成磷化处理加涂厌氧锁固剂,把微动彻底锁死,就再也没出过问题。
不过话说回来,汽车行业卡成本卡得要死,一套螺栓多收五毛钱,人家都不愿意,要改方案磨半年才磨下来,难。
进口替代风口下,藏着老暗礁
 进口替代风口下,藏着老暗礁
这两年订单多了好多,原来都买德国进口衬套的,现在都找国内厂家替代,点名要耐微动磨损的。
绿色制造要求减重,原来50毫米厚的衬套,现在改成30毫米,薄壁对预紧力控制要求更高,稍不注意就出问题。
但是有个行业内不愿公开说的难题,现在的国家标准,微动磨损的测试方法还是十几年前定的,都是室温干摩擦条件下测,测出来的磨损量跟实际工况差一倍都不止。
你说沿海风场,带盐雾带潮气,东北的冬天零下三十度,夏天零上四十度,这些工况,标准里根本没要求测。
很多产品按国标测全合格,实际用三年就磨坏了,用户找过来,你还拿国标说事儿,有用吗?
没人愿意推动改标准,改了就要加测试成本,厂家要加钱,用户嫌贵,检测机构也要改流程,大家都多一事不如少一事,就这么拖着。
今天早上我在磨床边转,徒弟还问我,干了这么多年,对付微动磨损最管用的经验是什么。
我告诉他,就一句土话:紧配不顶死,留油不留隙。
课本上的公式算得再漂亮,不如实操的时候多留0.01毫米的存油间隙,预紧力别卡到上限,给热胀冷缩留点余地。
就这么点事儿,好多年轻人就是不信,非要跟公式死磕,最后出来问题,才知道这点经验都是拿钱堆出来的。
你们有没有遇过那种,所有指标都合格,就是用不住的微动磨损故障?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊微动磨损:看不见的坑,摸得到的经验
文章链接:https://yxqcspc.com/16703/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
