数控重型卧式车铣复合加工机床:车间老炮摸了20年才说透的实话

上个月后半夜我在车间值班,调度电话炸了。干到一半的风电主轴偏了0.12毫米。甲方驻场的代表拍着桌子要扣30万的质量罚款。 那台刚买的数控重型卧式车铣复合加工,厂家来验收的时候精度全达标,谁能想到连干三个活就出问题。 在场的小徒弟都懵了,问我为啥这么贵的家伙事儿还掉链子。 我蹲在导轨边摸了五分钟,一拍大腿,明白了。
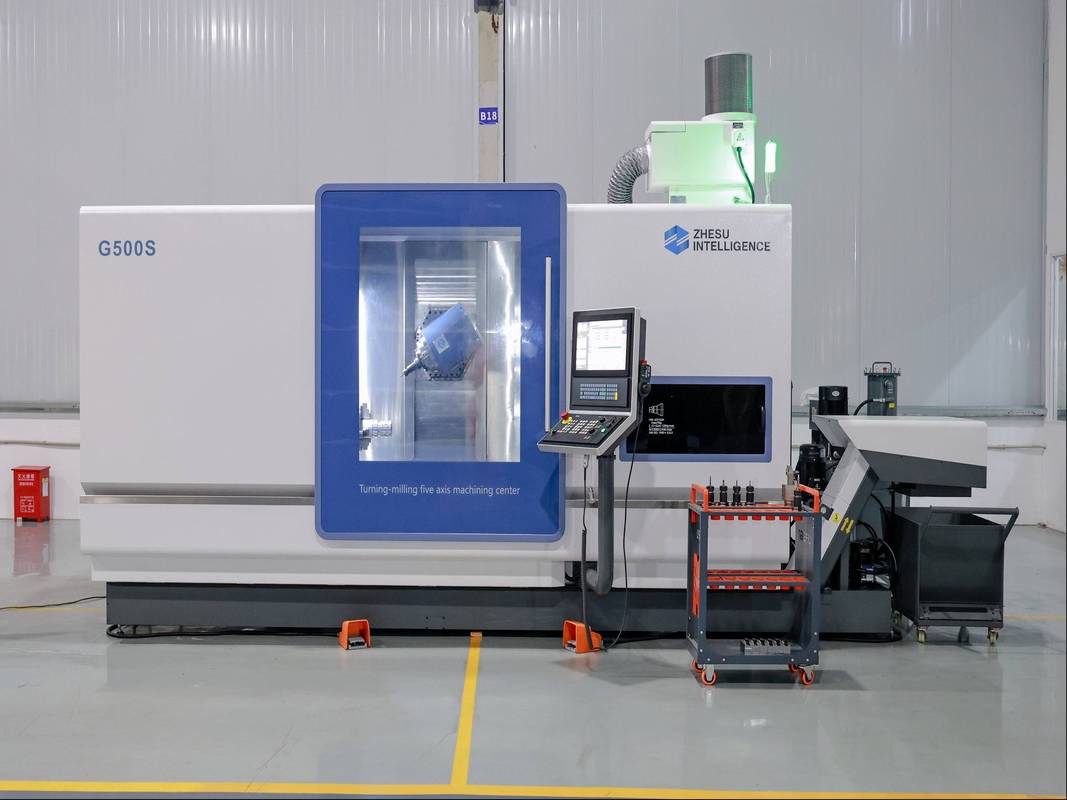
车间正在加工风电主轴的数控重型卧式车铣复合加工机床

这大家伙,远没有宣传的那么靠谱

这大家伙,远没有宣传的那么靠谱
这大家伙,远没有宣传的那么靠谱
很多人觉得不就是大点的车铣床? 错。 能叫数控重型卧式车铣复合加工机床,核心要求就一个:稳。 咱们业内选床子,三个硬指标卡死人,床身导轨跨度不低于3.2米,主轴最大输出扭矩得摸到12000N·m,整机自重最少180吨,缺一个,干大活都飘。 现在主流的床身路线有两种,一种是整体铸铁床身,一种是拼接床身。 整体床身刚性好,抗振,热变形小,缺点太明显。超过16米加工长度的整体床身,全国没几辆大件运输车能拉,过高速收费站都得拆限高杆,成本一下子涨几十万。 拼接床身好运输,到现场拼起来刮研就行,成本低很多,缺点就是拼接缝的刚性始终比不过整体,时间长了容易出间隙。 说实话,行业内有个不说的秘密。你去看厂家样本,全印着整体床身,实际上卖出去的加工长度超过16米的,九成都是拼接的。 没人会把这个写在合同里,你不问,人家就不说。这就是大家都心照不宣的妥协。 毕竟真做整体,价格翻三分之一,客户也买不起啊。

不同行业用,完全是两个东西

我干了20年,接过不下百种活,这个床子在不同行业,要求差得能跑出十万八千里。 风电行业做主轴,要的就是死稳。 前年我们接了一批3MW风电机组的主轴订单,单根重超过60吨,要求所有形位公差控制在0.05毫米以内,原来用普通重型车床加镗床加龙门铣,三次装夹,光装夹就得一天,误差堆下来,合格率才七成。 换了数控重型卧式车铣复合之后,一次装夹,车、铣、钻、镗全干完,合格率直接干到98%,每根还能省出两天工期。 你说香不香? 换造船行业做大型低速船用曲轴,要求就变了。 要的是灵活,能车偏心,能铣复杂曲面。 去年给国内某民营造船厂做了根12米的曲轴,原来分五次装夹,干半个月才能出来,现在一次卡紧,刀库换刀直接干,四天就出成品,精度还比原来高了一倍。
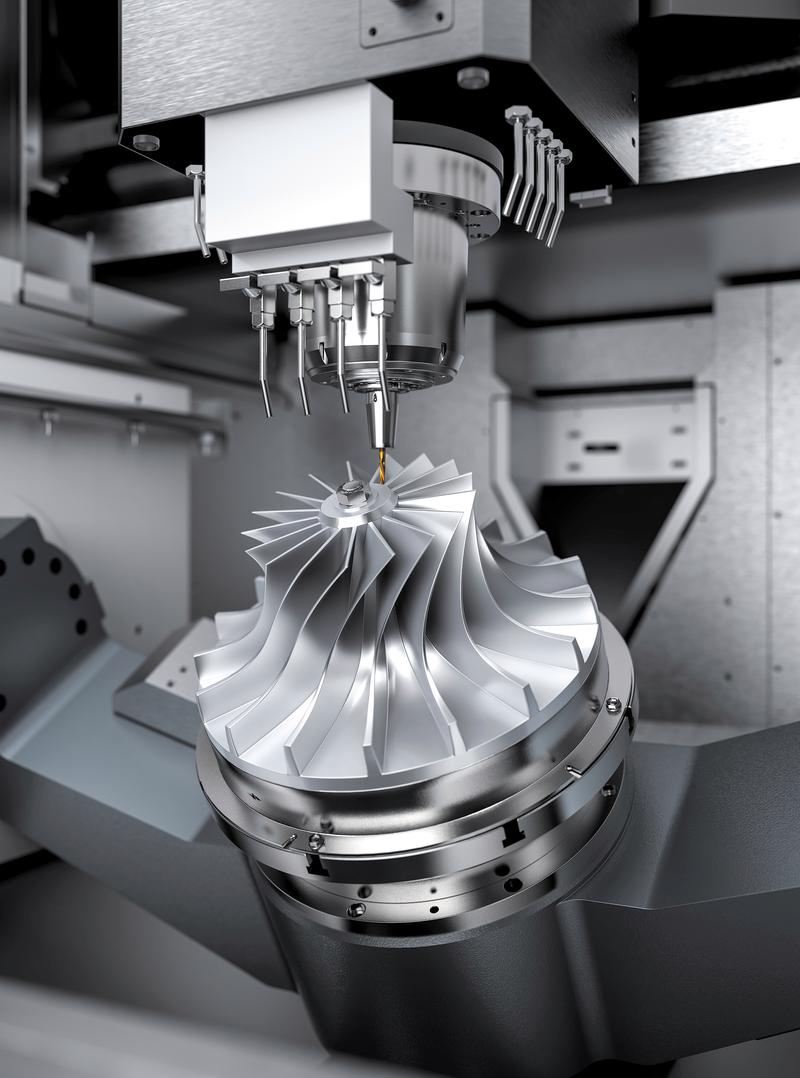
数控重型卧式车铣复合加工机床加工完成的大型船用曲轴成品
说白了,你拿加工风电主轴的床子去干曲轴,大概率不好使,反之亦然。选床子不能光看最大加工长度,得看你自己干的是什么活。

进口替代的风口下,藏着没说破的暗礁

进口替代的风口下,藏着没说破的暗礁
进口替代的风口下,藏着没说破的暗礁
这两年好啊,原来动辄几千万一台的进口床子,现在国内厂家做出来的,价格才一半,性能也差不了多少。很多厂子都换了国产,替代做得越来越顺。 也有不少厂家在搞绿色改造,切削液全封闭循环,废屑直接回收,比原来老床子环保太多。 不过话说回来,有个事儿行业内没人愿意公开说,这就是标准滞后的坑。 咱们现在重型机床的精度验收标准,还是十多年前定的,只要求测静态环境下的空转精度,不要求测连续加工200小时之后的热变形精度。 很多新床子出厂验收,全都是合格的,拉回厂连干三天活,主轴热变形就能飘出0.2毫米,干出来的活全废。 你找厂家说理,人家说验收符合国家标准,没毛病。你找谁说理去? 这个坑,我见过不下十个厂子踩过,小厂子买一台家底都掏出来,踩一次坑直接缓半年。 昨天我把那台出问题的新床子,导轨拼接缝重新刮了一遍,校了主轴,偏差又回到0.02毫米以内,没事了。 干我们这行,有句土话:买床不看参数表,得看连干三天的热变形。 你参数印得再好看,不如蹲在车间边守三天,摸一摸导轨温度,测一测主轴偏差,来得实在。 你们有没有碰到过,新床子验收全合格,一干活就掉链子的事儿?欢迎过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控重型卧式车铣复合加工机床:车间老炮摸了20年才说透的实话
文章链接:https://yxqcspc.com/16705/