高精度定梁龙门五面体加工中心:车间20年攒的实在干货

上个月天刚热起来,我们车间堆着一个700多公斤的航天铝合金箱体。 客户的质检蹲在三坐标测量机旁,头摇得像拨浪鼓。 “垂直度差了0.02mm,不合格,拉回去吧。” 班长当时就炸了,蹲在门口抽了三根烟,回头骂了一句,早说换高精度定梁龙门五面体加工中心,非要省那点钱,这下几十万的活打水漂了。
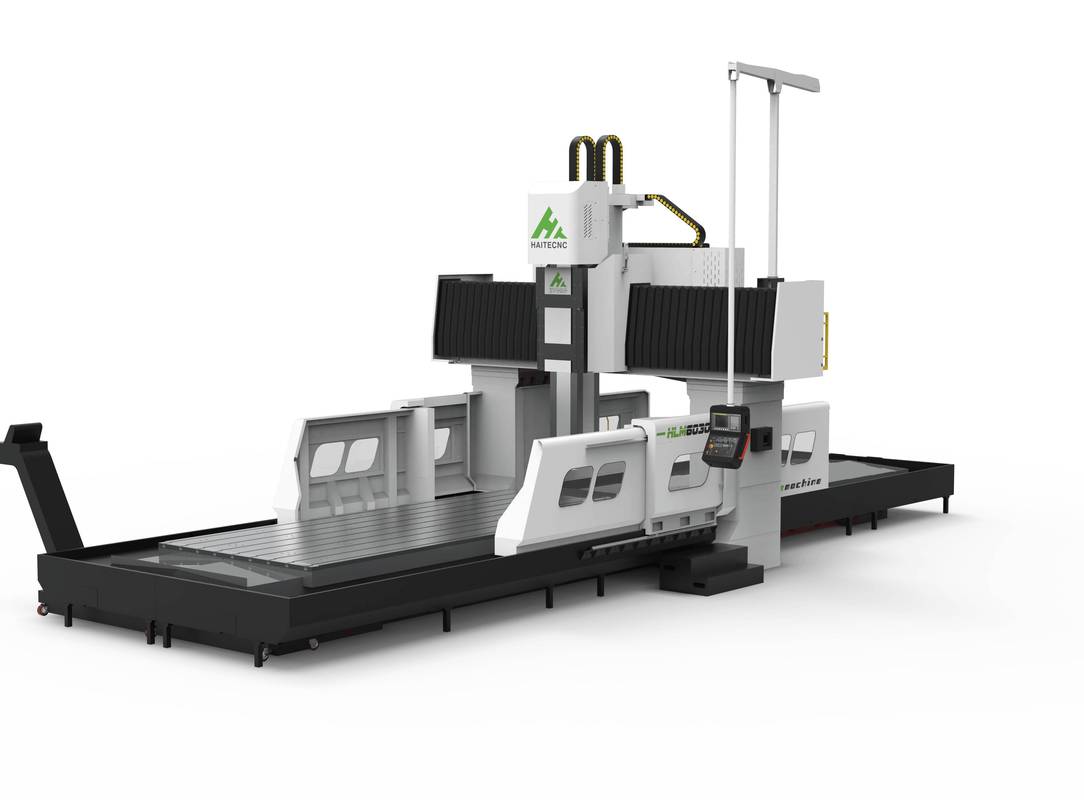
车间正在加工工件的高精度定梁龙门五面体加工中心

差这两丝的根儿,在结构骨子里

差这两丝的根儿,在结构骨子里
差这两丝的根儿,在结构骨子里
很多刚入行的小孩问,不就是龙门加工中心吗,定梁动梁差在哪? 说白了,定梁就是横梁固定在床身上,只有滑枕动;动梁是横梁带着滑枕一块上下跑。 你拿精度说事儿,定梁的刚性天生就强。我们现在这台新机,出厂标准写得明白,导轨直线度每米不超过0.008mm,4米行程总误差不超过0.02mm,主轴端面跳动控制在0.001mm以内。这三个数,动梁很难稳定做到。 市面上现在有两种主流路线,一种全定梁整体铸铁床身,一种是拼接焊接床身。 整体铸铁刚性好,减震,干重切削不容易颤。可但凡行程超过6米,整体浇铸的成品率不到六成,成本直接涨35%以上。 拼接焊接的便宜,工期还短,焊完去应力处理一下,出厂测精度也能达标。 说实话,这就是行业内通常不说但实际在做的妥协。 你问厂家,人家只会说我们的床身精度符合国家标准,绝口不提,用个三五年,拼接缝的位置会出微量变形,精度掉个两三丝太正常。 你要做大活,长行程活,就得加钱上整体床身,没别的捷径。

不同行业用,要求差得远

我干了20年,见过各行各业用这机子,真不是越贵越好,得看你干啥活。 去年我们给航天院所加工卫星主支架,全铝的大结构,五个面都要加工,位置度要求不超过0.03mm。 原来用动梁干,一次装夹完,动梁上下滑动带来的刚性变化,直接让相邻面的垂直度差了小半丝,合格率才六成。换了定梁五面体之后,一次装夹干完所有面,不需要翻活重新找正,这批活20件,全合格。 对航天航空来说,要的就是长期稳定的精度,差一丝都不行。 另一个场景,新能源光伏的硅晶炉炉床。 都是四米多的大铸铁件,所有安装孔和面都要一次加工完,原来分两次装夹,翻一次活就得调四个小时,误差全出在重新找正上。 现在用定梁五面体,五面一次性干完,平面度能稳定控制在每平米0.03mm以内,交货周期直接缩了一半。 对新能源来说,要的就是效率,一次装夹省下来的时间,就是纯利润。
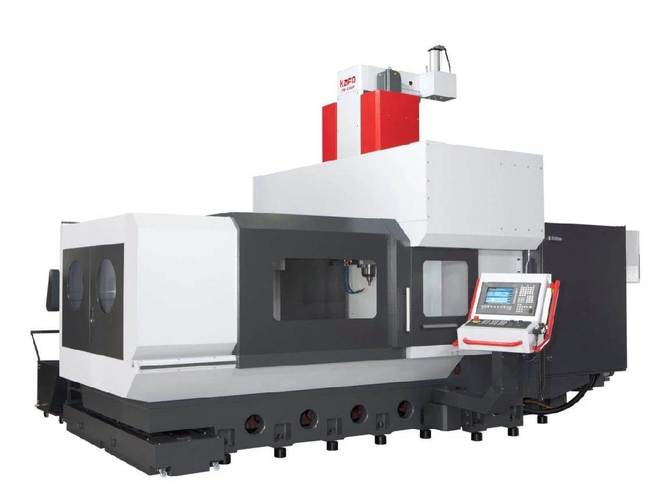
高精度定梁龙门五面体加工中心加工完成的航空铝合金箱体

进口替代的热闹里,藏着没说破的暗礁

进口替代的热闹里,藏着没说破的暗礁
进口替代的热闹里,藏着没说破的暗礁
这几年国产机子起来了,原来德国一台卖一千两百万,现在国内一线品牌同规格的才四百万不到,很多厂子都换了国产,确实香。 也开始往智能化走,加了自动补偿,温度变化了自动调精度,还能连MES系统,不用人天天盯着记数据。绿色这块也做了改进,静压导轨的润滑油全封闭回收,原来半个月添一桶油,现在三个月才换一次,省不少钱。 不过话说回来,有个问题行业内没人愿意公开说。 现在的精度验收标准,还是十年前的老标准,只测静态空载的精度,不测动态负载下的精度保持性。 很多厂家新机给你测,所有指标都达标,你拉回去天天干粗活拉荒,吃刀量几十个丝,干不到半年,精度就掉了两三丝,你去找厂家,人家说我出厂符合国家标准,你使用磨损了,不保这个。 可实际上,用户买高精度机子,就是要长期保持精度,标准没跟上,吃亏的永远是买家。 昨天我徒弟擦机子,问我买这机子最该看重啥。 我跟他说,行里有句土话:“定梁看稳不看快,精度看久不看出厂”。 很多人买机子,盯着参数表上的出厂精度看,忘了看用一年之后的精度还剩多少。 你们车间用高精度定梁龙门五面体,有没有遇到过用两年精度掉的事儿?欢迎同行出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高精度定梁龙门五面体加工中心:车间20年攒的实在干货
文章链接:https://yxqcspc.com/16707/