上个月刚上班,班长就把一箱子报废件拍我工作台上。
“老陈,你看看,客户退回来的,整批217件,全废了。”
我拿千分表搭进去一转,心凉了半截。内孔圆度差了0.003mm。就三微米。
那时候我们车间还在用十年前的旧普通磨床,全靠师傅手调。三微米,说出来没多大,放在汽车变速箱的轴承套上,就是整台变速箱跑三千公里就响。
差一微米都能要了命
很多人觉得,不就是磨个内孔吗?有什么难的。
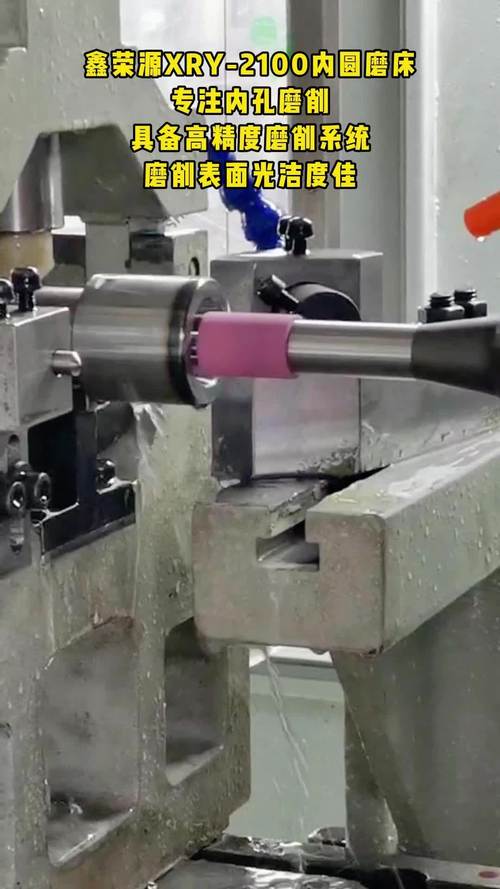
高精度数控内圆磨床吃的就是这碗细饭。说白了,就是把砂轮伸到零件内孔里,按照预设的路径一点点啃掉余量,精度要卡到微米级。
现在正经能打高端市场的机型,定位精度能做到0.2μm,重复定位精度稳定在0.1μm,磨出来的内孔圆度能控制在0.3μm以内。头发丝直径大概是50μm,你想想这精度。
现在行业里主流两条路线,静压主轴和滚动陶瓷主轴。
静压主轴精度稳,抗振性好,磨硬材料不容易颤刀出纹路。但缺点也明显,要配专门的恒温油站,油温波动一度,精度掉半微米,维护成本高,整机价格比滚动款贵三分之一还多。
滚动陶瓷主轴呢,启动快,维护简单,不用天天盯着油温和油质,出了问题换个轴承就行,成本低不少。但高速磨削发热大,连续磨四个小时,主轴伸长个一微米太正常,用个三五年,轴承间隙出来,精度直接掉档。
说实话,行业内通常不说但实际在做的妥协,你猜是什么?
八成厂商宣传的全静压主轴,其实只有进给轴用了静压,主轴还是滚动的。参数标得好看,价格降下来了,客户不懂行,根本不会拆开机头看。
不同行业用机,差得不是一点半点
去年给内蒙一家风电配套厂做方案,他们要磨一米二直径的风电主轴轴承内孔。
要求锥度误差不超过0.005mm,连续磨八小时不能超差。风电机组装上去,要转二十年不维护,差一点,轴承磨损快一倍,整机寿命直接砍半。
我们没给他们推便宜的滚动款,直接上了带恒温油冷的全静压款,多花了十几万,客户现在用了两年,返修率不到千分之一,逢人就夸。
换另一个行业,要求完全不一样。
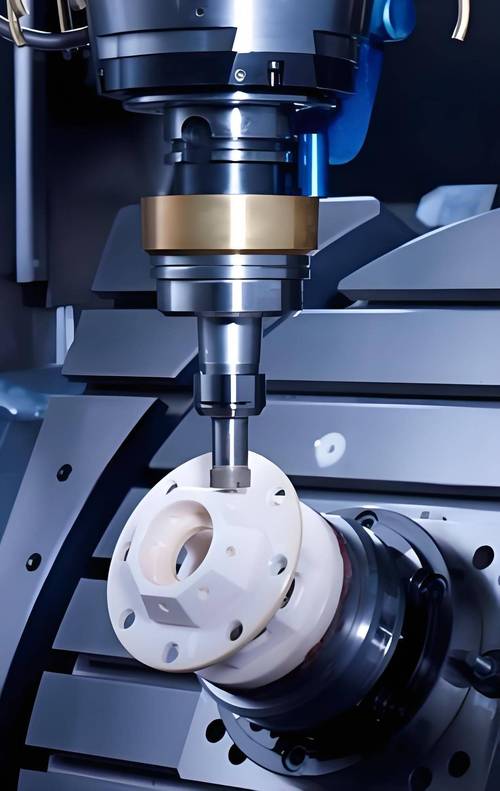
今年初给长三角一家骨科器械厂调机,他们磨髋关节的陶瓷球窝内衬。这个东西要植入人体,内孔要和股骨柄严丝合缝,表面粗糙度Ra要到0.05μm,圆度不能超过0.2μm。
原来他们用改装的外圆磨磨,合格率才四成,磨出来的不合格件,扔了可惜,用了敢出医疗事故。换了带CBN砂轮的高精度数控内圆磨床,合格率直接干到98%,而且要求全封闭无油污,我们给加了吸尘装置,刚好符合他们的洁净要求。
你看,同样是高精度磨床,换个行业,配置就得全换。哪有什么通吃的万能机型。
进口替代风口下藏着的暗礁
这两年国产高精度数控内圆磨起来了,原来一台德国进口机要四百多万,现在国产同精度的只要一百万出头,性能差不了多少,很多厂子都换国产了。
加上绿色制造的要求,新机型都换了伺服驱动,比老机型能耗降了三成,还能回收磨削液,确实是好事。
不过话说回来,有个行业内不愿公开的难题,就是标准滞后。
现在我们执行的精度标准,还是十年前出的,只要求出厂前测单件静态精度,不要求连续加工两百件之后的动态精度。
很多小厂就是钻这个空子,出厂调试的时候,给你测第一件,精度刚好达标,证书开的漂漂亮亮。你拉回车间,连续磨几十件,主轴一发烫,精度掉个一微米,已经超差了,但人家符合旧标准,你维权都没地方说去。
还有不少厂家为了凑智能制造的概念,给机床加了七八个传感器,数据上传到云平台,其实大半都是凑数的,误差大得离谱,就是为了多卖十几万的智能化溢价。
我干这行二十年,天天泡在车间摸床子。
总结出来的土话就是:磨内圆,看油温,手摸床身比机器准。
参数再好看,宣传再牛逼,你开半天机,摸一摸床身主轴的温度,测十件连续加工的精度,真假立现。
你们车间有没有遇到过,参数标得天花乱坠,实际用起来拉胯的高精度数控内圆磨床?欢迎过来唠两句。
