上个月刚换完工作服准备下班,门房喊我接电话。
河南老客户骂骂咧咧堵在厂门口了。
拉来半车裁好的汽车大梁板,全废了。切口翘得能刮破劳保鞋鞋底。
追根溯源,三年前他图便宜,找了个本地小厂,比我们报价低十八万。当时说的比唱的好听,现在老板电话都打不通。
你看不见的坑,全在厂家没说的细节里
很多人觉得校平机不就是把钢板压平吗?有什么技术含量?
其实门道全在骨架和辊子上。
说三个行内人卡生死的数字,外行很少知道。
第一,校平辊的径向跳动公差必须控制在0.02mm以内,差一丝,压出来的板就会有暗浪,你眼睛看不出来,切完就翘。
第二,主机架的钢板厚度不能低于45mm,你拿个30mm的钢板焊起来,压个几万吨厚料,机架直接晃成筛子。
第三,整机装配完,每米挠度不能超过0.1mm,超了,板就是斜的,越校越歪。
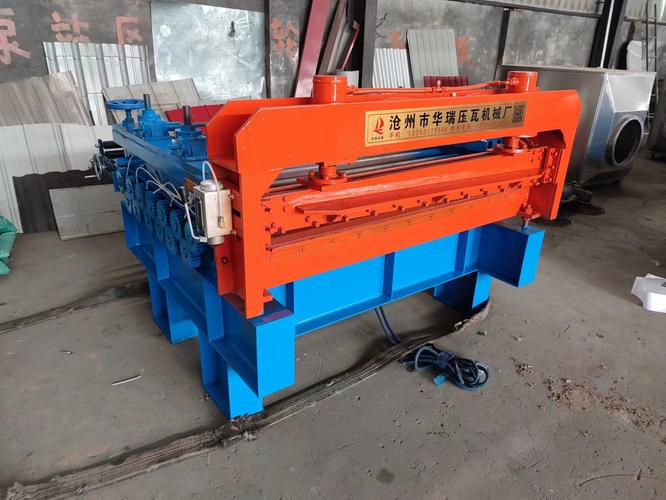
现在市面上主流两种路线,整铸机架和焊接机架。
整铸刚性好,用十年不变形,就是贵,比焊接的贵小三十万。
焊接便宜,成型快,但是应力消不干净,时间长了就变形。
说实话,行业内通常不说但实际在做的妥协,我今天摊开说。
百分之八十的中小校平机厂家,焊接完根本不做二次时效处理。本来要进炉回火,或者放三个月自然消应力,他们为了赶交货,焊完喷个漆就发走。
还有更过分的,打着整铸机架的旗号,其实就是浇个空壳,里面灌水泥配重,重量够了,刚性差十万八千里。
不同行业要的校平机,根本不是一回事
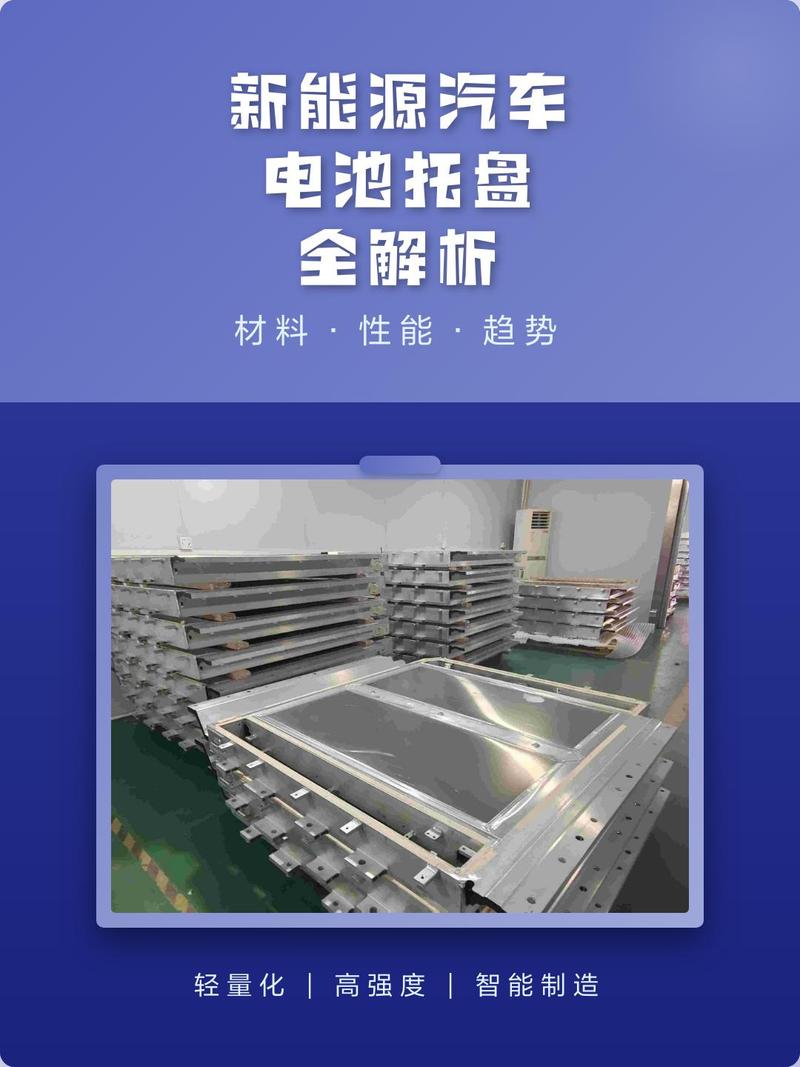
去年给江苏一家做新能源电池托盘的厂子改设备。
他们原来买的小厂设备,校0.8mm的铝盖板,校完平面度超1mm,装完电池包直接漏液,一整批货全返厂。
他们要的是什么?是超薄软材的均匀压力,不能压变形,还得平整度够。后来换了19辊的细辊校平机,平面度直接控制到0.3mm以内,再也没出过漏液的问题。
另一个案例,广东佛山做电梯门板的厂子。
他们做1mm左右的冷轧钢板,原来用的8辊普通校平机,校完板边有波浪,喷完漆之后站远了看,光影一块深一块浅,客户根本不收。
后来找我们改了带恒张力拉平机构的型号,每张板的平整度误差控制在0.2mm以内,喷完漆整整齐齐,再也没被客户退过货。
说白了,你做什么行业,找校平机厂家就得找做过你这行案例的。
给粗钢板校平的机器,拿来做超薄铝板,根本不好使,对吧?
新风口下,藏着没人说的暗礁
这两年喊进口替代喊得凶,不少国内校平机厂家都起来了,能做原来进口设备才能做的高精密校平,确实是好事。
不过话说回来,有个行业内不愿公开的难题,我今天说出来。
核心的校平辊热处理工艺,国内顶尖水平和进口比,硬度均匀性还是差5个百分点左右。
进口辊子能用八年十年,国内好点的能用四五年,差的两三年就磨损失准,就得换,这个成本,很多厂家不会提前告诉你。
还有个更大的风险,就是标准滞后。现在新材料出的多快,什么超薄高强度硅钢,什么碳纤维复合材料,都需要校平,但是现行的校平机标准,还是十年前制定的,根本没覆盖这些新材料的要求。
很多厂家按老标准做出来的机器,参数看着全合格,就是加工不了新材料,你说理去?
我干这行整整二十二年,天天泡车间摸机器,说一句老师傅的土话:
买校平机,一分钱一分筋骨,省十万,亏百万。
你图便宜砍价格,厂家就砍配置,最后坑的还是你自己的生产。
你们厂里用的校平机,遇过哪些糟心的坑?欢迎过来唠唠。
