上个月刚下班,机修班喊我出去看。
门口蹲个穿工装的老板,脚边踩了半盒烟蒂。
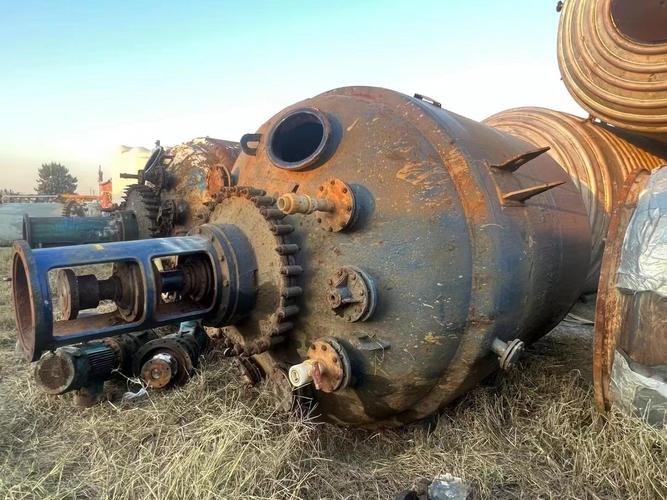
他身后拖车上绑着一台10立方的反应釜,轴弯了,密封炸得稀碎。
说投产才10个月,昨天开着突然抱轴,整条线停了,一天亏三万。
找原厂,人家说你操作不当,不管。这不,拖来我们厂救急。
别光看报价,核心门道在看不见的地方
说实话,很多客户选反应釜,只看容积、材质、报价,其他一概不问。
真干过二十年制造就知道,反应釜的好坏,全在细节参数里。
我给你说三个硬指标,糊弄不了人:做10立方的常规反应釜,筒体钢板壁厚不能低于12mm,筒体焊接后的椭圆度必须控制在0.5%以内,装机械密封的轴段,跳动公差不能超过0.02mm。
少一个达不到,用起来就是瞎耽误功夫。
现在主流两种材料方案,全316L和复合板,很多人分不清好坏。
全316L耐腐蚀,当然好,但成本比复合板贵快30%。复合板是碳钢衬316L,只要衬层结合得好,其实完全够用。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
客户把价压得比成本还低,厂家要接单,要么就把复合板的衬层做薄,从3mm减到1.5mm,要么就只给内筒做316L,夹套、法兰背面对吧?直接换304甚至碳钢,你不切开看,根本发现不了。
不同行业要的,根本不是同一款反应釜
我干这么多年,接过各行各业的改造单,最懂这里的差别。
去年山东一家做仿制药的老板找过来,说之前找的小 reaction 应釜厂家,做出来的釜过不了GMP审计。
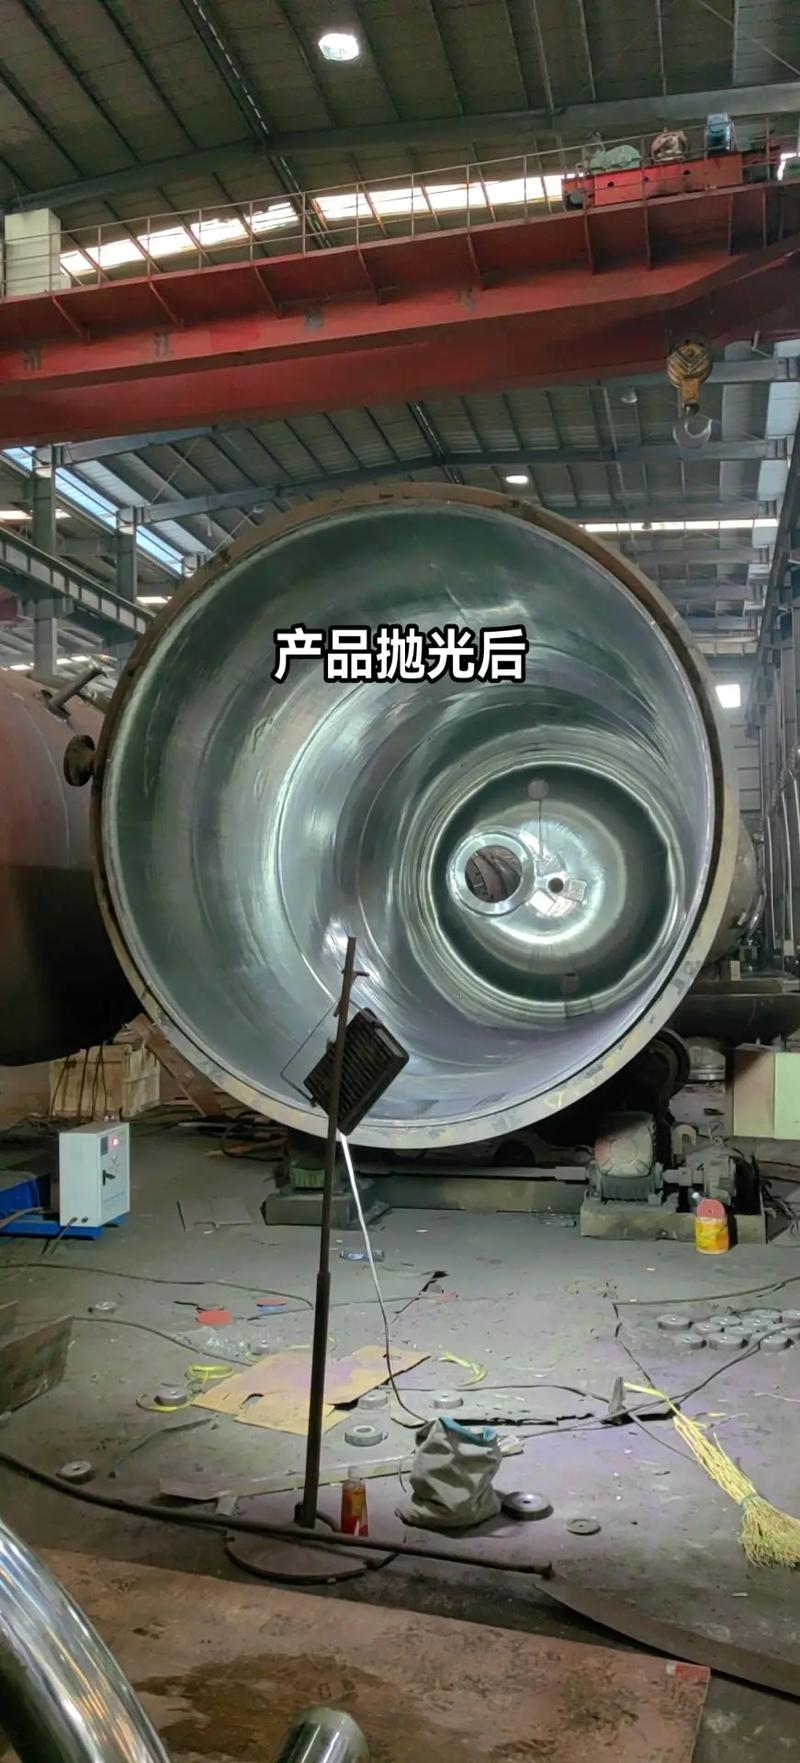
拆开一看,内筒表面抛得亮堂堂,封头拼接的焊缝,只抛了表面,死角根本没处理,积了老多残留料,一发醇就染菌,整批十多吨料全废了,损失八十多万。
医药行业要的就是卫生级,所有和物料接触的焊缝,必须全抛到Ra0.8,一点死角都不能留,这就是差异化要求,偷一点懒就是出大事。
另一个案例,前年深圳一家做磷酸铁锂的客户找我们。
之前用的常规反应釜,合浆的时候控温不准,正负差快两度,做出来的正极材料一致性不达标,合格率掉了8个点。
他们要求换热效率比常规款高15%,控温误差必须控制在±1℃以内。我们给改了半管夹套加内盘管的组合结构,刚好满足要求,现在用了三年多,没出过问题。
看到没?新能源要的是控温精度,化工要的是承压耐腐,医药要的是干净无死角,反应釜厂家没点行业经验,根本做不对。
进口替代风口下,藏着行业不愿说的暗礁
这两年来找我们做替代进口的客户越来越多。
同样参数的反应釜,进口的要两三百万,国内做只要七八十万,性能差不了多少,为什么不用?
说实话,国产反应釜的制造水平,早就能打了,大部分场景完全替代得了进口。绿色制造这边,我们现在做的全保温结构,能比老款省10%左右的蒸汽消耗,很多老客户换了之后都说回本快。
不过有个行业内不愿公开的难题,我今天说出来。
p>现在很多新行业,比如新能源储能材料、生物发酵,要求反应釜频繁做全真空负压转高压的交变工况,但是现行的国标还是十多年前制定的,只要求静态承压合格,没有交变疲劳测试的强制要求。很多厂家做出来的釜,出厂试压全合格,用个两三年,天天来回升降温升压,焊缝就开裂漏料,出了问题,厂家拿国标说事,说我符合标准,客户只能吃哑巴亏。
这就是标准滞后带来的风险,没人愿意捅破这层窗户纸。
昨天我给开头那个老板修釜,割开夹套一看,果然,壁厚只有8mm,说好的12mm,少了三分之一。
我干了二十年,总结出来一句土话:看不见的地方,才是反应釜厂家的良心。
你选厂家,别光看展厅里摆的样品,一定要去人家生产车间,看看割开的下脚料,看看探伤记录,比什么都管用。
你们跑现场遇过反应釜厂家哪些离谱的减配坑?唠两块钱的呗。
