上个月后半夜我刚到家,车间调度电话就打过来了,声音都抖。
发往客车厂的三批汽车连杆,全部检测不合格。淬硬层深度差出去快一半。
一开始全骂操作工调错了工艺,拆了炉衬摸加热管才发现不对。
原来买的这家小厂热处理炉,合同上写的36根加热管,实际只装了33根,差的三根用耐火砖填上糊弄事。
赔了小二十万。那两个月车间奖金全扣,大伙都憋着气。
你说,谁能想到热处理炉厂家的这点鬼把戏,能让你赔掉小半年利润?
别光看参数铭牌,厂家藏的猫腻你摸不到
好多人说,不就是个加热的炉子吗?参数写的明明白白,还能玩出花?
我干了二十年热处理,负责任说,水深得很。
国标要求井式炉的有效加热区温差控制在±5℃以内,你知道多少小厂家出厂能做到多少?±12℃都是良心的。
辊底式连续炉的炉辊同轴度,行业要求必须控制在0.05mm以内,不少偷工减料的,直接做到0.2mm,你用上不到一年就窜辊,换辊又是几万块。
再讲保温层,正规厂家的硅酸铝纤维,容重做到128kg/m³,厚度100mm,锁温好还省电。
小厂家呢?容重砍到64kg/m³,厚度砍到80mm,买的时候便宜几万,每个月多交大几千电费,用两年多交的电费都够补差价了。
现在主流就两条路线,电阻加热和燃气加热。
电阻加热控温准,适合小件精密加工,缺点就是运行成本比燃气高15%左右。燃气加热燃料成本低,适合大件毛坯热处理,但温差难控,对厂家的风道设计要求极高。
行业内不说的妥协是什么?说白了就是能省则省。你要燃气炉,厂家嘴上说给你做了五分区控温,实际上只装了一个热电偶,控温全靠猜。你要电阻炉,给你用回收的二手加热丝,价格便宜三分之二,寿命直接砍一半,坏了还要你自己换。
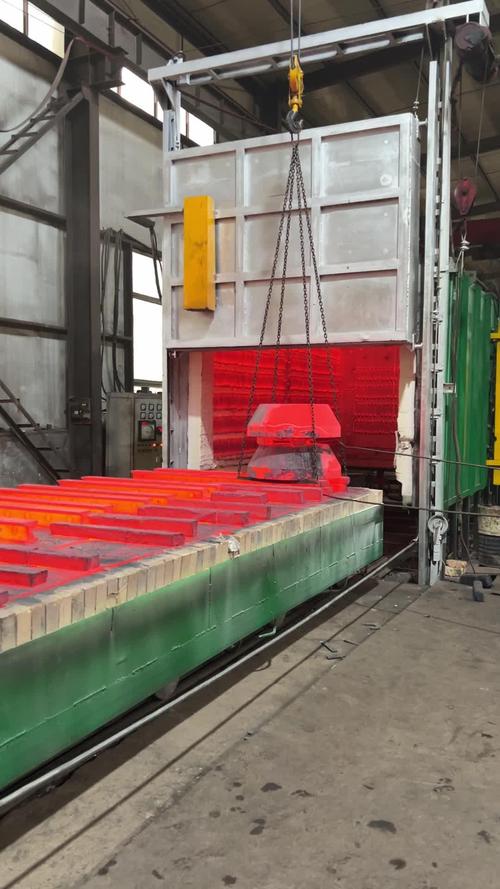
不同行业要的东西不一样,乱买肯定出问题
我碰过太多刚开厂的老板,拿着别人的图纸就买炉,根本不管自己做的是什么产品。
就拿汽车零部件行业来说,要求的就是均匀性。像我们开头说的连杆,要求淬硬层深度1.8-2.2mm,差个0.3mm就是废品。
原来那个小厂做的炉,炉门附近温度比中心低七八度,每次靠近炉门的那批料全废。后来换了常州一家正规热处理炉厂家,重新改了进风风道,控温偏差稳在2℃以内,现在合格率稳定在99.6%,再也没出过批量投诉。
另一个例子,内蒙那家做风电轴承的。轴承套圈一吨多重,要求整体淬硬后变形量不超过0.1mm。
原来买的台车炉,加热板全装在两侧侧壁,底部根本没加热,每次出炉,套圈向下弯,变形量超了快两倍,车都车不出来。我过去一看,就知道是厂家偷工,省了底部一排加热管的钱,害人家堆了一院子废品。
后来重新排布加热区,底部加了十二根加热管,变形量直接降了七成,现在都能给头部风电整机厂供货了。
说实话,不同行业要求真的天差地别。做刀具的要真空淬火,做钻头的要连续渗碳,做大型模具的要台车炉,你拿做汽车连杆的炉做风电轴承,那不坏才怪。
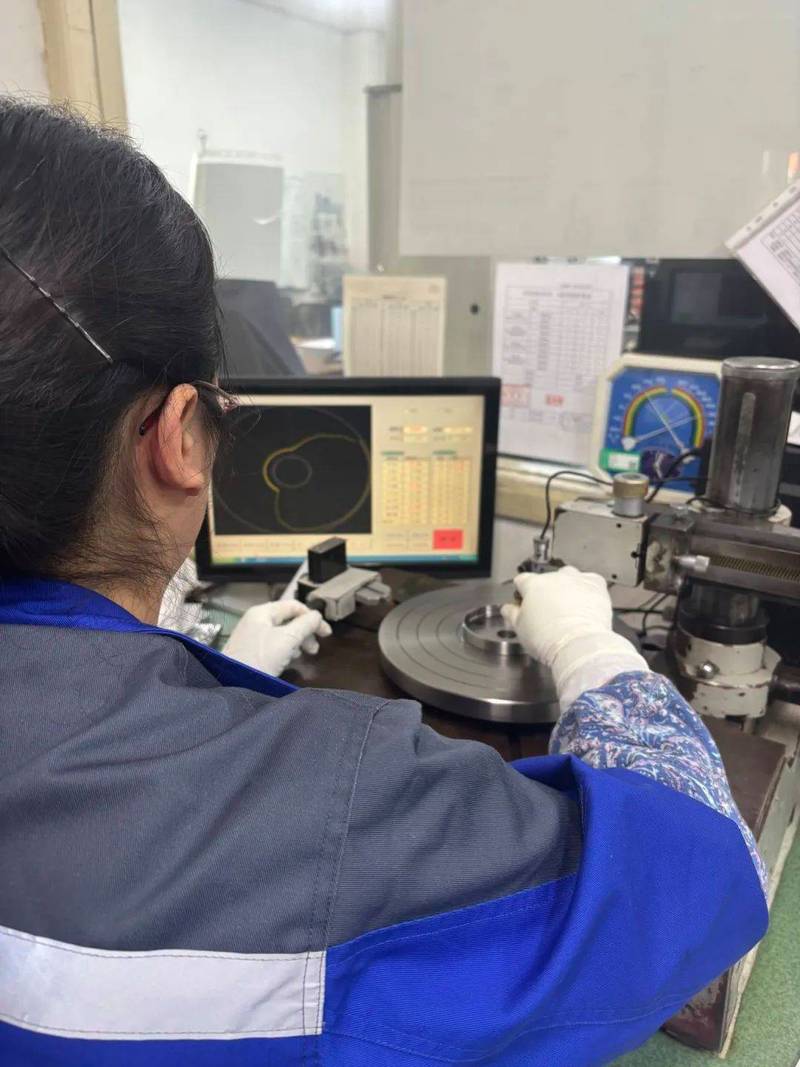
新趋势里藏着暗礁,别被概念忽悠了
现在都喊进口替代,绿色制造,好多国内热处理炉厂家确实做起来了。
原来高端渗碳炉全靠进口,一台卖大几百万,现在国内厂家做出来的,控温精度、寿命都不比进口差,价格只有三分之一,帮很多厂省了大几百万。还有蓄热式燃气炉,比传统的省百分之二十多的燃气,一年下来省几十万燃料钱,这都是实打实的好事。
不过话说回来,有个坑行业里没人愿意说。就是现在的热处理炉国标,还是十几年前定的,有效加热区检测只要求测九个点。
什么意思?就是厂家只要把这九个点的温度做合格,剩下的地方哪怕差十几度,国标也挑不出错。你买回去生产,一炉出一半废品,你去找厂家,人家拿出检测报告说我符合国标,你一点办法都没有。这就是标准滞后带来的风险,什么时候能改,谁也说不准。
还有好多厂家喊智能制造,给你装个4K大屏,弄个云平台,多收你十几万,实际上核心的控温算法还是十年前的老东西,大屏就是个摆设,给外人看的,中看不中用。
昨天我还在车间帮新来的小伙子调炉,他问我选热处理炉厂家最看重什么?
我跟他说,我们老师傅有句土话:“买炉不看肚里面,回家哭瞎眼”。
别光比价格,别光看铭牌上漂亮的参数,一定要摸透厂家里面做了什么手脚,多问问用过的同行,比什么宣传都管用。
你们厂子买热处理炉的时候,都碰到过什么奇葩坑?不妨出来唠唠。
