上个月刚摊上的事
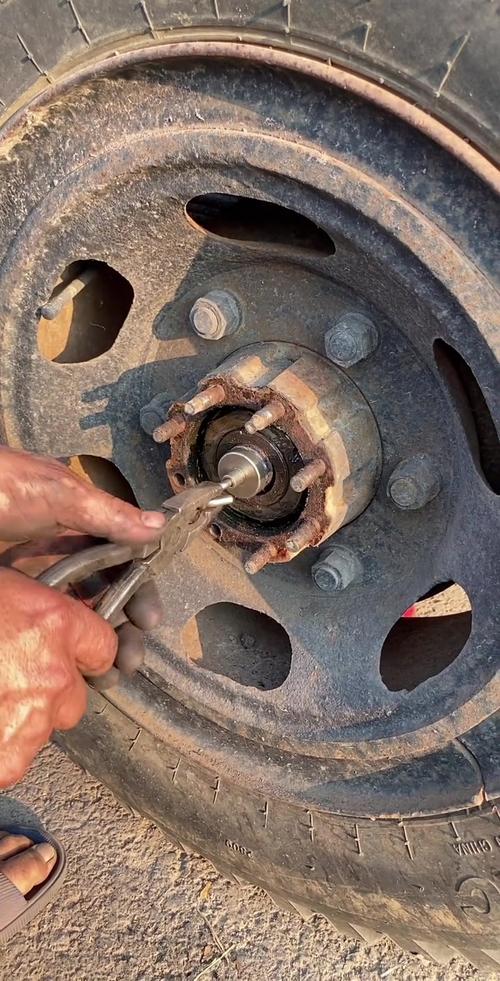
汽配城拉来三根断了的半轴。
客户老板堵在车间门口,脸黑得跟淬过火的铁块一样。
“一万根断三根,你们说怎么办吧”。
我蹲下来摸断面,一半硬度够,一半软得能锉动。不是我们热处理的问题。
查了半天,是客户新换的淬火炉出的问题。厂家偷工减料,加热区的电热丝排布错了,温度差能差出去快二十度。
选炉的门道,行内人不说透
说实话,很多刚开厂的老板挑淬火炉,只看吨位和报价。
哪知道核心根本不是这个。
淬火说白了就是把钢烧到临界温度,再快速冷却改变内部晶体结构,硬度够不够,稳不稳,全看炉子温度匀不匀。行内要求合格的淬火炉,炉温均匀性必须控制在±3℃以内,差一度,硬度就能差HRC两三个点。
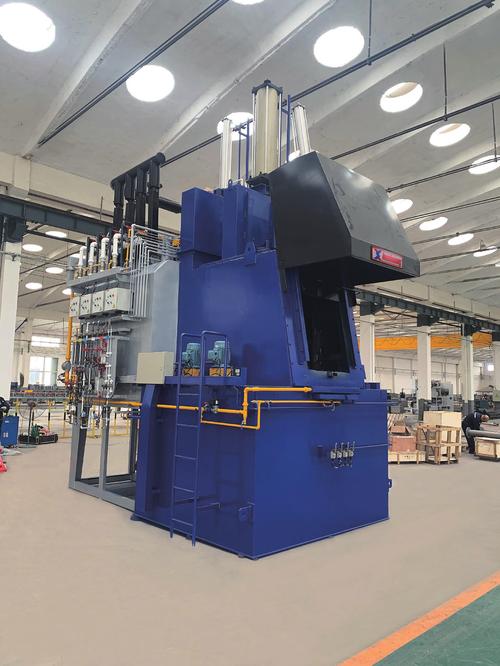
现在主流的路线,一种是连续网带淬火炉,一种是箱式周期淬火炉。
连续的适合大批量固定工件,节拍稳定,一人能看两台,省人工。只要工件定型,十年八年换个网带就能接着用,正规厂家的网带寿命能到36个月,小厂的也就12个月。
箱式的适合小批量多品种,换型快,什么稀奇古怪的工件都能装,大到几吨的耐磨板,小到戒指上的钢扣,都能淬。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
为了打价格战抢单,大多小厂家都会在看不见的地方砍成本。
比如炉体保温层,标准设计是150mm的高铝耐火保温棉,为了省钱,给你换成100mm的普通棉,甚至直接填石棉碎料。
价格一下能降十几万。客户只看外表焊得光不光泽,哪知道打开炉壳才能看见。
用一年你就知道,炉壁散热快,能耗比设计值高20%以上,冬天车间都能靠它取暖,交电费的时候心疼死你。
汽车行业做商用车板簧,山东那个厂我前年去过。当时他们图便宜,八十万找小厂家做了台连续淬火炉,刚开工,板簧的弧高就不对,淬火后变形量超差,每十片就得废一片,半年亏了快两百万。
后来找正规淬火炉厂家改造,光是重新铺保温层,调整电热丝排布,花了十八万,改造完不合格率直接从10%降到0.2%,不到一年就收回成本了。
山西洗煤厂做耐磨衬板,要求淬火硬度达到HRC55,整体硬度差不能超过2度,差一点就会磨得厚薄不均,提前半年报废。
原来买的小厂箱式淬火炉,每次装炉都要把大衬板摆得特别规整,不然靠边的温度不够,硬度不达标,后来找专门做大型淬火炉的厂家,重新设计了加热区的功率排布,每个加热区单独控温,现在随便装,硬度全合格。
换了时代,坑还是老坑
现在好多淬火炉厂家都在喊智能制造、进口替代,确实有进步。
原来高端真空淬火炉都是进口垄断,一台要五百万,现在国内正规厂家做的,一百五十万就能拿下,性能差不多,还能加实时测温,把每一件工件的淬火曲线存下来,客户要追溯直接调出来,不比进口差。
绿色这块也做了不少改进,正规厂家现在都加余热回收,把排出来的余热用来烧热水,给车间供暖,一年省几十万采暖费,很实在。
对吧?进步归进步,坑还是那个老坑,行业内不愿公开说的难题就是,标准跟不上。
现在执行的淬火炉能耗标准还是十多年前定的,要求松得很,那些偷减保温层的小厂家,算下来能耗居然还能符合旧标准,招标的时候价格比正规厂家低几十万,好多不懂行的甲方直接就选了便宜的。
用个三五年才发现不对,那时候合同都到期了,找厂家人都找不到。你说找谁说理去?
现在做高端航天汽配的,要求炉温均匀性到±1℃,旧标准里根本没这个等级,好多小厂家就敢乱标,你拿标准去告他都没依据。
我干了二十多年热处理,摸过的淬火炉没有一百也有八十,总结出来一句土话:淬火炉是铁包火,别看壳亮不亮,得摸温匀不匀。
好多人买炉子,上来就问最便宜多少钱,怎么不想想,一台淬火炉要用十好几年,你省十万买便宜的,十年多交的电费都够买半台新的了。
你们厂子换淬火炉的时候,碰到过哪些坑?要不要聊聊?
