2026-10-02 07:08:54 分类:商机
上周三早班,我刚换完工作服走到机床旁,就听见“哐当”一声闷响。
新来的小张脸都白了。崩刀了。
这批风电法兰是给客户赶的急活,二十多万一件。碎钻头渣子刮进去,内孔直接废了。
老板站在车间门口骂了半小时,小张低着头不说话——他图便宜,找了个不知名小钻头厂家,比正规货便宜了快一半。
没人觉得钻头是多大的东西。
可出了事才知道,钻头厂家选不对,整厂都要跟着倒霉。
别光看硬度,门道藏在细节里
很多人买钻头只看标着的硬度HRC多少,不对。
真正好的钻头厂家,卡的是三个普通人看不到的数字。
刃口圆角必须控制在R0.02mm,大了吃刀费劲,小了容易崩刃。
涂层厚度必须稳定在2.5μm左右,厚了刃口钝,薄了不耐磨。
每100mm长度的芯厚增量要做到0.8mm,刚性够,不抖,钻深孔不会偏。
现在主流就是两种路线,PVD物理涂层和CVD化学涂层。
PVD沾屑少,光洁度高,适合精加工铝、铜这些软材料,成本本来就高。
CVD涂层硬,耐磨,适合拉荒加工硬钢,但是涂层厚,刃口不够锋利。
说实话,行业内都不说,但小厂家最爱做的妥协就是——把CVD涂层磨薄了冒充PVD卖。
价格能做到正规PVD的七成,看起来参数都对,实际耐磨度只有一半。
你用着不对,他还说你机床不行,工艺不对。
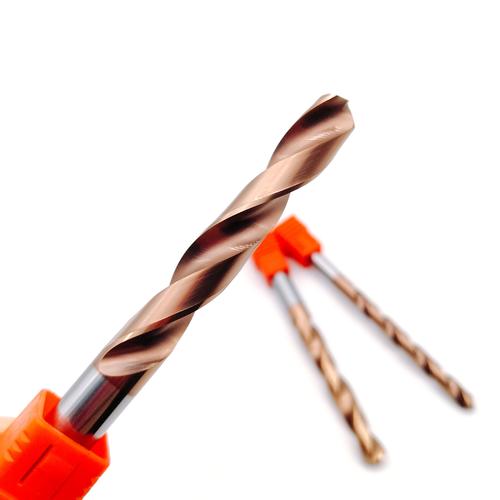 机加工车间整体硬质合金钻头实物图
不同行业要的钻头,根本不是一回事
你拿钻钢的钻头去钻铝合金,肯定出问题。
去年我们给航天院所做配套,加工铝合金舱体的连接孔。
要求不能有积屑瘤,不能刮花内壁。一开始找了家便宜厂家,钻头都是通用款。
干了不到二十个孔,刃口就堵满了铝屑,废了三个一百多万的坯料。
后来换了一家专门做航空领域钻头的厂家,人专门给改了前角,刃口做了低粗糙度的氮化铝钛涂层,一下就好了。干上百个孔都不沾屑。
再说矿山,我前几年跟朋友去矿上看露天开采。
他们钻花岗岩,原来用的小厂家潜孔钻头,一只最多打120米就得换。
后来找湖北一家专门做矿山钻头的厂家,人把胎体硬度调到了HRC35,适配花岗岩的磨蚀性,一只稳定打280米。
单只钻头贵了一千二,算下来综合成本反而降了40%。
说白了,靠谱的钻头厂家不会给你拿通用款凑数,会跟着你的场景改。
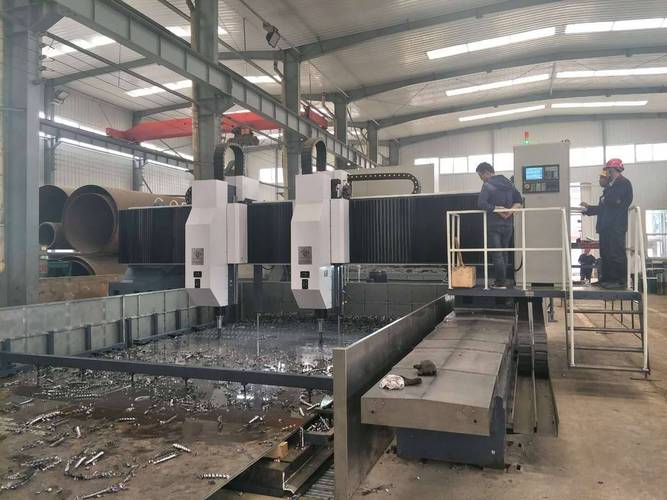 风电法兰钻孔加工车间现场图
进口替代的风口下,藏着没人说的暗礁
 进口替代的风口下,藏着没人说的暗礁
这几年国内钻头厂家起来了,进口替代做得确实不错。
原来钴领、住友的一只高端钻头卖几千,现在国内同性能的只要三分之一,精度也能跟上。
不过话说回来,有个难题行业内没人愿意公开说。
现在咱们国家钻头的国标还是十多年前订的,只测整体硬度和外径公差,根本不测刃口微变形和涂层结合力。
这就给了很多小厂家钻空子的机会。
正规厂家做完刃口加工,要放48小时做应力时效,消除加工后的内应力,用个大半年精度都不飘。
小厂家直接省了这道工序,拿出来测,指标全符合国标,价格还便宜10%。
你拿回去用,干不到一千活,公差直接跑出去,你找谁说理?
标准滞后,坑的全是掏钱买货的加工厂。
绿色回收现在也火,很多厂家喊着旧钻头回收重磨重涂,确实是好事,降本环保。
但是很多小厂家回收的旧钻头,本身已经用了大半年,内应力早就变了,重磨完当时能用,干不了几天就断,出了事故人就玩消失。
昨天我把小张骂了一顿,转头给他说了我用了二十年的经验。
我说我这行有句土话:钻头省一分,亏掉一丈。
选钻头厂家,别光看单价,要看你干的活值多少钱。
一把钻头省个百八十块,废一件活就是几万几十万,怎么算都是赔。
你们干机加工这么多年,碰到过什么钻头厂家的坑?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:钻头厂家那些不会对外说的真话
文章链接:https://yxqcspc.com/17020/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
