上个月整理仓库,翻出三年前那根废主轴,黑黢黢插在废料堆里,还能想起当时客户打来电话的火气。
我们供的十台磨床主轴,装机才三个半月,八根弯了,弯差最大的快十丝,客户整批退货,光运费赔了快八万。
查来查去,最后问题钉在我们自己身上——当时赶订单,热处理完直接拉去精加工,跳过了约定的自然时效期。说白了,就是偷了一步懒。
为啥好好的零件,放着自己会变形
很多入行没多久的小孩,觉得时效就是放着晾着,没用的工序。说实话,这玩意儿是真能保命。
你不管是铸造、焊接还是粗加工切铁,零件内部都会藏着残余内应力,就像你把橡皮筋拉到最紧,硬生生冻住固定形状,解冻之后它总得往回缩对吧?零件也是这个理。
你不等它缩完就切到最终尺寸,用不了半年,应力慢慢释放,它自己就歪了。时效处理就是提前让它把该变的变完,稳下来再出场。
说点硬数据,普通碳钢铸件浇完之后,残余内应力最高能到280MPa,差不多是Q235屈服强度的一半就藏在里面,随时要蹦。
正经自然时效,最少要放6个月,才能消掉七八成的应力。要是用现在主流的振动时效,一般振15到30分钟,就能消掉三四成到一半。
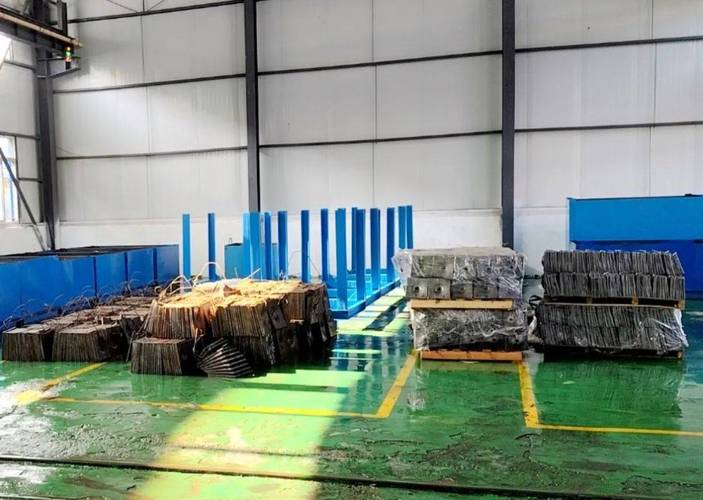
现在行业里有两条路,自然时效和振动时效,各有优劣,也有不说破的妥协。
自然时效效果最好,不用花电费设备钱,就是占场地,压资金。一块一百吨的铸件,放半年不动,场地租金加资金利息,小厂根本扛不住。
振动时效快,便宜,随时做,但是厚大件一百毫米以下的深层应力,根本振不动,消不干净。
不过话说回来,行业内实际都是怎么做的?只要不是航天军工或者超高精度的订单,没人真等半年。哪怕合同写了要自然时效,大多放个十来天,拉去振一遍,就算交差了。这就是大家都不说的妥协。
不同行当,时效的要求差得能有十万八千里
去年跟风电厂打交道,接了一批主轴法兰的焊接活。要求就是焊后残余应力必须降到原始值的30%以下。
一开始我们图快,振了20分钟就发货了,结果第三方检测出来,焊缝位置应力差差了一倍,不到一年焊缝就裂了小口子,最后全部拉回来,重新振40分钟,拉去露天放了一个月,才勉强过关,亏了十几万。
风电的东西要在野外跑二十年,一点变形都出大事,时效偷不了懒。
换做精密注塑模具呢?要求完全不一样。之前给消费电子厂做旗舰机中框的模具,要求分型面精度控制在0.005mm以内,差一丝,出来的中框合模线就粗,直接报废。
这里的时效不是露天放,是低温热时效,粗加工完180度保温六个小时,半精加工完再来一次,把加工产生的应力一层一层消掉,不然你模具出货的时候精度刚刚好,量产三个月,分型面就胀出来0.01mm,整批产品都废。
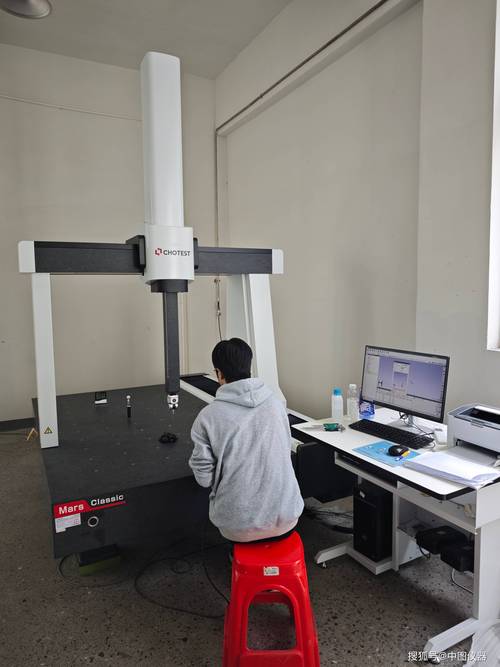
你看,一个要抗长期应力释放,一个要控微米级精度,玩法完全不一样,没有万能的工艺。
新技术赶上来了,藏着不少看不见的坑
现在热时效要烧锅炉,碳排放不达标,很多厂都转振动时效、超声时效了,原来进口的振动时效设备一台要十几万,现在国产的三万多就能拿下,精度也差不了多少,进口替代做得确实不错。
不过有个事儿行业里没人愿意公开说,就是现在的时效标准太滞后了。现行的国家标准只要求你“做了时效处理”,根本没强制要求时效之后残余应力要达到什么指标。
这就给很多浑水摸鱼的厂留了空子,开机器振个三五分钟,拍个照,出个合格报告,就完事了,实际上应力根本没消多少,出了问题都推给钢材质量不好,没人会说自己时效没做到位。最后出事了,还是下游主机厂买单。
说实话,这个隐形风险,比技术不够还要命。
我在车间泡了二十二年,带过七八个徒弟,我挂在嘴边的一句话就是:好零件,是等出来的。
你急着出货抢订单,偷了这一步,早晚要还回来。铁疙瘩不会骗人,你给它多少时间稳下来,它就给你多少年安稳。
说起来,你们车间赶订单的时候,有没有跳过时效这道?出过啥幺蛾子?
