2026-10-02 20:34:53 分类:商机
上个月刚上班,调度就拍着三车间的门骂。
客户退了一批航空法兰,尺寸差了0.02毫米,整批12件全废。
查原因,头天赶订单换活,老周调夹具调了40多分钟,连班加到十点,最后打表急了,少校了一次基准。
全车间季度奖扣了一半,大伙蹲在车间门口抽烟,都在说,要是早装了那套零点快换,至于吗?
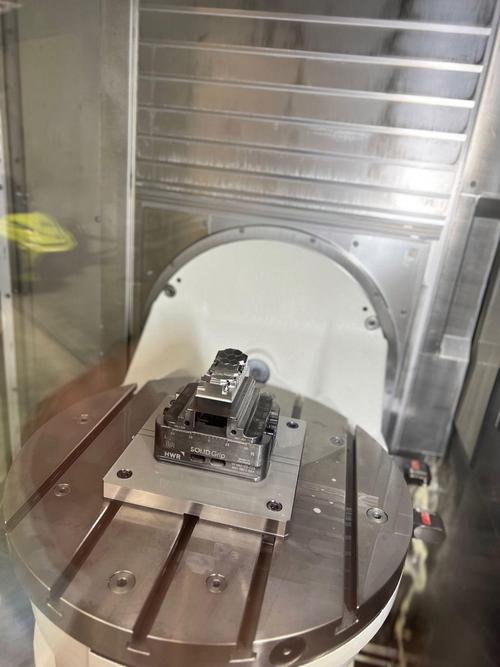 CNC加工车间零点快换夹具安装现场
戳破零点快换的技术窗户纸
很多人觉得,不就是个快速换夹具的底座吗?
没那么简单。
核心就是那几个定位锁紧模块,靠统一基准面,换不同工件夹具不用重新校表。
真正合格的零点快换,三个硬指标卡死你:重复定位精度必须小于0.002mm,单个模块的夹紧力不低于15kN,接口基准面的平面度不能超过0.001mm,少一个达不到,用半年就得掉精度。
现在市面上主流两种路线,一种是机械螺栓锁紧,一种是液压驱动锁紧。
机械的好处是便宜,一套下来才液压款的三分之一,不用接油路,不担心漏油堵孔,坏处就是每次换型还是要拧一下,速度慢点。
液压的确实快,一键锁紧,换个夹具三分钟搞定,但是密封圈天天泡在切削液里,沾着铁屑,最多八个月就得换一套,漏压了就容易松刀,出过事的厂子不在少数。
说实话,行业内有个不说的妥协,百分之七十的中小厂买零点快换,根本不是为了几分钟换完活,就是买那个统一基准。
大多时候都是用螺栓锁紧款,同一个产品一直做,模块不动,换产品的时候才拆,省得每次重新拉表找正,光这一点,一天就能省一两个小时,够干不少活了。
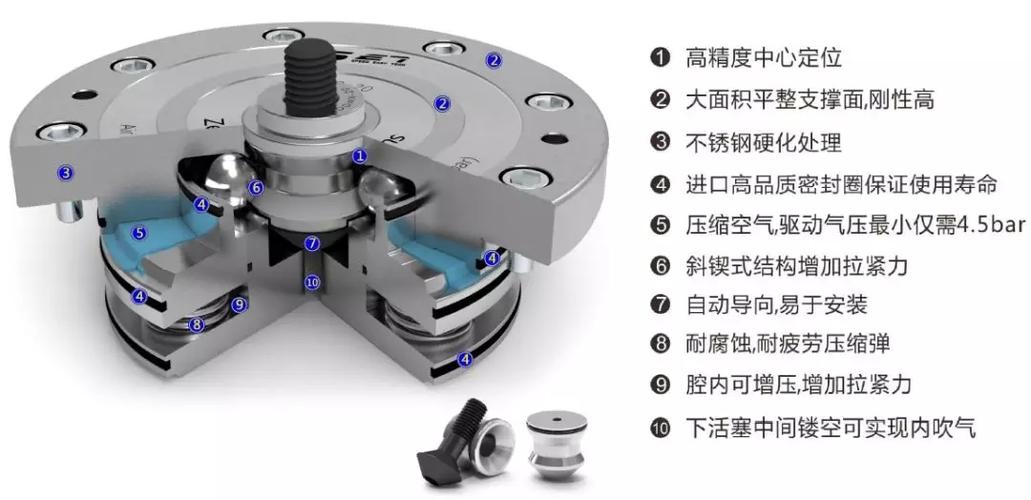 零点快换定位模块结构拆解图
不同行业用,要求天差地别
我干了二十年,见过3C厂子用,也见过航空航天厂子用,要求完全不一样。
前年给东莞一个做手机中框的厂子改生产线,他们一天换四次线,做不同型号的中框,原来换一次夹具要27分钟,八个工人换,一天光换线就得花两个多小时。
装了六工位的零点快换之后,换一次夹具只要两分四十秒,预装好夹具直接往上一扣,锁上就能干,换线时间直接砍到十分之一,原来一天最多做一万二千件,现在能做一万六千件,多出来的产量都是白赚的。
他们要求就是快,精度只要够0.01就行,成本越低越好,所以全用的机械锁紧款,完全够用。
换做航空航天就不一样了,去年给西安一家做钛合金结构件的厂子调设备,他们加工大梁,一次吃刀量就有5mm,切削力大得能把工作台晃得抖。
原来图便宜装了一套小厂的零点快换,加工到一半,一个模块松了,整整二十多万的钛合金毛坯直接废了,老板心疼得三天没吃下饭。
后来换了带机械自锁的液压零点,哪怕液压漏压,自锁块也能卡死,夹紧力够大,加工大工件从来没松过,重复定位精度用了两年还稳在0.002以内,符合航发的要求。
不过话说回来,很多厂子选型的时候,只看价格不看场景,拿3C的零点干航空的活,不出事才怪。
风口上的零点快换,藏着没人说的暗坑
这两年进口替代喊得凶,原来一套德国进口的零点快换,工作台大小的要十几万,现在国产做得好的,才三四万,性能差不了多少,很多厂子都换国产了。
但是有个问题,行业内没人愿意公开说。
现在国内没有统一的零点快换精度检测标准。
厂家说自己精度能到0.001,那是新拆包装在恒温恒湿实验室测出来的,你拉回车间,用了半年,定位块磨了,精度掉到0.008甚至0.01,没人给你检,你自己也不会天天测。
好多厂子买了头半年用着挺好,半年之后尺寸波动越来越大,废了好多货才反应过来是零点快换磨了,这时候早就过了保修期了。
还有,现在很多小厂为了压价格,把定位块的硬度做低,原来应该做到HRC60以上,他做到HRC55,价格降了三分之一,用不了一年就磨花了,你找谁说理去?
绿色制造现在提得多,很多人说零点快换能省夹具成本,减少浪费,这话没错,但是前提是你选对了东西,不然反而浪费更多。
今早我路过三车间,那套新的零点快换已经装好了,昨天试换了一次活,连打表带锁紧,一共用了四分半钟。
干我们这行的,有句土话:宁花一块钱买稳,不花五毛钱买准。
零点快换说破天,就是给你干活托底的,新的时候准不算啥,用个三五年还能一直稳,才是真的好东西。
你们车间装零点快换这么久,遇到过最离谱的坑是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年车间老工程师聊零点快换:那些行业不对外说的实话
文章链接:https://yxqcspc.com/17058/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
