2026-10-02 20:53:38 分类:商机
上个月跑昆山见做汽配加工的老王,他蹲在厂门口的废品堆边抽烟,脚边斜歪着二十多件刹车泵壳体,全是开粗后露出来大大小小的气孔。整批报废。
供应商电话里还甩话:铸铁哪有没气孔的?你压那点价格,凑活用不行吗?
老王把烟屁股踩得稀烂,说前前后后换三个供应商,次次栽气孔上,这单赔进去小十万,半个季度的利润没了。
选厂先卡三道硬指标,别光听销售嘴炮
第一,要翻每炉铁水的原始生产记录,不是墙上贴的那套标准化制度,也不是提前印好的合格报告。
很多厂张嘴就说我们工艺先进设备好,你翻半个月的出炉温度、硫磷含量检测记录试试?但凡支支吾吾说记录丢了、或者只有每周才抽查一次的,直接拎包走。铸铁气孔80%以上出在熔炼环节,铁水温度不够、杂质多,浇进去气孔自然往零件里跑。
第二,要看厂家有没有自产自验的缺陷筛选环节。
靠谱的厂,清砂完第一步就是做磁粉或者超声波探伤,把带气孔的直接挑出来扔废品堆,不会蒙着混到整批货里坑你。你去车间转的时候,绕到角落看看,有没有专门的不合格品区,那里面是不是真的堆着挑出来的带缺陷铸件。别信什么我们合格率99.9%,鬼才信,做铸铁的哪能没废品,敢扔才是真靠谱。
第三,看厂家愿不愿意针对你的零件做工艺调整。
你的零件是承压的还是非承压的?壁厚多少?哪里容易积气?靠谱的厂拿到图纸就能给你说出大概哪里容易出气孔,会给你调浇口位置、改冒口大小、控制浇注速度。那些不管你什么要求,张口就说“我们就这标准工艺,改不了”的,本质就是嫌麻烦,不想为你的订单费心思,出气孔是早晚的事。
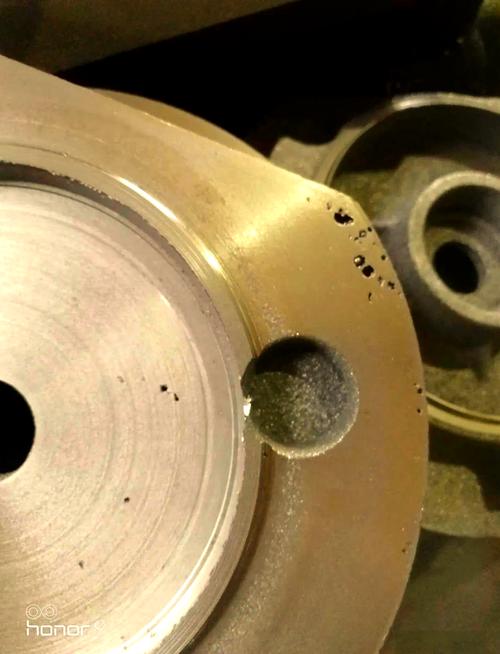 铸铁车间带气孔缺陷的铸件废品堆
敢放单的靠谱厂家,都有这几个共性
说实话,我跑了快十年机械圈,见过太多做铸铁的厂,能把气孔控制稳的,从来都不是那种什么活都接的超级大厂,也不是三五个人搭棚子干的小作坊。
我认识山东聊城一家做工程机械铸铁件的厂,叫鲁诚,老板之前就是干了二十年浇铸的老工人,他们厂就只做工程车的箱体和结构件,不接乱七八糟的井盖、管件活,干了十几年,就磨这一类零件的工艺,哪个位置容易卷气,怎么调整浇道,门清。上次我去转,仓库角落堆了小半堆报废件,都是探伤挑出来带隐藏气孔的,老板说这批废了我亏两万,发出去客户亏几十万,以后再也不会找我了。
这种厂就是典型的靠谱代表:只深耕一两个细分领域,不对全品类瞎扩张,对自己产品的气孔缺陷摸得门清,控制自然稳。核心管理层懂一线浇铸工艺,不是只想着赚快钱的贸易商,不会为了省电费降熔炼温度,偷工减料。舍得为缺陷买单,不把烂货往下游甩,宁愿自己亏也不坑客户。
哪怕他的报价比小作坊高四五个点,你算算账,整批报废率从10%降到1%,加上不会耽误你交货赔违约金,哪里亏了?对不对。
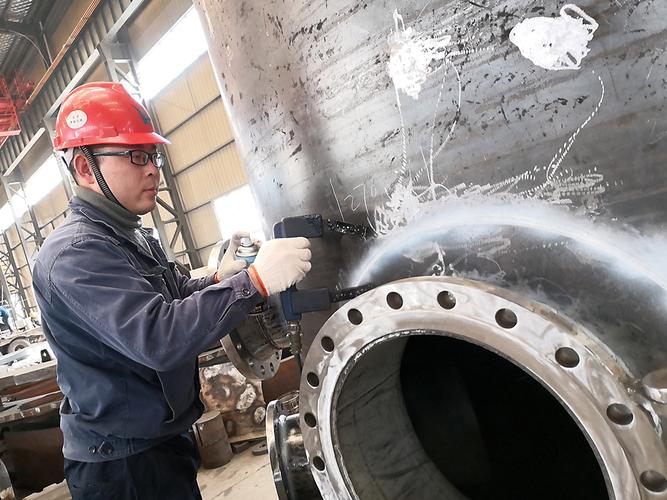 工厂铸铁件磁粉探伤检测气孔作业现场
不同采购规模的签约策略,避坑我都给你列好了
 不同采购规模的签约策略,避坑我都给你列好了
小批量订单,几十件到百八十件的,别找年产值几十亿的大厂,人家根本不把你这点单当回事,也别找三五个人的小作坊,就找一百到两百人上下的专业厂,深耕你这个品类的那种。签约的时候一定要加一条:气孔缺陷占比超过2%,整批可退回,厂家承担往返运费。别嫌麻烦,我见过太多采购签合同只写尺寸公差,不写缺陷率,最后拉来一车半废的,哭都没地方哭。
中批量订单,几百件到几千件的,一定要先做样件,样件别光看外表,切开看内部有没有气孔,做完探伤再签大货合同。很多厂样件给你做得漂漂亮亮,大货就开始偷工,熔炼温度降个五六十度,一吨省几十块电费,整批货的气孔直接翻几倍,防不胜防。
大批量订单,几千件上万件的,别嫌费钱,一定要派个懂点的人去驻厂三天,不用天天盯着浇铸,就翻他的炉前记录,看他是不是每批都做探伤。你大几百万的单子砸进去,驻个人三天能花几个钱?总比整批出问题强。
还有几个避坑红线,记死了:凡是张口就跟你说“铸铁件有气孔是正常现象”的,直接走,那就是工艺不行找借口;凡是报价比市场均价低10个点以上的,扭头就走,人家不可能做亏本买卖,铁定是把不合格品混给你;凡是不让你进车间看生产记录的,别合作,心里没鬼为啥不让看?
上个月老王换了鲁诚的货,上周刚拉完第二批,开粗完全检,只有一件出了点针尖大的小气孔,厂家直接免费补了一件。老王昨天请我喝酒,终于不用皱着眉头说话了。
做机械这行,选对供应商,少踩多少坑啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过三次坑才摸透:带合格铸铁件气孔控制的厂家该怎么选?
文章链接:https://yxqcspc.com/17059/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
