2026-10-03 11:15:59 分类:商机
上周三刚擦完机床,销售部小张拽着个大纸箱就冲进来,脸绿得像车床旁边落了灰的防锈漆。
客户退的。说我们发过去的160吨冲模,刚上线冲了1700多件就偏位,废了三十六件0.8mm的冷轧钢板,赔了小两万。
拆开一看,导柱拉得满是沟,导套内壁磨得发亮。哦,又是导套配合出的问题。
没人当回事。但每次出问题,都是大损失。
藏在间隙里的门道,行业不说的妥协
说实话,我干了二十二年机加工,见过最多的低级错误,就是导套配合随便放间隙。
很多人觉得不就是个套,套住导柱不让歪就行?哪有那么简单。
导套配合吃的就是那一丝半毫的间隙,紧了温升起来抱死,松了冲压几下就偏位。
我给你说几个实打实的数字,这都是我磨坏几十套导套试出来的。
常规精密冷冲模,要求配合间隙必须控制在0.003mm-0.008mm之间,差一个丝都不行。高速冲压每分钟超过300次,导套连续摩擦温升能到45℃,钢的膨胀量就够把间隙吃没了。要是用自润滑铜导套,含油率必须到18%以上,不然十万次循环都撑不到,就得换。
现在行业里主流就是两条路线,一条是淬火钢导套配淬火硬导柱,另一条是多孔含油铜导套配镀铬软导柱。
钢导套硬,耐磨抗冲击,适合大冲压力的重活,但怕缺油,车间师傅忘打一次黄油,说不定就得拉沟报废。铜导套自带油孔,自润滑,停个三五天不加油也没事,但是硬度低,大负载下用个两三年就会变形松旷。
不过话说回来,行业内有个不说但人人都在做的妥协。
现在单子报价压得越来越低,本来该用锻造铜坯的铜导套,很多小厂改成翻砂铸铜,含油率连10%都达不到,价格能砍一半,卖的时候照样标自润滑导套,客户拿到手能用半年就不错,坏了人家再卖你新的,稳赚不赔。
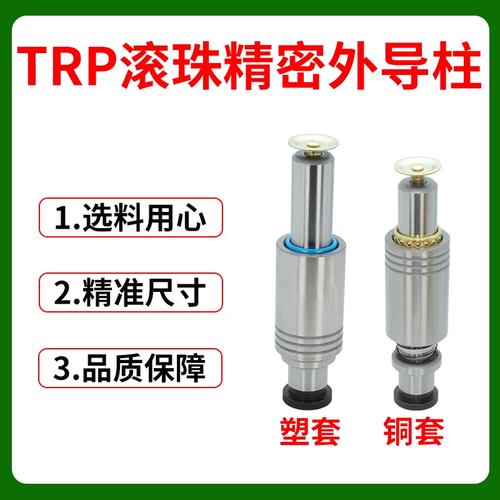 精密冷冲模导套配合间隙测量实物图
不同行当的需求,差得可不是一点半点
导套配合没有标准答案,放对地方才是对的。
前年给本地一家做汽车座椅骨架的厂改模,他们刚上的线,冲出来的安装孔次次偏位,公差要求±0.1mm,每次都超0.05mm以上,调了滑块调了压料板,都没用。
我拆开导套一看,间隙放了0.012mm,还是用的普通钢导套。他们做的是连续冲压,每分钟280次,本来间隙就该放小,我给重新镗了导套,把间隙缩到0.005mm,装上去一试,孔位公差直接稳在0.03mm以内,问题解决。
换个行当呢?要求就完全反过来了。
上个月有个做户外注塑垃圾桶的老板找我,说他们注塑机的顶出导套,三个月就得换一次,次次都是抱轴咬死。原来用的是标准钢导套,间隙放的0.008mm,车间里全是塑料粉尘,温度常年在60℃左右,钢导套膨胀间隙没了,粉尘进去磨两天就抱死。
我让他换成开口含油铜导套,间隙放大到0.015mm,开口槽存黄油带粉尘,用了快一年,上周碰见他说还没换过。
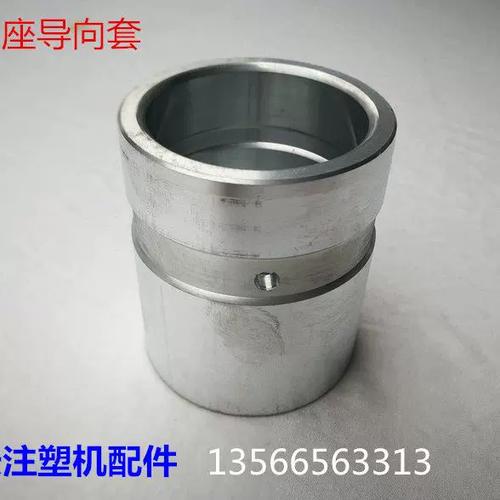 注塑机顶出机构导套安装实物图
进口替代风口下,藏着没人愿意说的老问题
 进口替代风口下,藏着没人愿意说的老问题
这两年进口替代火,原来一套日本进口导套卖三四百,现在国内做得好的导套,精度已经能做到0.001mm以内,价格才不到三分之一,好多厂都换国产了,说实话,质量真不比进口差在哪。
绿色制造这边也有新变化,现在越来越多厂不用传统钢导套了,都换成免维护的含油铜导套,不用每天打黄油,少了好多废油泄漏,也算符合要求。
但有个行业内没人愿意公开说的难题,就是标准滞后带来的风险。
现在通用的导套配合公差标准,还是几十年前定的,所有公差都是按室温20℃设计的,根本没提不同工况下的温度修正系数。
南方夏天不开空调的车间,室温能到38℃,北方冬天车间没暖气,室温能到5℃,同样的配合,冬天用着顺顺当当,夏天就直接抱死,我见过好几个厂吃了这个亏,订单耽误了,钱也赔了,最后都捂着不说,怕砸了自己的招牌。
你说为啥没人改标准?牵扯的东西太多,也就没人愿意碰这个麻烦。反正吃亏的都是下游干活的。
我干了一辈子车间,总结出来的土话就是:导套配导柱,留缝如留粮。
别看着图纸上的公差就死卡,也别觉得都是标准件拿来就能用,摸摸车间的温度,算算负载的大小,多留半丝余地,比啥都强。
你们车间碰见过什么导套配合搞出来的奇葩事故?不妨唠出来,大家都避避坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊导套配合:不起眼的小间隙,捅出大娄子
文章链接:https://yxqcspc.com/17101/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
