上个月中班快交车的时候,质检摔了个卡尺在我操作台。
外协拉来的某航结构件,五面铣完,端面翘了0.12毫米。客户直接退单,八十多万的毛料,打了水漂。
啥原因?之前那台旧动梁龙门干的,横梁移到端头,自重压得挠度飘了,干活前没校,就出了这档子事。
从那之后,车间咬牙换了现在这台高精度定梁龙门五面体加工中心,我才明白,这玩意不是换了个大设备,是换了个活法。
摔过跟头才懂的技术内核
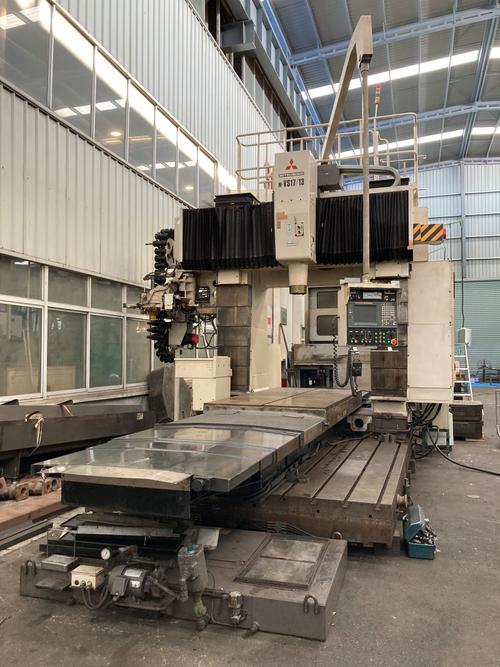
很多人分不清定梁和动梁,说不就是横梁动不动?差远了。
定梁,就是横梁固定在立柱上不动,只有工作台前后走,滑枕上下动,刀头跟着滑枕走。
我们这台,导轨跨距2800毫米,工作台直线度每米保证在0.008毫米以内,主轴端面跳动控制在0.002毫米。就这三个数,没点硬底子的厂做不到。
现在业内主流分俩路线,全硬轨和全线轨。对吧?
全硬轨刚性顶,重切削不振,但是跑合不好容易爬,保养麻烦。全线轨跑得快,进给能跑到30米每分钟,换活快,但是大切深的时候震刀纹躲不开。
说实话,行业内通常不说但实际都在做的妥协是什么?
就是大行程的机器,没几家真做纯全线轨的。大多都是主轨用线轨,横梁贴塑加辅助硬轨肩,偷偷提刚性,对外就吹“全线性高速高精度”,新手一不注意就掉坑里。
你要干五面体,要的就是一次装夹干完全部面,精度差一丝,整活废了。定梁的好处就是刚性从头到尾一致,不会因为横梁挪位置,挠度变来变去。
不同行业用,要求天差地别
我干了二十年,见过这玩意用在八竿子打不着的行业,要求完全不一样。
第一个就是航空航天的结构件加工。去年给某院所干碳纤维蜂窝夹芯结构件,整体尺寸两米七,六个面都要铣,位置度要求控制在0.03毫米以内,还不能有分层毛刺。
换之前的旧动梁,干完第一个件,位置度差了0.06,直接废了。换定梁龙门,一次装夹干完六个面,测下来最大偏差才0.02,直接过检。这个场景要的就是定梁的稳定性,不飘。
然后第二个是大型模具行业。上个月给国内某车企干新车型的覆盖件凹模模坯,模坯长四米半,调质后五面开粗精加工,要求相邻面垂直度每米不超过0.01毫米。
模坯自重快三十吨,压在工作台上,定梁不动,整个机身的应力变化小,干出来的模坯,后续钳工研配省了快三天的时间。之前用动梁干,同一块料,垂直度差了0.03,光研配就磨了一个星期。
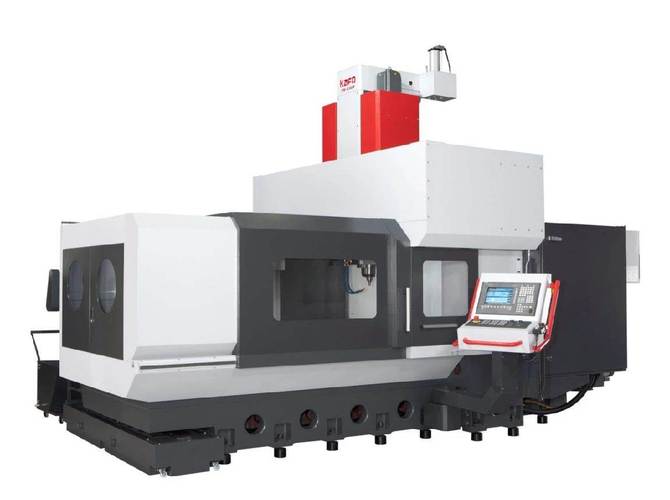
不过话说回来,不是所有活都要用定梁。小尺寸的批量活,动梁的效率确实更高,你要是干大尺寸高精度的五面体,定梁就是绕不开的选择。
进口替代风口下藏着的暗礁
现在都喊进口替代,不少国产厂家做高精度定梁龙门,做得确实不错,价格比进口便宜一半还多,售后也快。
但是有个行业内不愿公开说的难题。就是热变形精度。
现在咱们的国家检测标准,还是只测常温20度下的静态精度,没人要求连续加工后的动态热变形。
你想,主轴连续转三个小时,温度能升五六度,滑枕伸出来一米,变形量轻轻松松就到0.03毫米以上。干个活干到后半段,精度直接飘了,你找厂家,人家说我参数是常温测的,符合标准,你没辙。
很多新手买机器,只看样本上印的静态精度,从来不说试切几个小时测热变形,交了活才出问题,悔都来不及。
还有现在说智能制造,很多厂家加了热补偿,但是大部分补偿只针对工作台,滑枕伸出的热变形补偿,没几家做成熟的,都是加个传感器意思意思,实际用处不大。
前几天跟隔壁车间的老周喝酒,他说我这台机器买的值。我跟他说,其实哪是机器好,是选对了路子。
干我们这行,有句土话:买龙门不盯定梁稳不稳,就像盖房不打地基,吹得再花都白搭。
别光看样本上的花里胡哨的参数,拉过来,连续干四个小时大活,拆下来量一刀后半段的精度,比啥都管用。
你们车间干大尺寸五面体加工的时候,遇见过热变形飘精度的事儿不?都有啥好用的土办法?评论区唠唠。
