上周三凌晨两点,机修班老李砸我宿舍门。说外头拉来一台返修货,钢厂客户堵在车间门口,说我们卖的东西不对。
我趿着拖鞋出去看,拆了端盖一眼就明白了。那根从动齿轮,断了小半齿,断面发黑,明显是疲劳脆断。客户主任指着箱体铭牌喊,这不是标了硬齿面吗?才用14个月!怎么就断了?
我点根烟笑了。当初签合同你非要砍二十万预算,把标准渗碳硬齿面换成了减配款,现在来找我?
说白了,太多人买硬齿面重载工业齿轮箱,都只看名字,根本不懂门道。
别被名字骗了,硬齿面不是硬了就行
好多新手以为,只要齿面硬度够就是合格硬齿面。大错特错。
合格的硬齿面重载工业齿轮箱,三个硬指标卡死人。第一齿面硬度必须到HRC58-62,第二渗碳层深度得达到齿轮模数的15%~20%,第三接触疲劳强度不得低于1100MPa。缺一个,都撑不住重载。
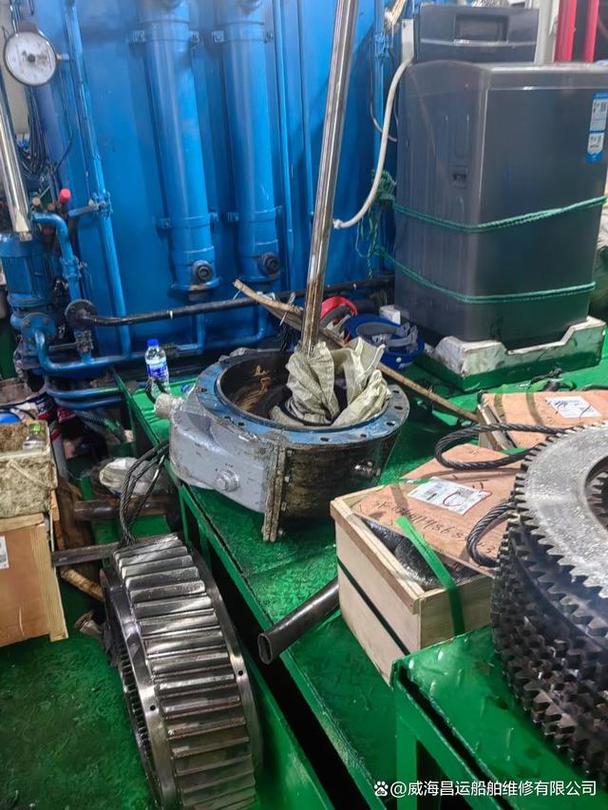
现在行业里主流两种工艺路线,我掰开来给你说。
一种是渗碳淬火。好处是渗碳层够厚,抗冲击抗重载,能扛住十几吨的交变载荷砸下来。缺点太烧钱了,热处理后变形大,后续磨齿吃刀量大,工艺成本比另一种高两成还多。
另一种是氮化处理。变形小,磨齿工序省好多事,硬度也能达标。但是氮化层最多也就零点几毫米,薄得像一张纸,真到了满负荷重载下,用不了几年就表层剥落。
说实话,行业内通常不说但实际在做的妥协,太坑人了。好多小厂接低价单,渗碳层本来要做到模数的15%,偏偏只做10%甚至更低,硬度照样能达标,检测的时候只测表面硬度,根本没人切开看层深。用户花了硬齿面的钱,买了个硬皮软心的货,用个一两年出问题,还得骂整个行业产品不行。
不同行业用箱,要求根本不是一回事
我干了二十多年,见过太多拿通用硬齿面往特殊场景塞的,不出问题才怪。
先说露天煤矿的刮板输送机。这个场景要求什么?天天满负荷,煤块砸下来冲击大,粉尘多温差大,对齿轮的抗冲击要求拉满。
去年内蒙鄂尔多斯一个矿来找我们,之前换了某厂的便宜硬齿面,18个月就裂了三根齿。我们给做的,严格按模数卡渗碳层,箱体钢板加厚两个毫米,齿面做完淬火再做喷丸强化,消除内应力。到现在快三年了,上个月对方师傅过来保养,说齿面磨损才0.1毫米,啥事没有。
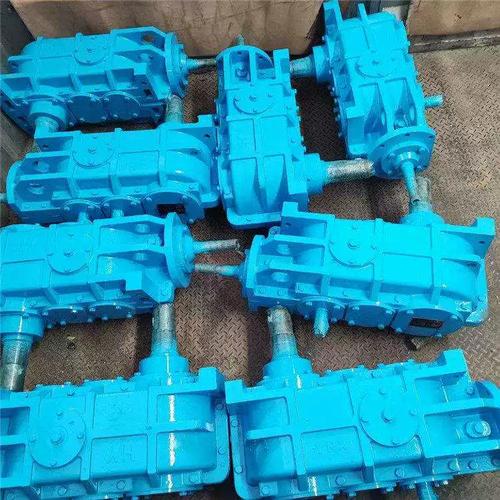
再说港口的斗轮堆取料机,要求完全不一样。港口二十四小时连轴转,一天停摆,船公司罚款几十万,对可靠性要求比什么都高,还要低噪音,不能晃。
宁波港有个老场,原来用软齿面齿轮箱,两年就得换一次。后来换我们的硬齿面,磨齿精度卡到GB6级,每个齿都做了修形,降低啮合误差。现在五年半了,只换过两次润滑油,拆开来检查,齿面磨损不到0.08毫米,人家说比原来进口的还省心。
不过话说回来,没有万能的硬齿面。你得看你自己的场子是什么工况,不能听厂家说通用就买。
进口替代的风口下,藏着没人说的坑
这两年明显感觉不一样了。原来很多主机厂点名要进口硬齿面齿轮箱,现在都转过来找国产合格厂。订单翻了一倍都不止,确实好。
但是有个行业内不愿公开的难题,我今天说出来,不怕得罪人。就是现行标准滞后,坑了太多终端用户。
现在的标准,只要求检测出厂的静态硬度、尺寸精度,根本不要求做万次交变冲击疲劳测试。很多厂的货,出厂检测所有参数全合格,真拿到现场重载连续跑三五年,齿根内应力慢慢释放,就会出现暗裂,慢慢断齿。出了问题,厂家还拿你出厂检测合格说事,用户说理都没地方说。
还有现在喊绿色制造降本,好多厂做轻量化,盲目减箱体壁厚,省了成本,刚性不够,跑合不到一年就偏磨,到头还是用户买单。
国产替代是好事,但是不能拿着低标准当便宜卖,砸了整个行业的招牌。
我天天在车间转,擦手的时候总跟徒弟说那句话。
硬齿面重载工业齿轮箱,硬在骨头上不是硬在表皮上。
就这么一句土话,比我讲半天大道理都管用。选箱的时候,别光盯着供应商给的硬度表,多问一句渗碳层多厚,多查一下工艺路线,少吃亏。
你们碰过那种参数全合格,就是用不住的硬齿面重载工业齿轮箱吗?
