去年腊月,常州那个做转向节的客户半夜给我打电话。电话那头声音都劈了——“老周,机械手把工件甩出来了!砸在防护门上,门都凹进去一块。”我问他哪家的设备。他报了个牌子,我心里咯噔一下。那家上下料机械手厂家,价格是真便宜,比市面上主流品牌低了三成。可你猜怎么着?拆开一看,减速机是翻新的,导轨滑块用手一推,间隙能塞进去半张纸。
这事不新鲜。干了二十年,我见过太多老板图便宜吃大亏。今天就把上下料机械手厂家那点事儿,掰开揉碎了讲。
±0.05mm和±0.15mm,差的不是数字,是真金白银
先说个最基础的东西。重复定位精度。
你翻样本册,几乎每家上下料机械手厂家都敢标±0.05mm。可实际呢?
上个月我在宁波一家做轴承套圈的厂里测过一台设备。厂家宣称±0.05mm,结果用激光干涉仪一打,空载跑合状态下确实能到。可一装上三公斤的工件,Z轴往下走,精度直接掉到±0.12mm。为什么?悬臂结构的刚性不够,臂展越长,末端下垂越明显。这就是选型时最容易忽略的——动态精度和静态精度两码事。
负载也是一个数字游戏。标的5公斤,你挂上3公斤的夹具,再抓个2公斤的毛坯,理论刚好。但实际抓取瞬间有冲击。我那会儿在车间做过测试,标称5公斤的机械手,抓3公斤工件做快速上下料,连续跑两千次,手腕关节的轴承就开始有异响。所以选上下料机械手厂家,负载至少留30%余量。

再说技术路线。现在主流两种:桁架式和关节式。桁架式刚性天生好,适合重载、大行程,但占地大,灵活性差。关节式灵活、占地小,可末端刚性是硬伤。很多上下料机械手厂家为了拉开产品线,两种都做,但关节式的调校水平差距巨大。业内通常不说但实际在做的妥协是——把关节式机械手的加速度降下来,用速度换精度。你问厂家节拍能不能再快点?他说能,但精度掉一点,你接受吗?
妥协还不止这个。有些厂家为了压成本,把减速机从进口换成国产二线品牌。国产减速机这几年进步很大,但返修率和背隙稳定性跟一线品牌比还是有差距。更隐蔽的是——把导轨预紧力调松,让手感顺滑,短期看不出问题,跑个一年半载间隙就出来了。这种事,样本册上永远不会写。
汽车零部件和3C电子,要求完全是两回事
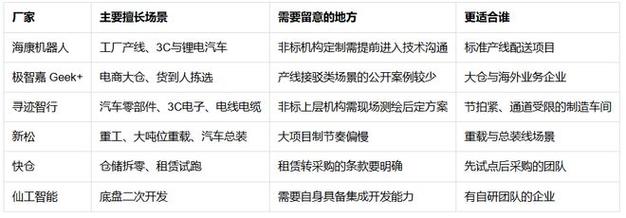
应用场景不同,对上下料机械手厂家的要求天差地别。
汽车零部件那帮客户,最在意什么?节拍,防护,还有磕碰。
我服务过一个做刹车盘的厂。他们那台机械手,一天要上下料将近四千次。刹车盘是铸铁的,表面粗糙,抓取的时候不能留划痕,又不能有铁屑粘在夹具上。厂家给配的磁力夹具,一开始好用,跑了一个月,铁屑堆积,吸力下降,工件掉了一次。后来改成气动抱爪加吹气清洁,问题才解决。汽车零部件这行,夹具的耐用性和自清洁设计,比机械手本身的精度更决定成败。节拍呢?6秒一件,慢一秒,整条线的OEE就往下掉。
3C电子完全是另一个世界。
手机外壳、连接器、微型马达,零件小,精度要求高,环境还要洁净。我见过一个苏州的厂,做手机中框上下料。那台机械手是关节式的,臂展不到500mm,但重复定位精度要求±0.02mm。而且必须防静电,导轨润滑要用专用油脂,不能挥发。最要命的是——震动控制。机械手在高速移动时,基座的震动如果超过某个阈值,旁边的检测相机就会误判。那家厂换了三个品牌的上下料机械手厂家,最后选了一家给半导体设备做配套的小厂。贵是贵,但人家懂洁净室那套规矩。
说个真实案例。东莞一个做Type-C连接器的客户,找了一家便宜的上下料机械手厂家。设备到了,精度也能达标,可用了不到三个月,丝杆异响。拆开一看,润滑脂干涸了。厂家说“我们用的是免维护丝杆”。免维护?车间温度三十五度,二十四小时连轴转,什么脂都得干。后来改成集中润滑系统,每两周补一次油,才算稳住。选厂家不能只看参数表,得看他有没有在类似工况下跑过两年以上的案例。
协作机械手火了,但标准还没跟上
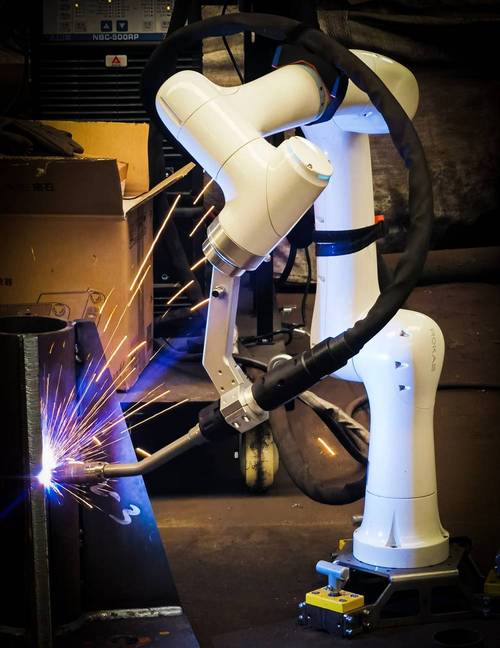
这两年有个新动向。协作机械手开始往上下料场景里挤。
好处很明显。不用围栏,人能靠近,换产方便。尤其适合多品种小批量的车间。有些上下料机械手厂家已经推出了协作式的上下料单元,带视觉引导,拖拽示教,老板看了直流口水。
但暗礁在哪里?
安全标准滞后。现在的协作机械手碰撞检测,各家算法不一样。有的靠电流环检测,有的加力矩传感器。触发阈值也没有统一规范。你问厂家,碰撞力多少牛?他说小于150N。可实际呢?我见过一台协作机械手,撞到人的手臂,停机了,但冲击力还是把操作工的手腕顶得淤青。ISO/TS 15066是有了,但执行层面,很多上下料机械手厂家只是“宣称符合”,真正做完整风险评估的没几家。
还有一个难题,行业内不愿公开——协作机械手的精度保持性。为了轻量化,臂体用碳纤维或者铝合金,刚性本身就偏弱。跑个半年,关节间隙变化,精度漂移。你找厂家,他说“正常磨损”。可上下料要求的是长期一致性,不是刚出厂那三个月的指标。
进口替代也是个热词。国产减速机、国产伺服、国产控制器,成本确实降下来了。但系统集成能力才是分水岭。同样的零部件,不同上下料机械手厂家调出来的节拍和稳定性,能差出百分之三十。差距在哪儿?在跑合工艺。有些厂家出厂前跑48小时,有些跑72小时,有些根本不跑。装完就发货。到了客户现场,前三个月全是调试期,今天报警明天撞机。
老师傅的土话:机械手不怕慢,就怕站

干了这么多年,我总结出一句话。机械手不怕慢,就怕站。
啥意思?你节拍慢一点,客户能忍。但你要是动不动停机,产线断料,那才是要命的事。所以选上下料机械手厂家,别看宣传册上那些花哨的功能。去看他老客户车间里,设备连续跑了多少年,故障间隔时间是多少。
还有一个土办法——看线束。你把拖链打开,看看里面的电缆。用柔性电缆还是普通电缆,有没有屏蔽层,接头是航空插头还是普通端子。这些小地方,最能看出一个上下料机械手厂家的良心。因为线束故障,占了机械手停机原因的将近四成。可样本册上,永远不会印线束的照片。
再说一个细节。夹具的气管,很多厂家用PU管,便宜。可车间里铁屑飞溅,PU管半年就磨破了。用尼龙管,贵一点,能撑两年。就这一根管子的事,能让你少停好几次机。
所以你说,选上下料机械手厂家到底看什么?
看参数?看价格?看案例?
都看,但都不够。
我到现在也没找到一个完美的评估方法。有些小厂,服务好,响应快,但技术底子薄。有些大厂,技术强,但店大欺客,备件周期长。你们呢?在车间里遇到过哪种让你“又爱又恨”的上下料机械手厂家?
评论区聊聊。我也想听听同行们踩过的坑。
