2026-10-04 23:23:43 分类:商机
去年三伏天,我正在车间蹲那给法兰找正,门被撞开了。
进来一个穿满是腐蚀洞工作服的老板,一屁股坐在地上,掏出烟手抖得点不着。
说他从某小厂拿的10立方反应釜,用来做酸洗中间体,才三个多月,焊缝漏了。
半吨氢氯酸漏出来,把半个车间的水泥地都蚀成了蜂窝。上百万的原料全废了。哦对,那厂家还跑路了。
你说,这找不对不锈钢反应釜厂家,是不是要把老底都赔进去?
藏在参数里没人说的猫腻
很多人买反应釜,只看材质写的是316L,就觉得万事大吉。
其实水深得很。我干了20年,给你说三个硬数字,少一个都不能签合同。
第一,筒体壁厚不能低于12mm,哪怕你做常压反应,腐蚀裕量都得留够。
第二,所有纵缝环缝的探伤合格率必须标99.5%以上,抽查探伤根本查不出隐藏的缺陷。
第三,加热夹层的水压试验必须打到1.6MPa保压24小时,少一小时都不行。
现在市面上主流两种材料方案,一种是常规316L,一种是双相钢2205。
316L便宜,比2205便宜快一半,耐一般弱酸弱碱没问题,碰到高氯离子的物料,撑不过一年就穿孔。
2205耐腐性好,强度还高,就是贵,加工难,卷板的时候吃刀量不对就容易裂。
那行业内通常不说但实际在做的妥协是什么?说白了就是,封头偷减壁厚。
你要12mm的筒体,很多厂家给你用足12mm,封头偷偷给你用10mm的,甚至8mm的。封头是承压最大的地方啊!
你去验收,总不会把封头切下来量厚度吧?超声波测厚很多客户也不会做,就这么蒙过去了。赚的就是这个信息差。
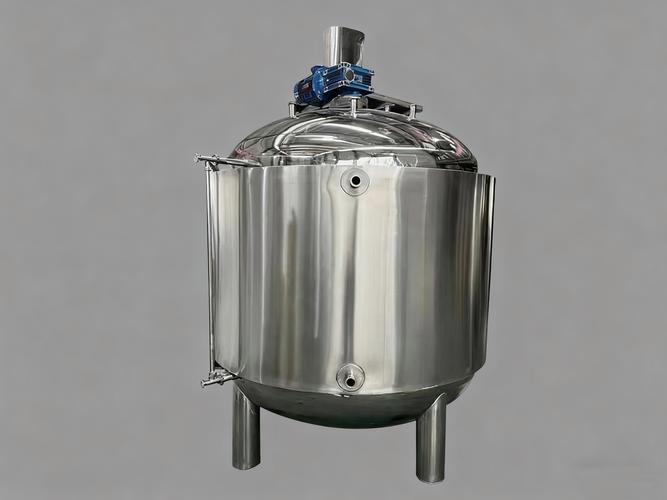 车间焊接不锈钢反应釜筒体现场图
不同行业的差异化要求,没做过的根本不懂
我举两个例子,都是实打实做过的单子。
第一个是生物医药行业,前年给做胰岛素中间体的客户做过一个5立方的卫生级反应釜。要求有多刁?
内表面抛光必须到Ra0.2,所有焊缝必须做圆滑过渡,不能有哪怕针尖大的死角。
客户之前找了个小厂做,焊缝留了小凹坑,生产的时候染菌,整批料废掉,过GMP认证卡了半年。
找到我们的时候,我们光磨焊缝就磨了三天,每个拐角都用抛光片带手抛,最后客户一次就过了认证。
第二个是化工染料行业,去年做了一个做活性染料的客户,之前用的316L反应釜,因为物料里有15%的氯离子,温度常年保持160度,半年釜壁就蚀出了洞。
找过来的时候,我们直接给推了2205双相钢,把腐蚀裕量加到4mm,用到现在五年了,上次去维保,测厚度一点没减。
染料行业还有个要求,搅拌必须做动平衡,不然转速上去了,整栋厂房都跟着抖,我们做动平衡的时候,要求抖动量不超过0.1mm,这都是小厂家不会在意的细节。
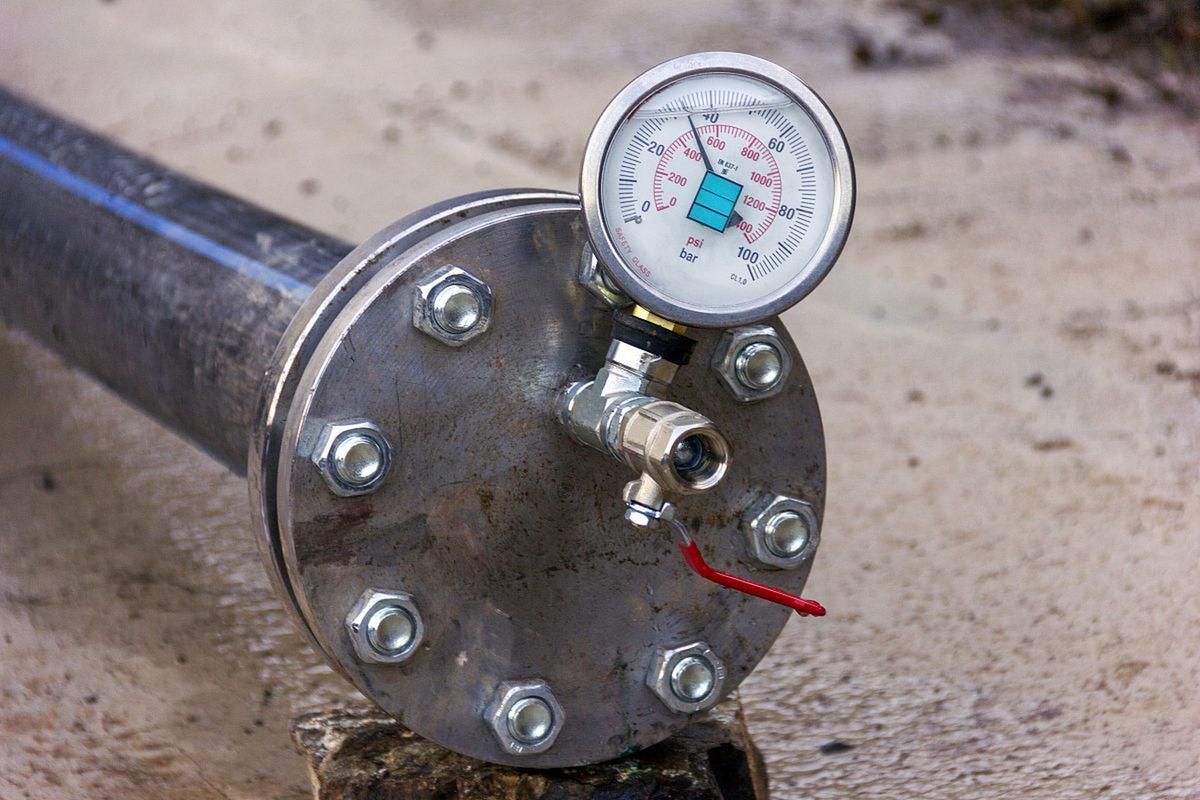 不锈钢反应釜水压试压检测现场图
进口替代风口下,藏着行业不愿说的暗礁
 进口替代风口下,藏着行业不愿说的暗礁
说实话,这几年国内不锈钢反应釜厂家起来了,原先很多非进口不买的客户,现在都转国内了。
价格只有进口的三分之一,交货期还快一半,质量根本不差。我们去年给一个外资化工厂做了两台15立方的,对标进口品牌的参数,人家试用了半年,直接把后续的订单都转过来了。
不过话说回来,行业有个不愿公开的难题,你知道是什么吗?
现在的行业标准还是十多年前的老标准,对于新型化工、生物医药这些新领域的要求根本没更新。
比如现在很多做连续化生产的反应釜,年运行时间超过8000小时,要求腐蚀裕量比老标准高30%,但厂家只要按老标准做,就算合格,出了问题,客户连说理的地方都没有。
很多小厂家就钻这个空子,按最低标准做,卖低价,出了问题就推说标准就是这么要求的。你说坑不坑?
还有现在喊智能制造,很多厂家都喊什么智能反应釜,其实就是加了个温度传感器,换了个触摸屏,价格涨了十几万,都是收割概念。
我昨天还在车间给新徒弟说,我干了20年,总结出来一句话:买反应釜,别光看铭牌上的字,要敲敲封头听听声。
薄的封头敲起来发飘,厚的发闷,耳朵比很多不靠谱的检测报告准。
说实话,现在很多人买设备,就比价格,谁低买谁,最后出事了才后悔,晚不晚?
你碰到过哪些不靠谱的不锈钢反应釜厂家的坑?欢迎同行过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱不锈钢反应釜厂家?老工程师掏20年压箱底的实话
文章链接:https://yxqcspc.com/17208/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
